
 EN
De skjulte omkostninger ved at vælge den forkerte maskine
En fabriksejer i Vietnam ringede engang med et problem, der lød smerteligt velkendt. Han havde købt en automatisk gardinproduktionsmaskine baseret på en glat brochure og en pris, der så for god ud til at blive afvist. Otte måneder senere producerede maskinen 30 % færre færdige paneler end den manuelle produktionslinje, den skulle erstatte. Operatørerne hadede den. Vedligeholdelsesmedarbejderen kunne ikke få reservedele. Og produktionschefen havde begyndt at snige arbejde tilbage til de gamle maskiner om natten bare for at nå fristerne.
Den historie gentager sig oftere, end de fleste udstyrsleverandører vil indrømme. Forskellen mellem en maskine, der betaler sig selv på atten måneder, og en, der bliver en meget dyr papirvægt, er ikke altid tydelig i specifikationsarket. Men den viser sig i talene til sidst.
Hvad "automatisk" faktisk betyder på fabriksgulvet
Automatiske gardinproduktionsmaskiner findes i et bredt spektrum – fra »tryk på knappen og se til« til »du har stadig brug for en kyndig operatør, men maskinen udfører den tunge del af arbejdet«. Terminologien bliver hurtigt uklar.
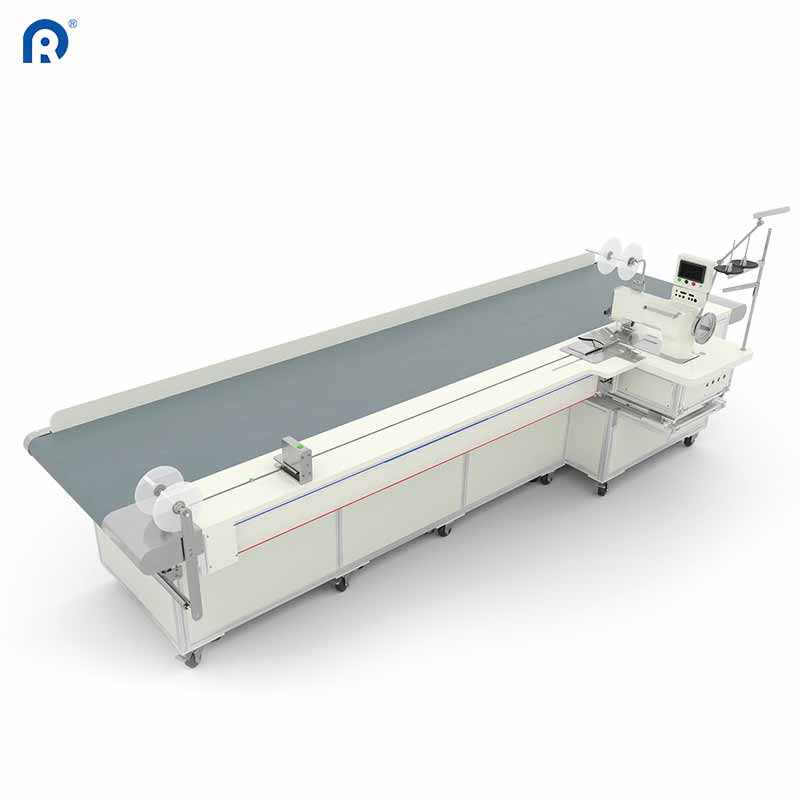
En fuldt automatiseret produktionslinje håndterer stoftilførsel, udsparing, omstikning, pletning og stableing med minimal menneskelig indgriben. Disse systemer integrerer typisk flere stationer – fx udsparingstabel, syenheder og foldemekanismer – i én sammenhængende proces. halvautomatiske maskiner kan derimod automatisere udsparing og omstikning, men kræver stadig manuel positionering af stoffet mellem de enkelte trin.
Her er, hvad denne forskel faktisk betyder for produktionskapaciteten:
| Maskintype | Antal operatører krævet | Paneler pr. 8-timers skift | Skifte tid | Typisk tilbagebetalingstid |
|---|---|---|---|---|
| Manuelt (basis) | 4–5 | 180–220 | N/A | N/A |
| Semi-automatisk | 2–3 | 280–350 | 45–60 min | 12–18 måneder |
| Fuldt automatisk | 1–2 | 400–500+ | 15–25 min | 18–24 måneder |
Tallene fortæller en tydelig historie, men de skjuler også en fælde. En fuldt automatiseret linje leverer kun disse tal, når den kører konsekvent. Standstil ødelægger beregningerne. Og standstil er præcis det, der sker, når maskinen ikke passer til fabrikkens reelle produktionsforhold.
Spørgsmålet om stofkompatibilitet, som ingen stiller – indtil det er for sent
Gardinstoffer har ændret sig mere de sidste fem år end de forrige tyve. Mørkelægning med foliebelægning. Termisk isolerede kompositmaterialer. Genbrugte PET-blandinger. Akustiske paneler med flere laminerede lag en maskine, der håndterer 100 % polyester fremragende, kan gå i stå ved et stof med endda en tynd belægning.
Den afgørende faktor her er tilførselsmekanismen. Automatiske maskiner bruger enten rullebaseret eller transportbåndbaseret stoftilførsel. Rullesystemer fungerer godt til glatte, letvægtige stoffer, men kæmper med strukturerede eller belagte materialer – rullerne kan ikke opretholde en konstant greb, og stoffet skifter position. Transportbåndsystemer kan håndtere et bredere udvalg, men er dyrere og kræver mere gulvplads.
En praktisk test: Før du forpligter dig til en maskine, kør produktionsprøver igennem den med både de tyngste og letteste stoffer, som fabrikken forventer at behandle. Overvåg, hvad der sker ved tilførselspunktet. Hvis maskinen hakker, glider eller skaber ujævn spænding ved begge ender af spektret, er det et rødt flag – en advarsel, som ingen specifikationsliste vil give dig.
Faktiske produktionsdata fra en succesfuld omstilling
En mellemstor fabrik i Polen, der fremstiller rullegardiner til den europæiske hospilitetssektor, udførte en kontrolleret sammenligning, inden de opgraderede deres automatiske gardinproduktionslinje . De kørte samme stof – et sortéringsstof på 280 g/m² med akrylbelægning – igennem deres eksisterende halvautomatiske linje i en uge og derefter igennem et nyt fuldt automatiseret system den følgende uge. Samme operatører. Samme skiftlængde. Samme kvalitetskrav.
Resultaterne: Den fuldt automatiske linje producerede 38 % flere færdige paneler pr. skift. Men det mere interessante tal var fejlprocenten. Den halvautomatiske linje havde en gennemsnitlig andel af forkastede paneler på 3,1 % – hovedsageligt pga. ujævne kanter og forkerte folder. Den automatiske linje reducerede dette til 0,7 %. Forbedringen skyldtes ikke hurtigere klip- eller syhastigheder (disse var faktisk sammenlignelige), men konsekvent spændingskontrol og automatisk positionering, som eliminerede variationen, der opstod ved manuel stofhåndtering mellem stationerne.
Denne reduktion af fejlprocenten med 2,4 % svarede til omkring 140 færre forkastede paneler pr. måned ved deres almindelige produktionsmængde. Ved deres gennemsnitlige salgspris dækkede det alene næsten 60 % af maskinens månedlige afbetaling.
Vedligeholdelsesadgang og reservedelsforsyning – De 40 % af omkostningerne, der ikke fremgår af fakturaen
Udstyrskøbere elsker at sammenligne købspriser. Det er naturligt. Men udsalgsprisen er kun en del af historien. Resten skjuler sig i vedligeholdelsesomkostninger, reservedelslogistik og den nedetid, der opstår, når noget går i stykker. .
En maskine, der er bygget med standardkomponenter – standardmotorer, almindelige sensorer, bredt tilgængelige lejer – kan normalt repareres inden for 48 timer, selv i lande uden et lokalt serviceservice-netværk. En maskine, der er bygget med proprietære dele, som kun producenten leverer? Det er en anden historie. En fabrik i Sydafrika ventede elleve uger på et erstatningskontrolkort. Maskinen stod ubrugt. Produktionsopbakningen kostede dem mere end selve kortet.
Den smarte tilgang: Bed leverandøren om en liste over alle komponenter, der sandsynligvis slidtes ud inden for de første tre år. Kontroller derefter tilgængeligheden. Hvis svaret er "vi har dem på lager på vores hovedkontor", skal du spørge om leveringstider. Hvis svaret omfatter toldafklaring og luftfragtkomponenter, skal du inkludere disse omkostninger i den samlede ejeromkostning, inden du underskriver noget som helst.
Styringssystemer, som operatører faktisk kan bruge
Den mest teknisk avancerede automatiske gardinproduktionsmaskine i verden er værdiløs, hvis operatørerne ikke kan betjene den uden en grad i mekatronik. Det lyder indlysende, men det bliver desværre ignoreret oftere, end det burde.
Touchscreen-grænseflader med intuitive menuer slår komplekse tastaturbaserede systemer hver gang. Maskiner, der gemmer stofindstillinger – spændingsindstillinger, stinglængder, pletafstande, slåstørrelser – reducerer skiftetid betydeligt og eliminerer gætteri, der fører til inkonsekvent kvalitet én fabrik i Mexico reducerede deres omstillings tid fra 45 minutter til 12 minutter blot ved at opgradere til en maskine med hukommelsesindstillinger for deres fem mest almindelige stof typer.
Den rigtige test: Giv kontrolpanelet til en operatør, som aldrig har set det før, og mål, hvor lang tid det tager dem at indstille en simpel produktionskørsel. Hvis det tager mere end ti minutter – selv med brugsanvisningen til rådighed – vil den maskine skabe modstand hver eneste dag. Og modstand på fabriksgulvet oversættes direkte til tabt produktion.
Når automatisering giver mening – og når den ikke gør det
Ikke alle fabrikker har brug for en fuldt automatisk gardinproduktionsmaskine. Beslutningen afhænger af mængde, variation og arbejdskraftens tilgængelighed.
Fabrikker, der producerer store mængder standardiserede produkter – tænk f.eks. hotekæder, der bestiller tusindvis af identiske paneler – drager størst fordel af fuld automatisering. Opsætningsomkostningerne fordeler sig over store mængder, og fordelene ved konsekvent kvalitet fremgår i hver enkelt parti.
Fabrikker, der producerer små mængder meget tilpassede produkter – enkeltbestillinger til private kunder med unikke mål og stofvalg – kan måske bedre tjene sig med halvautomatisk eller endda manuel udstyr. Skiftetid på en fuldt automatisk produktionslinje spiser ind i fortjensten ved små serier, og maskinen når aldrig den kapacitet, der begrundar dens omkostninger.
Det optimale punkt for fuld automatisering ligger typisk omkring 1.500–2.000 paneler pr. måned med færre end ti forskellige kombinationer af stof eller mål. Under denne grænse bliver talene sværere at retfærdiggøre. Over den bliver argumentationen overbevisende.
For fabrikker, der vurderer denne beslutning, kan leverandører med stor erfaring inden for produktion – som dem, der har udstyret over 10.000 kunder globalt – levere produktionsdata og ROI-modeller, der er tilpasset fabrikkens faktiske produktblanding. Den rigtige partner hjælper med at tilpasse maskinen til virkeligheden på produktionsgulvet, ikke til et brochures optimale scenarie.
Indholdsfortegnelse
- De skjulte omkostninger ved at vælge den forkerte maskine
- Hvad "automatisk" faktisk betyder på fabriksgulvet
- Spørgsmålet om stofkompatibilitet, som ingen stiller – indtil det er for sent
- Faktiske produktionsdata fra en succesfuld omstilling
- Vedligeholdelsesadgang og reservedelsforsyning – De 40 % af omkostningerne, der ikke fremgår af fakturaen
- Styringssystemer, som operatører faktisk kan bruge
- Når automatisering giver mening – og når den ikke gør det


