
 EN
Väärän koneen valinnan piilotetut kustannukset
Vietnamissa toimiva tehdasomistaja soitti kerran ongelman kanssa, joka kuulosti surullisen tutulta. Hän oli ostanut automaattisen verhotekokoneen kiiltävän esitteen ja liian hyödylliseltä näyttäneen hinnan perusteella. Kahdeksan kuukautta myöhemmin kone tuotti 30 % vähemmän valmiita paneeleja kuin manuaalinen linja, jota se oli tarkoitettu korvaamaan. Käyttäjät vihasivat sitä. Huoltomies ei saanut varaosia. Ja tuotannonjohtaja oli alkanut salaa siirtää työtä takaisin vanhoille koneille yöllä vain saakseen aikataulut täyteen.
Tämä tarina toistuu useammin kuin useimmat laitteiden toimittajat haluaisivat tunnustaa. Erottaa kone, joka maksaa itsensä takaisin kahdeksantoista kuukaudessa, ja kone, joka muuttuu erinomaisen kalliiksi paperipainoksi, ei aina näy selvästi teknisissä tiedoissa. Mutta erot ilmenevät lopulta lukujen kautta.
Mitä "automaattinen" todellisuudessa tarkoittaa tehtaalla
Automaattiset verhokoneet vaihtelevat laajassa spektrissä – alkaen ”paina nappia ja katsele” -tyyppisistä koneista aina siihen, että ”sinun täytyy edelleen olla kokenut käyttäjä, mutta kone hoitaa raskaimman työn”. Terminologia muuttuu epäselväksi hyvin nopeasti.
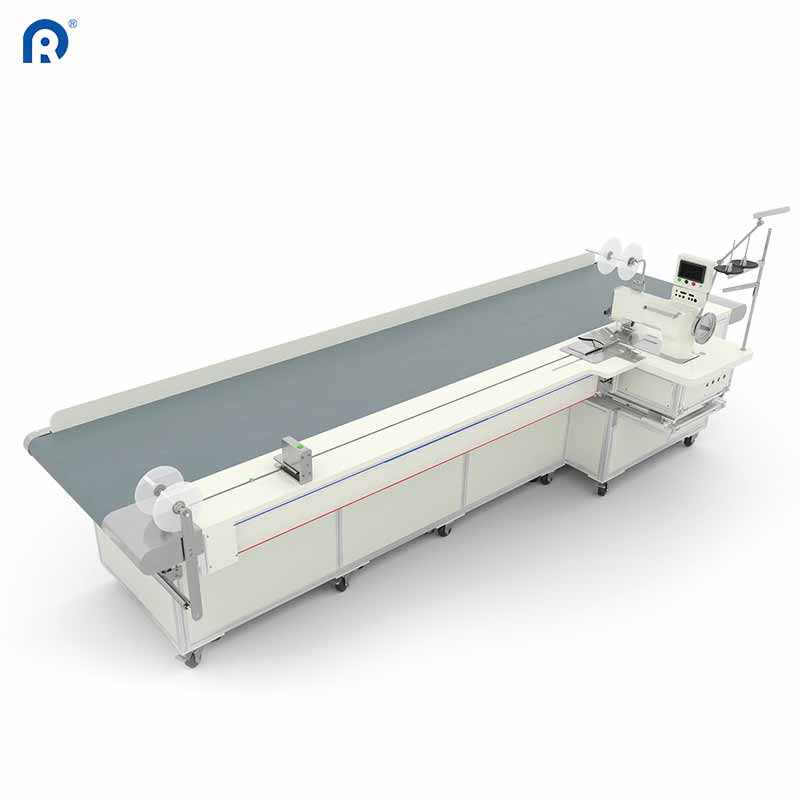
Täysin automatisoitu tuotantolinja hoitaa kankaan syöttämisen, leikkaamisen, reunustamisen, ripustamisen ja pinonmuodostamisen mahdollisimman vähällä ihmisen osallisuudella. Nämä järjestelmät yhdistävät tyypillisesti useita eri työasemia – esimerkiksi leikkauspöydän, ompelupäät ja taittomekanismit – yhdeksi jatkuvaksi prosessiksi. puoliautomaattiset koneet puolestaan voivat automatisoida leikkaamisen ja reunustamisen, mutta kankaan sijoittaminen vaiheiden välillä vaatii edelleen manuaalista työtä.
Tässä on, mitä tämä ero tarkoittaa tuotantotehossa:
| Koneen tyyppi | Vaadittavat käyttäjät | Paneelit 8 tunnin työvuorossa | Vaihtoaika | Tyypillinen takaisinmaksuaika |
|---|---|---|---|---|
| Manuaalinen (perustaso) | 4–5 | 180–220 | Ei saatavilla | Ei saatavilla |
| Puoliautomaattinen | 2–3 | 280–350 | 45–60 min | 12–18 kuukautta |
| Täysin automaattinen | 1–2 | 400–500+ | 15–25 min | 18–24 kuukautta |
Luvut kertovat selkeän tarinan, mutta ne peittävät myös yhden ongelman. Täysin automatisoitu linja saavuttaa nuo luvut vain silloin, kun se toimii jatkuvasti. Käytöstä poissa oloja ei voida ottaa huomioon laskelmissa. Ja juuri käytöstä poissa oloja syntyy, kun kone ei sovi tehdaspaikan todelliseen tuotantotilanteeseen.
Kankaiden yhteensopivuuskysymys, jota kukaan ei kysy – ennen kuin on liian myöhäistä
Verhotekstiilit ovat muuttuneet viiden viimeisen vuoden aikana enemmän kuin edellisten kahdenkymmenen vuoden aikana. Pimeämmäksi tekevä kankaiden pohjapinta metallikalvolla. Lämmöneristävät monikerroksiset materiaalit. Kierrätetty PET-sekoitukset. Akustiset paneelit useilla laminoiduilla kerroksilla kone, joka käsittelee 100 % polyestereitä moitteettomasti, saattaa jumiutua kankaaseen, jossa on jopa ohut pinnoite.
Tässä ratkaiseva tekijä on kankaan syöttömekanismi. Automaattiset koneet käyttävät joko rullapohjaista tai kuljetinbelttipohjaista kankaan syöttöä. Rullajärjestelmät toimivat hyvin sileille ja kevyille kankaille, mutta heikkoja ovat teksturoituja tai pinnoitettuja materiaaleja – rullat eivät pysty pitämään yhtenäistä otetta, ja kankaa siirtyy pois paikoiltaan. Kuljetinbelttijärjestelmät käsittelevät laajempaa materiaalivalikoimaa, mutta ne ovat kalliimpia ja vaativat enemmän lattiatilaa.
Käytännön testi: ennen koneen hankintaa käytä tuotantoprosessissa olevia näytteitä koneessa käyttäen tehtaassa käsiteltäviä raskaimpia ja keveimpitä kankaita. Tarkkaile, mitä tapahtuu syöttöpisteessä. Jos kone hidastuu, liukuu tai aiheuttaa epätasaisen jännityksen jommassakummassa ääripäässä, tämä on varoitusmerkki, josta mikään tekninen eritelmä ei varoita.
Todellisia tuotantotietoja toimineesta kytkimestä
Keskityyppinen tehdas Puolassa, joka valmistaa rullaverhoja eurooppalaiselle hotelli- ja ravintola-alalle, suoritti ohjatun vertailun ennen automaattisen verhojenvalmistuslinjan päivitystä he käyttivät samaa kangasta – 280 g/m²:n pimeäkangasta akryylipinnoituksella – nykyisessä puoliautomaattisessa linjassaan yhden viikon ajan ja sen jälkeen uudessa täysautomaattisessa järjestelmässä seuraavana viikkona. Samat työntekijät. Sama työvuoron pituus. Samat laatuvaatimukset.
Tulokset: täysautomaattinen linja tuotti 38 % enemmän valmiita paneeleja vuorossa. Mutta mielenkiintoisempi luku oli viallisten osuus. Puoliautomaattinen linja tuotti keskimäärin 3,1 % hylättyjä paneeleja – pääosin epätasaisia reunoja ja väärin aseteltuja käännöksiä. Automaattisen linjan hylättyjen osuus laski 0,7 prosenttiin. Parannus ei johtunut nopeammasta leikkuusta tai ompelusta (nämä olivat itse asiassa vertailukelpoisia), vaan johdonmukaisesta jännityksen säädöstä ja automatisoidusta sijoituksesta, jotka poistivat manuaalisen kankaan käsittelyn aiheuttaman vaihtelun välillä asemien välillä.
Nämä 2,4 prosentin vähentyneet vialliset tuottavat tyypillisellä tuotantomäärällä noin 140 vähemmän hylättyä paneelia kuukaudessa. Niiden keskimääräisellä myyntihinnalla tämä riitti peittämään lähes 60 % koneen kuukausimaksusta.
Huoltotila ja varaosien saatavuus – 40 % kustannuksista, jotka eivät näy laskulla
Varusteiden ostajat rakastavat verrata ostohintoja. Se on luonnollista. Mutta hintalappu kertoo vain osan tarinasta. Loput piiloutuvat huoltokustannuksissa, varaosien logistiikassa ja tuotantokatkoissa, jotka syntyvät, kun jokin rikkoutuu. .
Kone, joka on rakennettu kaupallisista komponenteista – standardimoottoreista, yleisistä antureista ja laajalti saatavilla olevista laakeri- ja muista osista – voidaan yleensä korjata 48 tunnissa, jopa maissa, joissa ei ole paikallista palveluverkostoa. Kone, joka on rakennettu valmistajan yksinoikeudella toimittamista osista? Siitä tulee eri tarina. Etelä-Afrikassa sijaitseva tehdas odotti vaihto-ohjauspaneelin saapumista yhdentoista viikkoa. Kone oli pysäytetty. Tuotantotakaisin jääneen tuotannon kustannukset olivat suuremmat kuin ohjauspaneelin itseään.
Älykäs lähestymistapa: pyydä toimittajalta luetteloa kaikista komponenteista, jotka todennäköisesti kuluvat kolmen ensimmäisen vuoden aikana. Tarkista sen jälkeen saatavuus. Jos vastaus on "varastomme sijaitsee pääkonttorissamme", kysy toimitusaikoja. Jos vastauksessa mainitaan tullin selvitys ja ilmakuljetuskustannukset, ottaa ne huomioon kokonaishintaa laskettaessa ennen kuin allekirjoitat mitään.
Ohjausjärjestelmät, joita käyttäjät voivat todella käyttää
Maailman teknisesti edistynein automaattinen verhokone on turha, jos käyttäjät eivät voi käyttää sitä ilman mekatroniikan tutkintoa. Tämä kuulostaa itsestäänselvältä, mutta sitä jätetään huomiotta liian usein.
Kosketusnäytönpohjaiset käyttöliittymät intuitiivisine valikkoineen ovat aina parempia kuin monimutkaiset näppäimistöpohjaiset järjestelmät. Koneet, jotka tallentavat kankaan esiasetukset – jännitysasetukset, silmukkien pituudet, rypästen välimatkat ja helman leveydet – vähentävät vaihtoaikaa merkittävästi ja poistavat arvaamisen, joka johtaa epäyhtenäiseen laatuun yksi tehdas Meksikossa vähensi vaihtoaikaansa 45 minuutista 12 minuuttiin yksinkertaisesti päivittämällä koneen, jolla on muistiasetukset viidelle yleisimmälle kankaalle.
Todellinen testi: anna koneen ohjauspaneeli käyttäjälle, joka ei ole nähnyt sitä aiemmin, ja mittaa, kuinka kauan kestää perustuotantokäynnistys. Jos siihen kuluu yli kymmenen minuuttia käyttöohjeen ollessa käytettävissä, kone aiheuttaa joka päivä kitkaa. Ja tehdasalueella esiintyvä kitka johtaa suoraan tuotannon menetykseen.
Milloin automaatio on järkevää – ja milloin ei
Ei jokainen tehdas tarvitse täysin automaattista verhokoneetta. Päätös perustuu tuotantomäärään, tuotevaihteluun ja työvoiman saatavuuteen.
Tehtaissa, jotka valmistavat suuria määriä standardoituja tuotteita – esimerkiksi hotelliketjut, jotka tilaavat tuhansia identtisiä paneeleja – täysi automaatio tuottaa suurimman hyödyn. Alkuperäinen kustannus jaetaan suurten tuotantomäärien kesken, ja johdonmukaisuuden edut näkyvät jokaisessa erässä.
Tehtaat, jotka tuottavat pieniä määriä erinomaisen räätälöityjä tuotteita – esimerkiksi yksittäisiä asuintiloja koskevia tehtäviä, joissa on ainutlaatuisia mittoja ja kankaita – saattavat hyötyä paremmin puoliautomaattisesta tai jopa manuaalisesta laitteistosta. Täysautomaattisen linjan vaihtoaika vähentää voittomarginaalia pienillä tuotantomääriä, eikä kone saavuta koskaan niitä tuotantokapasiteettia, joka oikeuttaisi sen hinnan.
Täysautomaation kultainen leikkaus on yleensä noin 1 500–2 000 levyä kuukaudessa, kun erilaisia kankaita tai mittoja on alle kymmenen. Tätä alapuolella luvut muuttuvat vaikeammiksi perustella. Tätä yläpuolella perustelu on vahva.
Tehtaiden, jotka arvioivat tätä päätöstä, toimittajat, joilla on laaja valmistuskokemus – kuten ne, jotka ovat varustaneet yli 10 000 asiakasta maailmanlaajuisesti – voivat tarjoaa tuotantotietoja ja ROI-malleja, jotka perustuvat tehtaan todelliseen tuoteseokseen. Oikea kumppani auttaa sopimaan koneen tehdasalueen todellisuuden kanssa, ei brošuurin parhaan mahdollisen skenaarion mukaan.
Sisällysluettelo
- Väärän koneen valinnan piilotetut kustannukset
- Mitä "automaattinen" todellisuudessa tarkoittaa tehtaalla
- Kankaiden yhteensopivuuskysymys, jota kukaan ei kysy – ennen kuin on liian myöhäistä
- Todellisia tuotantotietoja toimineesta kytkimestä
- Huoltotila ja varaosien saatavuus – 40 % kustannuksista, jotka eivät näy laskulla
- Ohjausjärjestelmät, joita käyttäjät voivat todella käyttää
- Milloin automaatio on järkevää – ja milloin ei


