
 EN
El costo oculto de elegir la máquina equivocada
Un propietario de fábrica en Vietnam llamó una vez con un problema que sonaba dolorosamente familiar. Había comprado una máquina automática para fabricar cortinas basándose en un folleto brillante y un precio que parecía demasiado bueno para rechazarlo. Ocho meses después, la máquina producía un 30 % menos de paneles terminados que la línea manual que debía reemplazar. A los operarios les desagradaba. Al técnico de mantenimiento no le era posible conseguir piezas de repuesto. Y el gerente de producción había comenzado a trasladar discretamente trabajo a las antiguas máquinas por la noche solo para cumplir con los plazos.
Esa historia se repite con más frecuencia de lo que la mayoría de los proveedores de equipos están dispuestos a admitir. La diferencia entre una máquina que se paga sola en dieciocho meses y otra que se convierte en un peso muerto muy costoso no siempre es evidente en la hoja de especificaciones técnicas. Pero, al final, sí aparece en los números.
Qué significa realmente «automático» en la planta de producción
Las máquinas automáticas para fabricar cortinas abarcan un espectro que va desde «pulsa un botón y observa» hasta «sigues necesitando un operario cualificado, pero la máquina realiza el esfuerzo físico más intenso». La terminología se vuelve imprecisa con rapidez.
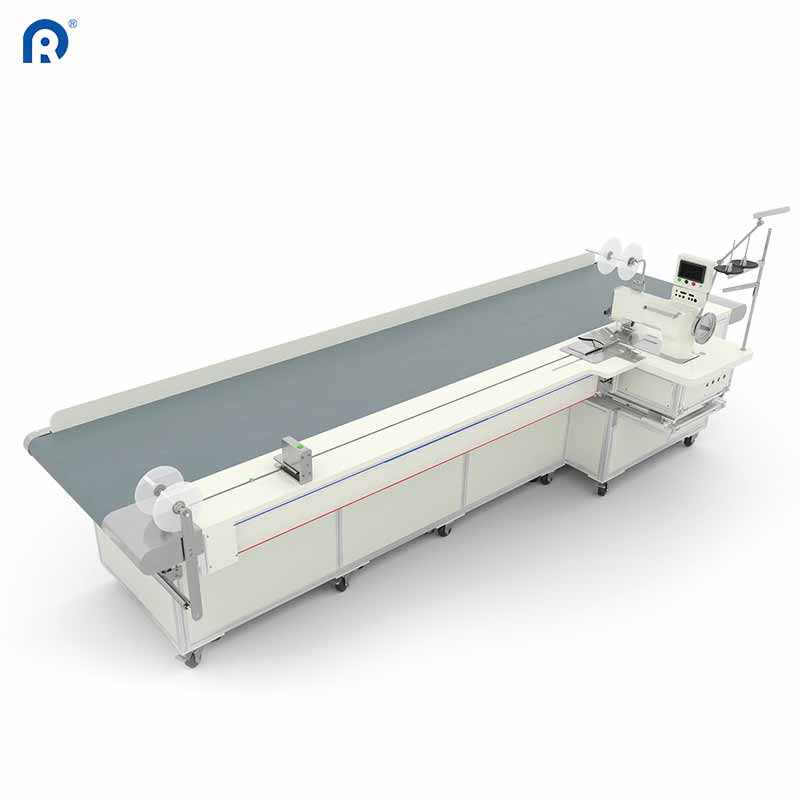
Una línea de producción totalmente automática maneja la alimentación del tejido, el corte, el dobladillo, el fruncido y el apilado con intervención humana mínima. Estos sistemas suelen integrar varias estaciones —mesa de corte, cabezales de costura, mecanismos de plegado— en un único flujo continuo. por contraste, las máquinas semiautomáticas podrían automatizar el corte y el dobladillo, pero aún requieren colocación manual del tejido entre etapas.
Esto es lo que realmente implica dicha distinción para la capacidad productiva:
| Tipo de Máquina | Operarios requeridos | Paneles por turno de 8 horas | Tiempo de cambio | Periodo de Recuperación Típico |
|---|---|---|---|---|
| Manual (referencia) | 4–5 | 180–220 | N/A | N/A |
| Semi-automático | 2–3 | 280–350 | 45–60 min | 12–18 meses |
| Totalmente automático | 1–2 | 400–500+ | 15–25 min | 18–24 meses |
Los números cuentan una historia clara, pero también ocultan un matiz. Una línea totalmente automática solo alcanza esos valores cuando opera de forma constante. El tiempo de inactividad invalida los cálculos. Y precisamente eso ocurre cuando la máquina no se adapta a la realidad productiva real de la fábrica.
La pregunta sobre la compatibilidad de los tejidos que nadie hace hasta que ya es demasiado tarde
Los tejidos para cortinas han cambiado más en los últimos cinco años que en los veinte anteriores. Tejidos opacos con revestimiento de aluminio. Composites aislantes térmicos. Mezclas de PET reciclado. Paneles acústicos con múltiples capas laminadas una máquina que maneja perfectamente el poliéster al 100 % podría fallar con un tejido que tenga incluso un recubrimiento muy delgado.
El factor crítico aquí es el mecanismo de alimentación. Las máquinas automáticas utilizan sistemas de alimentación de tejido basados en rodillos o en cintas transportadoras. Los sistemas con rodillos funcionan bien con tejidos lisos y ligeros, pero tienen dificultades con materiales texturizados o recubiertos: los rodillos no logran mantener una sujeción constante y el tejido se desvía. Los sistemas con cinta transportadora admiten una gama más amplia, pero son más costosos y requieren más espacio en el suelo.
Una prueba práctica: antes de comprometerse con una máquina, pase muestras de producción a través de ella utilizando los tejidos más pesados y más ligeros que la fábrica espera procesar. Observe lo que sucede en el punto de alimentación. Si la máquina vacila, se desliza o genera una tensión irregular en cualquiera de los extremos del espectro, eso es una señal de alerta que ninguna hoja de especificaciones le advertirá.
Datos reales de producción de un cambio que funcionó
Una fábrica de tamaño medio en Polonia que fabrica persianas enrollables para el sector europeo de la hostelería realizó una comparación controlada antes de actualizar su línea automática de confección de cortinas . Durante una semana, procesaron el mismo tejido —un tejido opaco de 280 g/m² con revestimiento acrílico— en su línea semiautomática existente; la semana siguiente, lo procesaron en un nuevo sistema totalmente automático. Los mismos operarios. La misma duración de turno. Los mismos estándares de calidad.
Los resultados: la línea totalmente automática produjo un 38 % más de paneles terminados por turno. Pero el dato más interesante fue la tasa de defectos. La línea semiautomática registró, en promedio, un 3,1 % de rechazos, principalmente dobladillos irregulares y pliegues mal alineados. La línea automática redujo esa cifra al 0,7 %. La mejora no se debió a velocidades más altas de corte o costura (que, de hecho, fueron comparables), sino al control constante de la tensión y al posicionamiento automatizado, que eliminaron las variaciones introducidas por el manejo manual del tejido entre estaciones.
Esa reducción del 2,4 % en defectos se tradujo en aproximadamente 140 paneles rechazados menos por mes, según su volumen típico de producción. Al precio de venta promedio, eso cubrió, por sí solo, casi el 60 % del pago mensual de la máquina.
Acceso para mantenimiento y disponibilidad de piezas: el 40 % del costo que no aparece en la factura
A los compradores de equipos les encanta comparar los precios de compra. Eso es natural. Pero el precio marcado es solo una parte de la historia. El resto se esconde en los costos de mantenimiento, la logística de piezas de repuesto y el tiempo de inactividad que ocurre cuando algo falla. .
Una máquina construida con componentes estándar disponibles en el mercado —motores estándar, sensores comunes, rodamientos ampliamente disponibles— generalmente puede repararse en menos de 48 horas, incluso en países sin una red de servicio local. ¿Y una máquina construida con piezas patentadas que solo el fabricante suministra? Esa es otra historia. Una fábrica en Sudáfrica esperó once semanas para recibir una tarjeta de control de reemplazo. La máquina permaneció inactiva. El retraso en la producción les costó más que la propia tarjeta.
El enfoque inteligente: pida al proveedor una lista de todos los componentes que probablemente se desgasten durante los primeros tres años. Luego, verifique su disponibilidad. Si la respuesta es «los tenemos en stock en nuestra sede central», pregunte sobre los tiempos de envío. Si la respuesta implica trámites aduaneros y costos de transporte aéreo, incluya esos gastos en el costo total de propiedad antes de firmar cualquier documento.
Sistemas de control que los operadores pueden usar realmente
La máquina automática más avanzada técnicamente del mundo para fabricar cortinas no sirve de nada si los operadores no pueden manejarla sin tener un título universitario en mecatrónica. Esto parece obvio, pero se ignora con más frecuencia de lo que debería.
Las interfaces táctiles con menús intuitivos superan siempre a los sistemas complejos de teclados. Las máquinas que almacenan configuraciones preestablecidas para telas —ajustes de tensión, longitudes de puntada, espaciado entre pliegues y anchos de dobladillo— reducen drásticamente el tiempo de cambio de configuración y eliminan la incertidumbre que provoca una calidad inconsistente una fábrica en México redujo su tiempo de cambio de 45 minutos a 12 minutos simplemente actualizando a una máquina con ajustes preestablecidos en memoria para sus cinco tipos de tela más comunes.
La verdadera prueba: entregue el panel de control de la máquina a un operario que nunca lo haya visto antes y mida cuánto tiempo tarda en configurar una producción básica. Si tarda más de diez minutos, incluso con el manual en la mano, esa máquina generará fricción cada día. Y la fricción en la planta de fabricación se traduce directamente en pérdida de producción.
Cuándo tiene sentido la automatización —y cuándo no
No todas las fábricas necesitan una máquina totalmente automática para la fabricación de cortinas. La decisión depende del volumen, la variedad y la disponibilidad de mano de obra.
Las fábricas que producen grandes volúmenes de productos estandarizados —por ejemplo, cadenas hoteleras que piden miles de paneles idénticos— se benefician más de la automatización total. El costo de configuración se amortiza sobre grandes cantidades, y las ventajas de consistencia se manifiestan en cada lote.
Las fábricas que producen volúmenes bajos de productos altamente personalizados —trabajos residenciales únicos con dimensiones y opciones de tejido específicas— podrían beneficiarse más de equipos semiautomáticos o incluso manuales. El tiempo de cambio en una línea completamente automática reduce el margen de beneficio en series pequeñas, y la máquina nunca alcanza los niveles de producción que justificarían su costo.
El punto óptimo para la automatización total suele situarse alrededor de 1.500 a 2.000 paneles por mes, con menos de diez combinaciones distintas de tejido o dimensiones. Por debajo de ese umbral, resulta más difícil justificarla económicamente. Por encima de él, el argumento a favor se vuelve contundente.
Para las fábricas que evalúan esta decisión, los proveedores con amplia experiencia en fabricación —como aquellos que han equipado a más de 10.000 clientes en todo el mundo— pueden proporcionar datos de producción y modelos de retorno de la inversión (ROI) adaptados específicamente a la mezcla real de productos de la fábrica. El socio adecuado ayuda a seleccionar la máquina según la realidad de la planta, no según el escenario ideal presentado en un folleto.
Tabla de contenidos
- El costo oculto de elegir la máquina equivocada
- Qué significa realmente «automático» en la planta de producción
- La pregunta sobre la compatibilidad de los tejidos que nadie hace hasta que ya es demasiado tarde
- Datos reales de producción de un cambio que funcionó
- Acceso para mantenimiento y disponibilidad de piezas: el 40 % del costo que no aparece en la factura
- Sistemas de control que los operadores pueden usar realmente
- Cuándo tiene sentido la automatización —y cuándo no


