
 EN
Ukryte koszty nieodpowiedniego wyboru maszyny
Właściciel fabryki w Wietnamie raz zadzwonił z problemem, który brzmiał boleśnie znajomo. Zakupił automatyczną maszynę do produkcji kotar na podstawie połyskliwego katalogu i ceny, która wydawała się zbyt atrakcyjna, by ją pominąć. Osiem miesięcy później maszyna produkowała o 30% mniej gotowych paneli niż ręczna linia, którą miała zastąpić. Operatorzy nienawidzili jej. Specjalista ds. konserwacji nie mógł zdobyć części zamiennych. A kierownik produkcji zaczął potajemnie przekazywać pracę na stare maszyny w godzinach nocnych, jedynie po to, by dotrzymać terminów.
Ta historia powtarza się częściej, niż większość dostawców sprzętu chce przyznać. Różnica między maszyną, która spłaca się w osiemnastu miesiącach, a tą, która staje się bardzo drogim przedmiotem dekoracyjnym, nie zawsze jest widoczna w arkuszu specyfikacji technicznej. Ale ostatecznie ujawnia się w liczbach.
Co „automatyczny” naprawdę oznacza na fabrycznej hali produkcyjnej
Maszyny do produkcji automatycznych kotar obejmują zakres od „naciśnij przycisk i obserwuj” po „wciąż potrzebujesz wykwalifikowanego operatora, ale maszyna wykonuje ciężką pracę.” Terminologia szybko staje się niejasna.
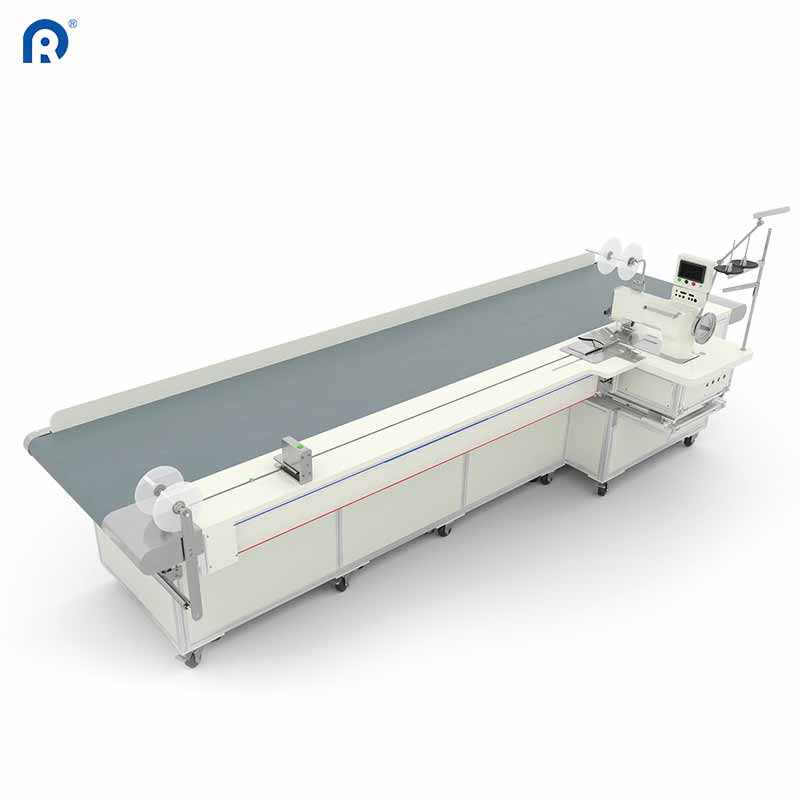
W pełni automatyczna linia produkcyjna obsługuje podawanie materiału, cięcie, obszywanie brzegów, falowanie oraz układanie w stosy przy minimalnym udziale człowieka. Takie systemy zwykle integrują wiele stacji — stół do cięcia, głowice szwalnicze, mechanizmy składania — w jednym ciągłym procesie. natomiast maszyny półautomatyczne mogą automatyzować tylko cięcie i obszywanie brzegów, ale nadal wymagają ręcznego pozycjonowania materiału między poszczególnymi etapami.
Oto, co ta różnica oznacza w praktyce dla wydajności produkcji:
| Typ maszyny | Liczba operatorów wymaganych | Płaszczyzny na 8-godzinową zmianę | Czas zmiany | Typowy okres zwrotu |
|---|---|---|---|---|
| Ręczna (poziom odniesienia) | 4–5 | 180–220 | N/D | N/D |
| Półautomatyczny | 2–3 | 280–350 | 45–60 min | 12–18 miesięcy |
| Całkowicie automatyczne | 1–2 | 400–500+ | 15–25 min | 18–24 miesiące |
Liczby jasno ilustrują sytuację, ale jednocześnie ukrywają pewien haczyk. Pełnie automatyczna linia osiąga te wyniki wyłącznie wtedy, gdy działa bez przerwy. Przestoje niszczą tę matematykę. A właśnie przestoje występują wtedy, gdy maszyna nie odpowiada rzeczywistym warunkom produkcyjnym zakładu.
Pytanie o zgodność materiałów, którego nikt nie zadaje — dopóki nie jest już za późno
Materiały do kotar zmieniły się bardziej w ciągu ostatnich pięciu lat niż w poprzednich dwudziestu. Kotary przeciwsłoneczne z foliową warstwą tylną. Kompozyty termoizolacyjne. Mieszanki z odzyskanego PET-u. Panele akustyczne z wieloma warstwami laminowanymi maszyna, która doskonale radzi sobie z 100-procentowym poliestrem, może mieć problemy z materiałem nawet z cienką powłoką.
Kluczowym czynnikiem jest tutaj mechanizm podawania materiału. Automatyczne maszyny wykorzystują albo system podawania oparty na wałkach, albo system oparty na taśmie transportowej. Systemy wałkowe dobrze sprawdzają się przy gładkich, lekkich materiałach, ale mają trudności z materiałami teksturowanymi lub powlekanych — wałki nie są w stanie zapewnić stałego chwytu, a materiał przesuwa się. Systemy taśmy transportowej obsługują szerszy zakres materiałów, ale są droższe i wymagają więcej przestrzeni na podłodze.
Praktyczny test: zanim zdecydujesz się na zakup maszyny, przeprowadź na niej próbę produkcji wykorzystując próbki materiałów – zarówno najcięższe, jak i najlżejsze – które zakład planuje przetwarzać. Obserwuj, co dzieje się w punkcie podawania materiału. Jeśli maszyna zawiesza się, ślizga się lub generuje niestabilne napięcie przy przetwarzaniu materiałów z obu końców skali, jest to sygnał ostrzegawczy, którego żadna karta techniczna nie wspomni.
Rzeczywiste dane produkcyjne z przełączenia, które się powiodło
Średniej wielkości zakład w Polsce produkujący żaluzje rulonowe dla europejskiego sektora hotelarskiego przeprowadził kontrolowane porównanie przed modernizacją linii do automatycznego produkcji kotar . Ten sam materiał – blackout o gramaturze 280 g/m² z akrylowym powłoką – przetwarzano przez tydzień na istniejącej półautomatycznej linii, a następnie przez kolejny tydzień na nowej, w pełni automatycznej linii. Te same operatorki i operatorzy. Ta sama długość zmiany. Te same standardy jakości.
Wyniki: w pełni automatyczna linia produkowała o 38% więcej gotowych paneli na zmianę. Jednak bardziej interesującą liczbą był wskaźnik wadliwości. Linia półautomatyczna osiągała średnio 3,1% odrzuconych paneli – głównie z powodu nieregularnych krawędzi i nieprawidłowo ułożonych fal. W przypadku linii automatycznej wskaźnik ten spadł do 0,7%. Poprawa nie wynikała z szybszego cięcia ani szycia (te parametry były w rzeczywistości porównywalne), lecz z ciągłej kontroli napięcia materiału oraz zautomatyzowanego pozycjonowania, które wyeliminowało wahania spowodowane ręcznym obsługiwaniem materiału między stacjami.
Redukcja wadliwości o 2,4 punktu procentowego przekładała się na około 140 mniej odrzuconych paneli miesięcznie przy typowym wolumenie produkcji. Przy średniej cenie sprzedaży ta oszczędność sama w sobie pokrywała niemal 60% miesięcznej raty za maszynę.
Dostęp do konserwacji i dostępność części zamiennych – 40% kosztów, które nie pojawiają się na fakturze
Zakupujący wyposażenie chętnie porównują ceny zakupu. To naturalne. Jednak cena wywieszona na tabliczce to tylko część historii. Reszta ukrywa się w kosztach konserwacji, logistyce części zamiennych oraz czasie przestoju, który występuje, gdy coś ulega awarii. .
Maszyna zbudowana z komponentów ogólnodostępnych — standardowych silników, powszechnie stosowanych czujników, łożysk łatwo dostępnych na rynku — zwykle może zostać naprawiona w ciągu 48 godzin, nawet w krajach bez lokalnej sieci serwisowej. Maszyna zbudowana z części własnych, które dostarcza wyłącznie producent? To zupełnie inna historia. Jedna fabryka w Republice Południowej Afryki czekała jedenaście tygodni na płytę sterującą do wymiany. Maszyna stała bezczynnie. Zapas produkcyjny, który powstał w wyniku tej przerwy, kosztował ich więcej niż sama płyta sterująca.
Inteligentne podejście: poproś dostawcę o listę wszystkich komponentów, które prawdopodobnie ulegną zużyciu w ciągu pierwszych trzech lat. Następnie sprawdź dostępność. Jeśli odpowiedź brzmi „mamy je na magazynie w siedzibie firmy”, zapytaj o czas wysyłki. Jeśli odpowiedź obejmuje odbiór przez celną i koszty przewozu lotniczego, uwzględnij to w całkowitym koszcie posiadania przed podpisaniem jakichkolwiek dokumentów.
Systemy sterowania, którymi operatorzy rzeczywiście potrafią posługiwać się
Najbardziej zaawansowana technicznie maszyna do automatycznego robienia kotar jest bezwartościowa, jeśli operatorzy nie mogą z niej korzystać bez tytułu magisterskiego z mechatroniki. Brzmi to oczywiste, ale pomija się to częściej, niż powinno się to robić.
Interfejsy dotykowe z intuicyjnymi menu są lepsze od skomplikowanych systemów klawiszowych w każdym przypadku. Maszyny zapamiętujące ustawienia materiałów — napięcie, długość szwu, odstęp fałdów, szerokość podwinięcia — znacznie skracają czas przełączania i eliminują zgadywanie, które prowadzi do niestabilnej jakości jedna fabryka w Meksyku skróciła czas przełączania z 45 minut do 12 minut, po prostu uaktualniając maszynę do modelu wyposażonego w ustawienia pamięciowe dla pięciu najczęściej stosowanych typów materiału.
Prawdziwy test: przekaż panel sterowania maszyny operatorowi, który nigdy wcześniej go nie widział, i zmierz, ile czasu zajmie mu przygotowanie podstawowego cyklu produkcyjnego. Jeśli zajmie to więcej niż dziesięć minut – nawet przy instrukcji obsługi w ręce – ta maszyna będzie generować opór codziennie. A opór na linii produkcyjnej przekłada się bezpośrednio na utratę wydajności.
Kiedy automatyzacja ma sens – a kiedy nie ma
Nie każda fabryka potrzebuje w pełni zautomatyzowanej maszyny do produkcji kotar. Decyzja zależy od wielkości produkcji, różnorodności produktów oraz dostępności siły roboczej.
Fabryki produkujące duże ilości standardowych wyrobów – np. sieci hotelowe zamawiające tysiące identycznych paneli – najbardziej korzystają z pełnej automatyzacji. Koszty wdrożenia rozkładają się na ogromne ilości, a korzyści wynikające z doskonałej spójności są widoczne w każdej partii.
Fabryki produkujące niewielkie serie wysoce spersonalizowanych produktów – np. pojedyncze zamówienia na potrzeby mieszkań z nietypowymi wymiarami i wyborami materiałów – mogą lepiej radzić sobie z wyposażeniem półautomatycznym lub nawet ręcznym. Czas przełączania się na całkowicie automatycznej linii obniża marżę zysku przy małych partiach, a maszyna nigdy nie osiąga poziomu wydajności uzasadniającego jej koszt.
Optymalny zakres dla pełnej automatyzacji to zwykle około 1500–2000 paneli miesięcznie przy mniej niż dziesięciu różnych kombinacjach materiałów lub wymiarów. Poniżej tego progu uzasadnienie ekonomiczne staje się trudniejsze; powyżej – argumenty za automatyzacją stają się przekonujące.
Dla fabryk oceniających tę decyzję dostawcy z bogatym doświadczeniem produkcyjnym – takie jak firmy wyposażające ponad 10 000 klientów na całym świecie – mogą dostarczyć danych produkcyjnych oraz modeli zwrotu z inwestycji (ROI) dostosowanych do rzeczywistego asortymentu danego zakładu. Odpowiedni partner pomaga dobrać maszynę do rzeczywistych warunków warsztatu, a nie do optymistycznego scenariusza przedstawionego w katalogu.
Spis treści
- Ukryte koszty nieodpowiedniego wyboru maszyny
- Co „automatyczny” naprawdę oznacza na fabrycznej hali produkcyjnej
- Pytanie o zgodność materiałów, którego nikt nie zadaje — dopóki nie jest już za późno
- Rzeczywiste dane produkcyjne z przełączenia, które się powiodło
- Dostęp do konserwacji i dostępność części zamiennych – 40% kosztów, które nie pojawiają się na fakturze
- Systemy sterowania, którymi operatorzy rzeczywiście potrafią posługiwać się
- Kiedy automatyzacja ma sens – a kiedy nie ma


