
 EN
Den skjulte kostnaden ved å velge feil maskin
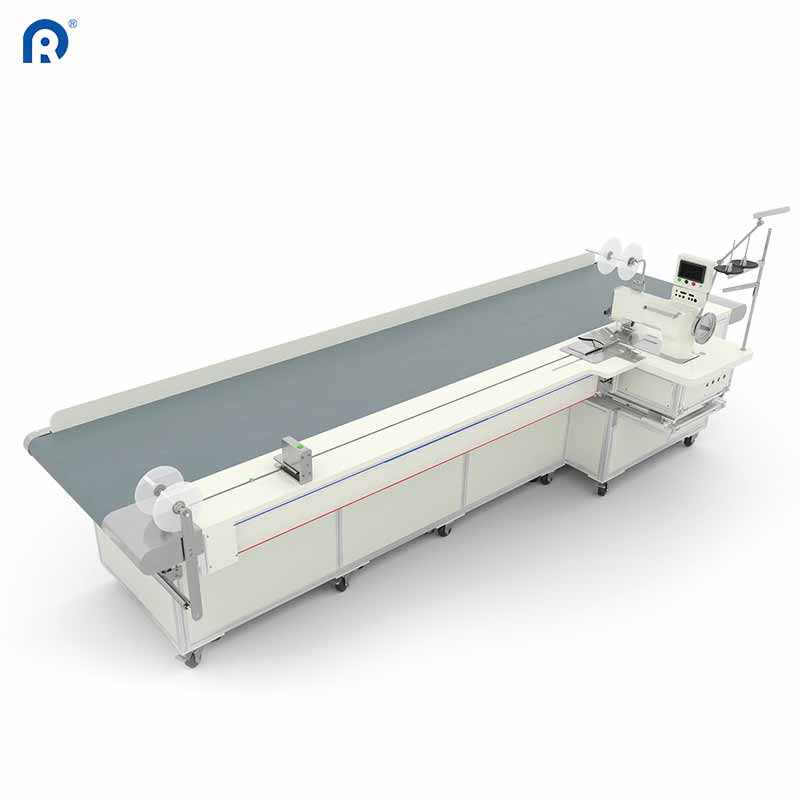
En fabrikkowner i Vietnam ringte en gang med et problem som lød smertefullt kjent. Han hadde kjøpt en automatisk gardinprodusentmaskin basert på en glansbrosjyre og en pris som virket for god til å la være. Åtte måneder senere produserte maskinen 30 % færre ferdige paneler enn den manuelle linjen den skulle erstatte. Operatørene hatet den. Vedlikeholdsansvarlig kunne ikke få reservedeler. Og produksjonslederen hadde begynt å snike arbeid tilbake til de gamle maskinene om natten bare for å nå frister.
Denne historien gjentar seg oftere enn de fleste utstyrsleverandører vil innrømme. Forskjellen mellom en maskin som betaler seg selv på atten måneder og en som blir en svært dyr papirvekt er ikke alltid tydelig i spesifikasjonsarket. Men den viser seg i tallene til slutt.
Hva «automatisk» faktisk betyr på fabrikkgulvet
Automatiske gardinprodusentmaskiner finnes i et spekter som strekker seg fra «trykk på en knapp og se på» til «du trenger fortsatt en fagkyndig operatør, men maskinen utfører den tunge delen av arbeidet». Terminologien blir raskt uklar.
En fullt automatisk produksjonslinje håndterer stofftilførsel, skjæring, kanting, plying og stableing med minimal menneskelig inngripen. Disse systemene integrerer vanligvis flere stasjoner – skjærebord, syhoder, brettmechanismer – i én sammenhengende prosess. halvautomatiske maskiner, derimot, kan automatisere skjæring og kanting, men krever fortsatt manuell posisjonering av stoffet mellom hver fase.
Dette er hva forskjellen faktisk betyr for produksjonskapasitet:
| Maskinetype | Antall operatører som kreves | Paneler per 8-timers skift | Byttetid | Typisk tilbakebetalingstid |
|---|---|---|---|---|
| Manuelt (utgangspunkt) | 4–5 | 180–220 | N/A | N/A |
| Semi-automatisk | 2–3 | 280–350 | 45–60 min | 12–18 måneder |
| Fullstendig automatisk | 1–2 | 400–500+ | 15–25 min | 18–24 måneder |
Tallene forteller en tydelig historie, men de skjuler også en fallgrube. En fullt automatisk linje leverer bare disse tallene når den kjører jevnlig. Driftsforstyrrelser ødelegger regnestykket. Og driftsforstyrrelser er nettopp det som skjer når maskinen ikke passer inn i fabrikkenes faktiske produksjonsrealitet.
Spørsmålet om stoffkompatibilitet som ingen stiller før det er for sent
Gardinstoffer har endret seg mer de siste fem årene enn de forrige tjue. Mørkelagsstoff med aluminiumsbelag. Termisk isolerte komposittstoff. Blendinger av gjenvunnet PET. Akustiske paneler med flere laminerte lag en maskin som håndterer 100 % polyester perfekt, kan kanskje ikke klare et stoff med selv en tynn belægning.
Den avgjørende faktoren her er matingsmekanismen. Automatiske maskiner bruker enten rullebasert eller transportorbåndbasert stoffmating. Rullesystemer fungerer bra for glatte, lette stoffer, men sliter med strukturerte eller belagte materialer – rullene klarer ikke å opprettholde konstant grep, og stoffet glir. Transportorbåndsystemer håndterer et bredere spekter, men koster mer og krever mer gulvareal.
En praktisk test: Før du forplikter deg til en maskin, kjør produksjonsprøver gjennom den med både tyngst og lettest stoff som fabrikken forventer å behandle. Observer hva som skjer ved innskuddspunktet. Hvis maskinen hesiterer, glir eller produserer uregelmessig spenning på noen av endene av spekteret, er det et rødt flagg – noe ingen spesifikasjonsdokument vil advare mot.
Faktiske produksjonsdata fra en vellykket bytteprosess
En mellomstor fabrikk i Polen som produserer rullegardiner til europeisk hotellbransje utførte en kontrollert sammenligning før de oppgraderte sin automatiske gardinstøpselinje de kjørte samme stoff – et 280 gsm mørkelagsstoff med akrylbelegg – gjennom sin eksisterende halvautomatiske linje i én uke, og deretter gjennom et nytt fullautomatisk system den neste uken. Samme operatører. Samme skiftlengde. Samme kvalitetskrav.
Resultatene: Den fullt automatiske linja produserte 38 % flere ferdige paneler per skift. Men det mer interessante tallet var feilprosenten. Den halvautomatiske linja hadde en gjennomsnittlig avvisningsrate på 3,1 % – hovedsakelig ujevne kanter og feiljusterte pledd. Den automatiske linja senket dette til 0,7 %. Forbedringen kom ikke fra raskere klipping eller syhastighet (disse var faktisk sammenlignbare), men fra konsekvent spennkontroll og automatisk posisjonering som eliminerte variasjonen forårsaket av manuell stoffhåndtering mellom stasjonene.
Denne reduksjonen i feilprosenten med 2,4 % tilsvarer omtrent 140 færre avviste paneler per måned ved deres vanlige produksjonsvolum. Ved deres gjennomsnittlige salgspris dekket dette alene nesten 60 % av maskinens månedlige avbetaling.
Vedlikeholdsadgang og reservedelsforsyning – De 40 % av kostnadene som ikke vises på fakturaen
Utstyrskjøpere elsker å sammenligne kjøpspriser. Det er naturlig. Men prislappen er bare en del av historien. Resten skjuler seg i vedlikeholdsutgifter, reservedelslogistikk og nedetid som oppstår når noe går i stykker. .
En maskin bygget med standardkomponenter – standardmotorer, vanlige sensorer, bredt tilgjengelige leier – kan vanligvis repareres innen 48 timer, selv i land uten lokalt serviceverksted. En maskin bygget med eksklusive deler som kun leveres av produsenten? Det er en annen historie. En fabrikk i Sør-Afrika ventet elleve uker på et nytt kontrollbord. Maskinen sto i opplag. Produksjonsforsinkelsen kostet dem mer enn selve brettet.
Den smarte tilnærmingen: Be leverandøren om en liste over alle komponenter som sannsynligvis slites ut innen de første tre årene. Sjekk deretter tilgjengeligheten. Hvis svaret er «vi har dem på lager på vårt hovedkontor», spør om leveringstider. Hvis svaret inkluderer tollklarering og luftfraktutgifter, må du ta disse med i den totale eierkostnaden før du undertegner noe som helst.
Styringsystemer som operatørene faktisk kan bruke
Den mest teknisk avanserte automatiske gardinstøpsmaskinen i verden er verdiløs hvis operatørene ikke kan betjene den uten en grad i mekatronikk. Dette høres opplagt ut, men det blir mer ignorert enn det burde.
Trykkskjermsgrensesnitt med intuitive menyer er alltid bedre enn kompliserte tastaturbaserte systemer. Maskiner som lagrer stoffinnstillinger – spenningsinnstillinger, stinglengder, plettplassering, kantbredder – reduserer byttetid betraktelig og eliminerer gjettet som fører til inkonsekvent kvalitet én fabrikk i Mexico reduserte byttetiden sin fra 45 minutter til 12 minutter bare ved å oppgradere til en maskin med minneinnstillinger for sine fem mest brukte vevtyper.
Den virkelige testen: gi kontrollpanelet til en operatør som aldri har sett det før, og mål hvor lang tid det tar dem å sette opp en grunnleggende produksjonsrunde. Hvis det tar mer enn ti minutter – selv med bruksanvisningen i hånden – vil den maskinen skape friksjon hver eneste dag. Og friksjon på fabrikkgulvet omsetter seg direkte til tapte produksjon.
Når automatisering gir mening – og når den ikke gjør det
Ikke alle fabrikker trenger en fullt automatisk gardinstøpsmaskin. Beslutningen avhenger av volum, variasjon og tilgjengelighet av arbeidskraft.
Fabrikker som produserer store volumer standardiserte produkter – tenk hotellkjeder som bestiller tusenvis av identiske paneler – får størst nytte av full automatisering. Oppstartkostnadene spreis over svært store mengder, og konsekvensfordelene viser seg i hver eneste parti.
Fabrikker som produserer små mengder sterkt tilpassede produkter – enkeltbestillinger for boliger med unike mål og stoffvalg – kan ha større nytte av halvautomatisk eller til og med manuell utstyr. Omstillingstiden på en fullt automatisk linje reduserer fortjenestemarginen på små serier, og maskinen oppnår aldri produksjonsvolumet som rettferdiggjør kostnaden.
Den optimale bruken av full automatisering ligger vanligvis rundt 1 500 til 2 000 paneler per måned med færre enn ti ulike stoff- eller målkombinasjoner. Under denne terskelen blir tallgrunnlaget vanskeligere å rettferdiggjøre. Over den blir argumentet overbevisende.
For fabrikker som vurderer denne beslutningen, kan leverandører med omfattende erfaring innen produksjon – for eksempel de som har utstyrt over 10 000 kunder globalt – – gi produksjonsdata og ROI-modeller som er tilpasset fabrikkens faktiske produktblanding. Den rette partneren hjelper deg med å velge maskin som passer virkeligheten på verkstedgulvet, ikke brosjyrens beste-tanke-scenario.
Innholdsfortegnelse
- Den skjulte kostnaden ved å velge feil maskin
- Hva «automatisk» faktisk betyr på fabrikkgulvet
- Spørsmålet om stoffkompatibilitet som ingen stiller før det er for sent
- Faktiske produksjonsdata fra en vellykket bytteprosess
- Vedlikeholdsadgang og reservedelsforsyning – De 40 % av kostnadene som ikke vises på fakturaen
- Styringsystemer som operatørene faktisk kan bruke
- Når automatisering gir mening – og når den ikke gjør det


