
 EN
गलत मशीन चुनने की छुपी लागत
वियतनाम के एक कारखाना मालिक ने एक समस्या के साथ फ़ोन किया, जो दुखद रूप से परिचित लग रही थी। उन्होंने एक स्वचालित पर्दे बनाने की मशीन एक चमकदार ब्रोशर और एक कीमत के आधार पर खरीदी थी जो अत्यधिक आकर्षक लग रही थी। आठ महीने बाद, मशीन उन तैयार पैनलों की 30% कम संख्या में उत्पादन कर रही थी जो इसके बदले में हाथ से बनाई जाने वाली लाइन द्वारा बनाई जाती थी। ऑपरेटरों को यह पसंद नहीं थी। रखरखाव कर्मचारी स्पेयर पार्ट्स नहीं पा पा रहा था। और उत्पादन प्रबंधक डेडलाइन पूरी करने के लिए रात में गुपचुप तरीके से पुरानी मशीनों पर काम वापस ले जा रहा था।
वह कहानी अधिकांश उपकरण आपूर्तिकर्ताओं के द्वारा स्वीकार करने को तैयार होने से भी अधिक बार दोहराई जाती है। एक ऐसी मशीन के बीच का अंतर जो अठारह महीनों में अपनी लागत वसूल कर लेती है और एक ऐसी मशीन जो बहुत महंगी कागज़ की वस्तु बन जाती है, विशिष्टता पत्रक में हमेशा स्पष्ट नहीं होता। लेकिन अंततः यह आंकड़ों में सामने आ जाता है।
फैक्टरी के फर्श पर "स्वचालित" का वास्तविक अर्थ क्या है
स्वचालित पर्दे बनाने की मशीनें एक विस्तृत श्रेणी में आती हैं, जो "एक बटन दबाएँ और देखें" से लेकर "आपको अभी भी एक कुशल ऑपरेटर की आवश्यकता होती है, लेकिन मशीन भारी कार्य करती है" तक होती हैं। शब्दावली तेज़ी से अस्पष्ट हो जाती है।
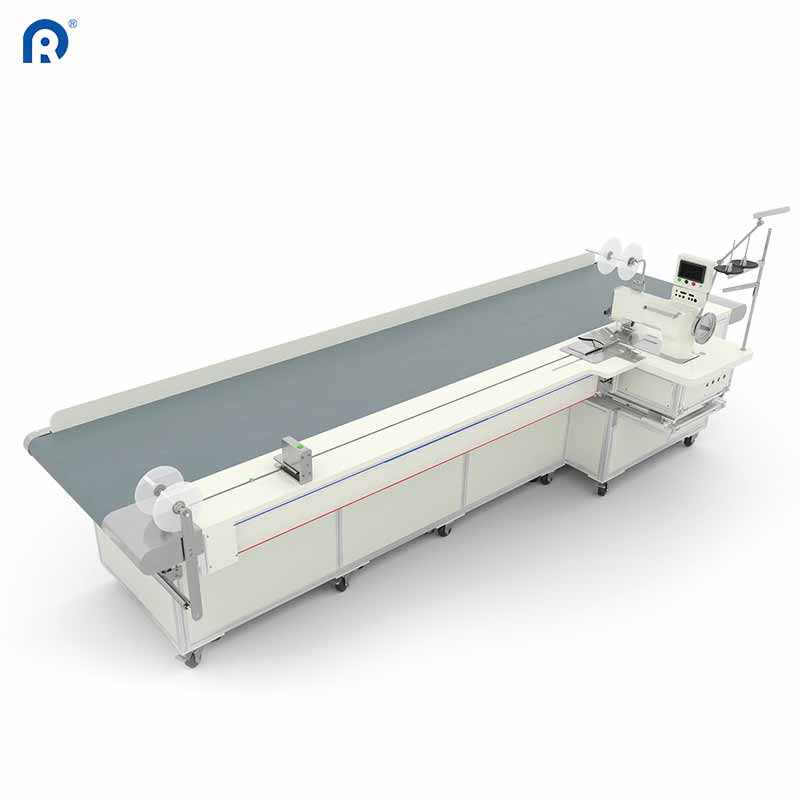
एक पूर्णतः स्वचालित उत्पादन लाइन कपड़े के फीडिंग, कटिंग, हेमिंग, प्लीटिंग और स्टैकिंग को न्यूनतम मानव हस्तक्षेप के साथ संभालती है। ये प्रणालियाँ आमतौर पर कई स्टेशनों—कटिंग टेबल, सिलाई हेड्स, फोल्डिंग तंत्र—को एकल निरंतर प्रवाह में एकीकृत करती हैं। इसके विपरीत, अर्ध-स्वचालित मशीनें कटिंग और हेमिंग को स्वचालित कर सकती हैं, लेकिन कदमों के बीच कपड़े की स्थिति को हाथ से समायोजित करने की आवश्यकता बनी रहती है।
यह अंतर वास्तव में उत्पादन की गति के लिए क्या अर्थ रखता है:
| मशीन प्रकार | आवश्यक ऑपरेटर | प्रति ८-घंटे की शिफ्ट पैनल | परिवर्तन समय | सामान्य वापसी अवधि |
|---|---|---|---|---|
| मैनुअल (आधार रेखा) | 4–5 | 180–220 | एन/ए | एन/ए |
| सेमी-ऑटोमैटिक | 2–3 | 280–350 | 45–60 मिनट | 12–18 महीने |
| पूर्णतः स्वचालित | 1–2 | 400–500+ | 15–25 मिनट | 18–24 महीने |
संख्याएँ एक स्पष्ट कहानी बताती हैं, लेकिन वे एक शर्त भी छुपाती हैं। पूर्ण स्वचालित लाइन केवल तभी उन संख्याओं को प्रदान करती है जब वह लगातार चल रही हो। ठहराव गणना को नष्ट कर देता है। और ठहराव तब होता है जब मशीन कारखाने की वास्तविक उत्पादन वास्तविकता के अनुकूल नहीं होती है।
वह फैब्रिक संगतता का प्रश्न जिसे कोई नहीं पूछता—जब तक कि बहुत देर न हो जाए
परदे के कपड़ों में पिछले पाँच वर्षों में उनके पिछले बीस वर्षों की तुलना में अधिक परिवर्तन आए हैं। फॉयल के बैकिंग के साथ ब्लैकआउट। थर्मल-इन्सुलेटेड कॉम्पोजिट्स। रीसाइकिल्ड पीईटी मिश्रण। कई लेमिनेटेड परतों वाले ध्वनि अवशोषक पैनल . एक मशीन जो १००% पॉलिएस्टर को सुंदर रूप से संभाल सकती है, वह यहाँ तक कि एक पतली कोटिंग वाले कपड़े पर भी अटक सकती है।
यहाँ महत्वपूर्ण कारक फीडिंग तंत्र है। स्वचालित मशीनें या तो रोलर-आधारित या कन्वेयर-आधारित कपड़े की फीडिंग का उपयोग करती हैं। रोलर प्रणालियाँ चिकने, हल्के कपड़ों के लिए अच्छी तरह काम करती हैं, लेकिन बनावट वाले या कोटेड सामग्री के साथ संघर्ष करती हैं—रोलर्स सुसंगत पकड़ बनाए रखने में असमर्थ होते हैं, और कपड़ा विस्थापित हो जाता है। कन्वेयर प्रणालियाँ एक विस्तृत श्रेणी को संभाल सकती हैं, लेकिन इनकी लागत अधिक होती है और इन्हें अधिक फर्श स्थान की आवश्यकता होती है।
एक व्यावहारिक परीक्षण: किसी मशीन को अपनाने से पहले, उसके माध्यम से उत्पादन नमूने चलाएँ, जिनमें कारखाने द्वारा संसाधित किए जाने वाले सबसे भारी और सबसे हल्के कपड़े शामिल हों। फीडिंग बिंदु पर घटित होने वाली घटनाओं पर ध्यान दें। यदि मशीन रुकती है, फिसलती है, या स्पेक्ट्रम के किसी भी छोर पर असमान तनाव उत्पन्न करती है, तो यह एक लाल झंडा है जिसके बारे में कोई विशिष्टता पत्रक चेतावनी नहीं देगा।
एक सफल स्विच से वास्तविक उत्पादन डेटा
यूरोपीय आतिथ्य क्षेत्र के लिए रोलर ब्लाइंड्स बनाने वाला पोलैंड का एक मध्यम आकार का कारखाना अपनी स्वचालित पर्दा निर्माण लाइन को अपग्रेड करने से पहले एक नियंत्रित तुलना करता था उन्होंने एक ही कपड़ा—280 ग्राम प्रति वर्ग मीटर का ब्लैकआउट, जिस पर एक्रिलिक कोटिंग लगी हुई थी—अपनी मौजूदा अर्ध-स्वचालित लाइन में एक सप्ताह तक चलाया, और अगले सप्ताह एक नई पूर्णतः स्वचालित प्रणाली में चलाया। वही ऑपरेटर। वही शिफ्ट की अवधि। वही गुणवत्ता मानक।
परिणाम: पूर्णतः स्वचालित लाइन ने प्रति शिफ्ट 38% अधिक तैयार पैनल उत्पादित किए। लेकिन अधिक रोचक आँकड़ा दोष दर था। अर्ध-स्वचालित लाइन में अस्वीकृतियों का औसत 3.1% था—जो मुख्यतः असमान हेम और गलत संरेखित प्लीट्स के कारण थीं। स्वचालित लाइन ने इसे घटाकर 0.7% कर दिया। सुधार का कारण तेज़ कटिंग या सिलाई की गति नहीं थी (वे वास्तव में तुलनीय थीं), बल्कि स्थिर तनाव नियंत्रण और स्वचालित स्थिति निर्धारण था, जिसने स्टेशनों के बीच मैनुअल कपड़ा हैंडलिंग के कारण आने वाले अंतर को समाप्त कर दिया।
दोषों में 2.4% की कमी ने उनके सामान्य उत्पादन मात्रा के आधार पर प्रति माह लगभग 140 कम अस्वीकृत पैनलों का अर्थ निकाला। उनके औसत विक्रय मूल्य के आधार पर, यह अकेले ही मशीन के मासिक किस्त का लगभग 60% ढक गया।
रखरखाव तक पहुँच और भागों की उपलब्धता—वह 40% लागत जो बिल पर दिखाई नहीं देती
उपकरण खरीदार खरीद मूल्य की तुलना करना पसंद करते हैं। यह स्वाभाविक है। लेकिन चिपकाए गए मूल्य केवल कहानी का एक हिस्सा है। शेष भाग रखरखाव लागत, स्पेयर पार्ट्स के लॉजिस्टिक्स और ठहराव के समय में छुपा होता है जब कुछ खराब हो जाता है .
जो मशीन ऑफ-द-शेल्फ घटकों—मानक मोटर्स, सामान्य सेंसर्स, व्यापक रूप से उपलब्ध बेयरिंग्स—से बनाई गई हो, उसे आमतौर पर 48 घंटों के भीतर मरम्मत किया जा सकता है, यहाँ तक कि उन देशों में भी जहाँ स्थानीय सेवा नेटवर्क नहीं है। जो मशीन विशिष्ट भागों से बनाई गई हो जो केवल निर्माता ही आपूर्ति करता हो? वह एक अलग कहानी है। दक्षिण अफ्रीका के एक कारखाने को एक प्रतिस्थापन नियंत्रण बोर्ड के लिए ग्यारह सप्ताह प्रतीक्षा करनी पड़ी। मशीन निष्क्रिय रही। उत्पादन की पीछे की कतार ने उन्हें बोर्ड की तुलना में अधिक लागत झेलनी पड़ी।
स्मार्ट दृष्टिकोण: आपूर्तिकर्ता से प्रत्येक घटक की सूची माँगें जो पहले तीन वर्षों में क्षय के लिए संभावित हैं। फिर उनकी उपलब्धता की जाँच करें। यदि उत्तर है "हम उन्हें अपने मुख्यालय में स्टॉक करते हैं", तो शिपिंग समय के बारे में पूछें। यदि उत्तर में कस्टम्स क्लीयरेंस और एयर फ्रेट लागत शामिल है, तो कोई भी समझौता करने से पहले इसे कुल स्वामित्व लागत में शामिल कर लें।
नियंत्रण प्रणाली जिन्हें ऑपरेटर वास्तव में उपयोग कर सकते हैं
दुनिया की सबसे तकनीकी रूप से उन्नत स्वचालित पर्दा निर्माण मशीन बेकार है यदि ऑपरेटर इसे मैकैनिकल-इलेक्ट्रॉनिक्स की डिग्री के बिना चला नहीं सकते। यह स्पष्ट लगता है, लेकिन इसे अक्सर उचित मात्रा में अनदेखा किया जाता है।
स्पर्श-संवेदनशील इंटरफ़ेस जिनमें सहज मेनू होते हैं, जटिल कीपैड प्रणालियों को हर बार पराजित करते हैं। मशीनें जो कपड़े की पूर्व-निर्धारित सेटिंग्स—तनाव सेटिंग्स, टाँके की लंबाई, प्लीट के बीच की दूरी, हेम की चौड़ाई—संग्रहीत करती हैं, परिवर्तन समय को काफी कम कर देती हैं और असंगत गुणवत्ता का कारण बनने वाले अनुमान को समाप्त कर देती हैं मैक्सिको में एक कारखाने ने अपने पाँच सबसे आम कपड़े के प्रकारों के लिए मेमोरी प्रीसेट्स के साथ एक नई मशीन पर अपग्रेड करके अपने चेंजओवर समय को ४५ मिनट से घटाकर १२ मिनट कर दिया।
असली परीक्षण: मशीन के नियंत्रण पैनल को किसी ऑपरेटर के हाथ में दें जो उसे पहले कभी नहीं देखा हो, और एक मूलभूत उत्पादन चलाने के लिए उन्हें कितना समय लगता है, यह मापें। यदि उन्हें मैनुअल के साथ भी दस मिनट से अधिक समय लगता है, तो वह मशीन हर दिन रोक-टोक पैदा करेगी। और कारखाने के फर्श पर रोक-टोक सीधे उत्पादन के नुकसान के रूप में दिखाई देती है।
जब स्वचालन समझदारी भरा होता है—और जब नहीं
हर कारखाने को एक पूर्णतः स्वचालित पर्दे बनाने वाली मशीन की आवश्यकता नहीं होती है। यह निर्णय मात्रा, विविधता और श्रम उपलब्धता पर निर्भर करता है।
जो कारखाने मानकीकृत उत्पादों की उच्च मात्रा में उत्पादन करते हैं—जैसे कि होटल श्रृंखलाएँ जो हज़ारों समान पैनल ऑर्डर करती हैं—वे पूर्ण स्वचालन से सबसे अधिक लाभान्वित होते हैं। स्थापना लागत बड़ी मात्रा में फैल जाती है, और स्थिरता के लाभ हर बैच में स्पष्ट रूप से दिखाई देते हैं।
ऐसे कारखाने जो अत्यधिक अनुकूलित उत्पादों की कम मात्रा में उत्पादन करते हैं—जैसे कि विशिष्ट आकार और कपड़े के विकल्पों वाले एकल-उद्देश्य आवासीय कार्य—अर्ध-स्वचालित या यहाँ तक कि हस्तचालित उपकरणों से अधिक लाभान्वित हो सकते हैं। पूर्णतः स्वचालित लाइन पर परिवर्तन समय छोटे बैचों के लाभ को कम कर देता है, और मशीन कभी भी अपनी लागत को औचित्यपूर्ण बनाने के लिए आवश्यक उत्पादन क्षमता तक नहीं पहुँचती।
पूर्ण स्वचालन के लिए सबसे उपयुक्त स्थिति सामान्यतः प्रति माह १,५०० से २,००० पैनलों के बीच होती है, जिनमें दस से कम विशिष्ट कपड़े या आयाम संयोजन होते हैं। इस सीमा से नीचे, आर्थिक औचित्य स्थापित करना कठिन हो जाता है। इससे ऊपर, स्वचालन का मामला अत्यंत मजबूत हो जाता है।
इस निर्णय का मूल्यांकन कर रहे कारखानों के लिए, गहन विनिर्माण अनुभव वाले आपूर्तिकर्ता—जैसे वे जिन्होंने विश्व भर में १०,००० से अधिक ग्राहकों को उपकरण प्रदान किए हैं— कारखाने के वास्तविक उत्पाद मिश्रण के अनुसार उत्पादन डेटा और आरओआई मॉडलिंग प्रदान कर सकते हैं। सही साझेदार आपकी मशीन को ब्रोशर के सर्वोत्तम परिदृश्य के बजाय आपके कार्यशाला के वास्तविक परिवेश के अनुकूल चुनने में सहायता करता है।
विषय-सूची
- गलत मशीन चुनने की छुपी लागत
- फैक्टरी के फर्श पर "स्वचालित" का वास्तविक अर्थ क्या है
- वह फैब्रिक संगतता का प्रश्न जिसे कोई नहीं पूछता—जब तक कि बहुत देर न हो जाए
- एक सफल स्विच से वास्तविक उत्पादन डेटा
- रखरखाव तक पहुँच और भागों की उपलब्धता—वह 40% लागत जो बिल पर दिखाई नहीं देती
- नियंत्रण प्रणाली जिन्हें ऑपरेटर वास्तव में उपयोग कर सकते हैं
- जब स्वचालन समझदारी भरा होता है—और जब नहीं


