
 EN
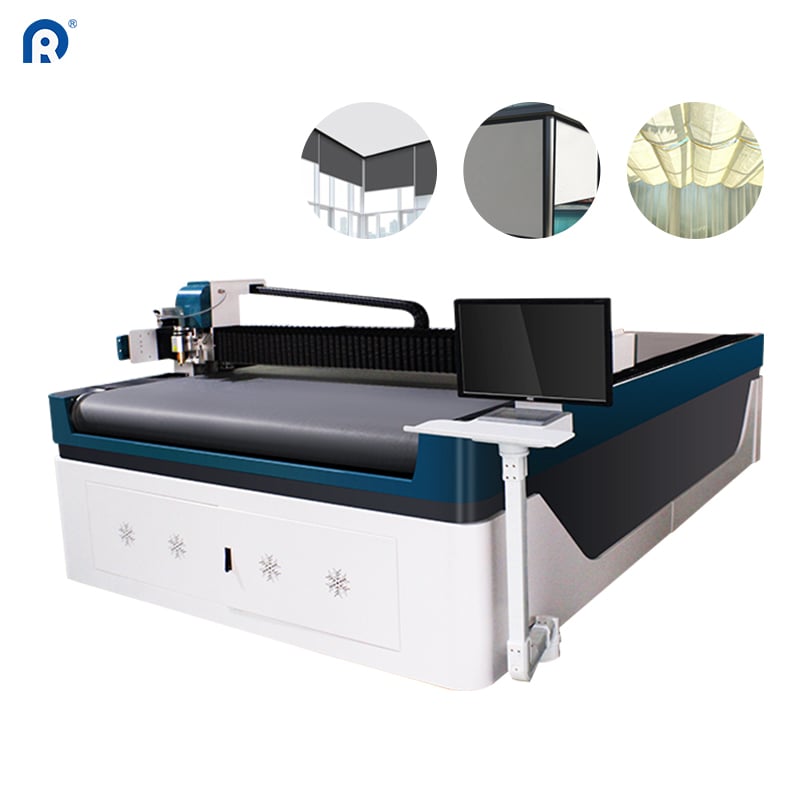
میز برشی که اغلب اشتباه استفاده میشود
هر کارخانه تولید پرده غلتکی حداقل یک میز برش دارد. برخی از کارخانهها چندین میز دارند. با گشتزنی در خط تولید متوجه میشوید که این میزها برای نگهداری غلافهای پارچهای، بهعنوان فضای کار موقت یا حتی بهصورت غیرفعال و پوشیده از گرد و غبار در گوشهها بهکار گرفته شدهاند. طنز این است که این ماشینها سرمایهگذاری قابل توجهی هستند، اما بسیاری از تولیدکنندگان تنها از بخش کوچکی از ظرفیت آنها استفاده میکنند.
میز برش تنها یک سطح تخت با تیغه نیست. میزهای امروزی برش اولتراسونیک ترکیبی از کنترل سیانسی، سیستمهای دقیق موقعیتیابی و سر ابزارهای چندگانه هستند که قادرند انواع برشها از ساده تا پیچیده را انجام دهند. فناوری در طول دههٔ گذشته پیشرفت قابل توجهی داشته است، اما روشهای کار در خط تولید همیشه با آن هماهنگ نشدهاند.
یک سازندهٔ در منطقهٔ میانغرب ایالات متحده این موضوع را هنگام انجام حسابرسی از بهرهوری بخش برش خود کشف کرد. میز برش فراصوت آنها که قادر به پردازش ورقها تا ابعاد ۳٫۲ در ۶ متر است، در شیفتهای معمولی تنها با کمتر از ۴۰ درصد از ظرفیت خود کار میکرد. دستگاه معیوب نبود. صرفاً اپراتورها بر روی نیمی از قابلیتهای آن آموزش ندیده بودند.
درک اینکه دستگاه در واقع چه کاری میتواند انجام دهد
شکاف بین آنچه یک میز برش ارائه میدهد و آنچه اپراتورها از آن استفاده میکنند، اغلب از حد انتظار گستردهتر است. به عنوان مثال، برش فراصوت را در نظر بگیرید. این فناوری از ارتعاشات با فرکانس بالا برای ایجاد لبههای تمیز و درزبندیشده در یک مرحله استفاده میکند. این بدان معناست که هیچ پُشِدگی، هیچ عملیات جداگانهٔ درزبندی لبه و هیچ الیاف آزادی برای پاکسازی پس از برش وجود ندارد. برای پارچههای پردههای غلتکی، این ویژگی بهویژه ارزشمند است، زیرا لبهٔ برشخورده همان لبهٔ نهایی محسوب میشود.
فراتر از تیغههای فراصوت، میزهای مدرن از انواع مختلف ابزار پشتیبانی میکنند — مثل چاقوی پیتزا برای برشهای صاف، چاقوی شکستن برای مواد سنگین و تیغهی چرخان برای الگوهای پیچیده هر ابزار کاربرد خاصی دارد و تعویض آنها تنها چند دقیقه طول میکشد، نه چند ساعت. با این حال، بسیاری از کارگاهها برای تمام کارها از یک ابزار واحد استفاده میکنند و در نتیجه بهرهوری و کیفیت را از دست میدهند.
سوختافزار نیز اهمیتی برابر دارد. الگوریتمهای بهینهسازی قرارگیری (نستینگ) میتوانند ضایعات مواد را با چیدن الگوهای برش به نحوی که حداکثر استفاده از پارچه حاصل شود، کاهش دهند یک میز با پشتیبانی نرمافزاری مناسب میتواند دادههای پارچه را ذخیره کند، قطعات باقیمانده را ردیابی کند و دنبالههای برش بهینه را پیشنهاد دهد این ویژگیها اختیاری نیستند — بلکه بخش اساسی از ارزش پیشنهادی یک میز برش مدرن هستند.
هزینه واقعی استفاده ناکافی
استفادهناکافی در مکانهایی رخ میدهد که بهراحتی قابل تشخیص نیستند. هدررفت مواد، مورد آشکار است. وقتی نرمافزار ترازدهی (nesting) روی میز برش استفاده نشود، اپراتورها به طرحبندی دستی متکی میشوند — که معمولاً باعث ایجاد پسماند بیشتری میشود. یک کارگاه که هفتگی ۵۰۰ عدد پرده غلتکی تولید میکند، ممکن است تنها به دلیل عدم استفاده از ابزارهای بهینهسازی موجود در ماشین خود، ۵ تا ۸ درصد اضافی از پارچه را هدر دهد.
هزینه نیروی کار، هزینهای کمتر آشکار است. یک میز برش که در ظرفیت جزئی کار میکند، همچنان نیازمند یک اپراتور اختصاصی است. اگر آن اپراتور نیمی از زمان خود را صرف انتظار برای ماشین یا قراردهی دستی مواد کند، هزینه نیروی کار به ازای هر برش افزایش مییابد. ماشین ممکن است خروجی قابل قبولی تولید کند، اما ساختار هزینهها ناکارآمد است.
| عامل استفاده | کارگاه معمولی الف (استفاده پایه) | کارگاه معمولی ب (استفاده بهینهشده) |
|---|---|---|
| نرخ ضایعات مواد | 10–12% | 5–7% |
| تعداد برشها در هر شیفت اپراتور | 80–100 | 140–180 |
| زمان تغییر ابزار | 20 تا 30 دقیقه | 5–10 دقیقه |
| ویژگیهای نرمافزاری مورد استفاده | 20–30% | 70–80% |
تفاوت بین استفادهٔ پایه و استفادهٔ بهینه نظری نیست. این اعداد از مقایسهٔ کارگاههایی با تجهیزات مشابه اما رویکردهای عملیاتی متفاوت به دست آمدهاند. تنها شکاف در هدررفت مواد میتواند سالانه به صرفهجوییای معادل هزاران دلار در هزینههای پارچه منجر شود.
موردی از یک صادرکنندهٔ پردههای رولی ترکیهای
یک تولیدکننده در استانبول سه سال است که از میز برش اولتراسونیک خود با موفقیت قابل قبولی استفاده میکند. این دستگاه با دقت برش میزند، لبهها به خوبی درهم seals میشوند و تولید با سفارشات هماهنگ است. اما زمانی که وارد بازار اروپا برای تولید پردههای رولی سفارشی ابعاد شدند، با مانعی روبرو شدند. هر سفارش ابعاد متفاوتی داشت و رویکرد دستی آنها برای برنامهریزی نمیتوانست با این تنوع کنار بیاید.
آنها مشاوری را به کارگاه احضار کردند که یک هفته در محل کار گذراند. توصیهٔ او ساده بود: شروع به استفاده از قابلیتهای اسکن بارکُد و ورود سفارش که از پیش در دستگاه موجود بود. به جای وارد کردن دستی ابعاد برای هر سفارش، اپراتورها میتوانند بارکُد را اسکن کنند و سیستم پارامترهای برش را از پایگاه داده واکشی کند.
اجراي این تغییر دو روز زمان برد. در عرض یک هفته، ظرفیت برش آنها حدود ۴۰ درصد بدون افزودن هیچ تجهیز جدیدی افزایش یافت. این ماشین از ابتدا قادر به انجام این کار بود؛ صرفاً از قابلیتهای موجود استفاده نمیشد.
استانداردهای صنعتی و معیارهای عملکردی
بخش تجهیزات پردهها شاهد پیشرفت فناوری پایداری بوده است، اما میزان پذیرش ویژگیهای پیشرفته بهطور گستردهای متفاوت است. مشاهدهکنندگان صنعت اشاره میکنند که بازار جهانی دستگاههای برش پارچه تا سال ۲۰۳۱ روند رشد سالانه مرکبی حدود ۵٫۵ درصد خواهد داشت. این رشد تا حدی ناشی از تقاضای جایگزینی و تا حدی ناشی از ارتقای تولیدکنندگان به سیستمهایی با قابلیت بالاتر است.
معیار «پیشرفتهترین فناوری» تغییر کرده است. امروزه یک میز برش با کنترل سیانسی، سر ابزارهای چندگانه و نرمافزار یکپارچه، بهطور استاندارد در عملیات تولید متوسط تا بزرگ مورد استفاده قرار میگیرد. میزهایی که پنج سال پیش در رده پیشرفتهترین تجهیزات قرار داشتند، امروزه بهعنوان تجهیزات پایه شناخته میشوند. پرسش این است که آیا کارگاهها از امکانات موجود خود، حداکثر ارزش را استخراج میکنند.
ویژگیهای ایمنی نیز بهبود یافتهاند. میزهای مدرن شامل موانع نوری هستند که در صورت تشخیص دستها یا اشیاء زیر میله محکمکننده، عملکرد آن را متوقف میکنند. این سیستمها خطر آسیبدیدگی را کاهش میدهند و به اپراتوران اجازه میدهند بدون قربانی کردن ایمنی، سریعتر کار کنند. با این حال، برخی از کارگاهها این ویژگیها را غیرفعال یا دور میزنند تا در هر چرخه چند ثانیه صرفهجویی کنند؛ درحالیکه نکته اصلی این است که ایمنی و بهرهوری، جنبههای متضاد نیستند—بلکه همدیگر را تقویت میکنند.
جایی که بهینهسازی به حدّ خود میرسد
رساندن یک میز برش به حداکثر ظرفیت استفاده همواره هدف مناسبی نیست. برخی کارها بهطور سادهای برای برش خودکار مناسب نیستند. اندازههای کوچک تولید، انواع غیرمعمول پارچه یا سفارشهای بسیار سفارشیشده ممکن است بهتر با روش دستی انجام شوند. زمان راهاندازی برای برنامهریزی الگوی برش پیچیده ممکن است از زمان صرفهجوییشده توسط خودکارسازی بیشتر باشد.
ویژگیهای مواد نیز محدودیتهایی ایجاد میکنند. برش اولتراسونیک در پارچههای مصنوعی مانند PVC و پلیاستر بهخوبی عمل میکند، اما الیاف طبیعی یا مواد پوششدار سنگین ممکن است بهدرستی درزبندی نشوند. محدوده ضخامت برش ماشین معمولاً بین ۰٫۱ تا ۲ میلیمتر است که اکثر پارچههای پردههای غلتکی را پوشش میدهد، اما پارچههای صنعتی سنگینتر را شامل نمیشود. .
ابعاد فیزیکی میز نیز اهمیت دارد. ماشینی با سطح برشی ۳٫۲ در ۶ متر نمیتواند تختههایی را که از این اندازه بزرگتر هستند بدون تغییر موقعیت پردازش کند؛ این امر چالشهایی در ترازبندی ایجاد میکند. برای تولیدکنندگانی که آویزهای بسیار پهن یا سایهبانهای بزرگ تولید میکنند، ظرفیت میز برش ممکن است صرفنظر از بهینهسازی کامل آن، به گلوگاهی تبدیل شود.
گامهای عملی برای استفادهی بهتر
راه رسیدن به استفادهی بهتر از میز برش با یک بازرسی آغاز میشود. فعالیت واقعی دستگاه را در طول یک هفته ثبت کنید. ابزارهایی که استفاده میشوند، قابلیتهای نرمافزاری که بهکار گرفته میشوند و زمانی که اپراتورها صرف آن میکنند را یادداشت کنید. شکافها بهوضوح آشکار خواهند شد.
آموزش گام بعدی است. بسیاری از میزهای برش دارای قابلیتهای نرمافزاری جامعی هستند که هرگز مورد بررسی قرار نمیگیرند، زیرا کسی زمان لازم برای یادگیری آنها را صرف نکرده است. یک روز آموزش تمرکزشده در زمینهی بهینهسازی چیدمان یا ادغام بارکُد میتواند بازدهی ایجاد کند که بسیار فراتر از هزینهی آموزش باشد.
در نهایت، میز برش را بهجای یک دستگاه منزوی، بخشی از یک سیستم در نظر بگیرید. آن را به سیستم مدیریت سفارشات متصل کنید. از دادههایی که تولید میکند، برای تصمیمگیری در زمینه خرید و موجودی استفاده کنید. این میز تنها برای برش پارچه کاربرد ندارد—بلکه میتواند اطلاعاتی درباره مصرف مواد، گلوگاههای تولید و روندهای کیفیت فراهم کند.
ریدونگ مجموعهای از میزهای برش اولتراسونیک را تولید میکند که برای صنعت پردههای غلتکی و سایهبان طراحی شدهاند و پیکربندیهای مختلفی برای پشتیبانی از مقیاسهای تولید و انواع مواد دارند. تجهیزات این شرکت بر دقت، قابلیت اطمینان و ادغام با جریانهای کار تولیدی موجود تأکید دارند و فلسفه تولیدیشان بر اساس نیازهای عملی خط تولید شکل گرفته است. .


