
 EN
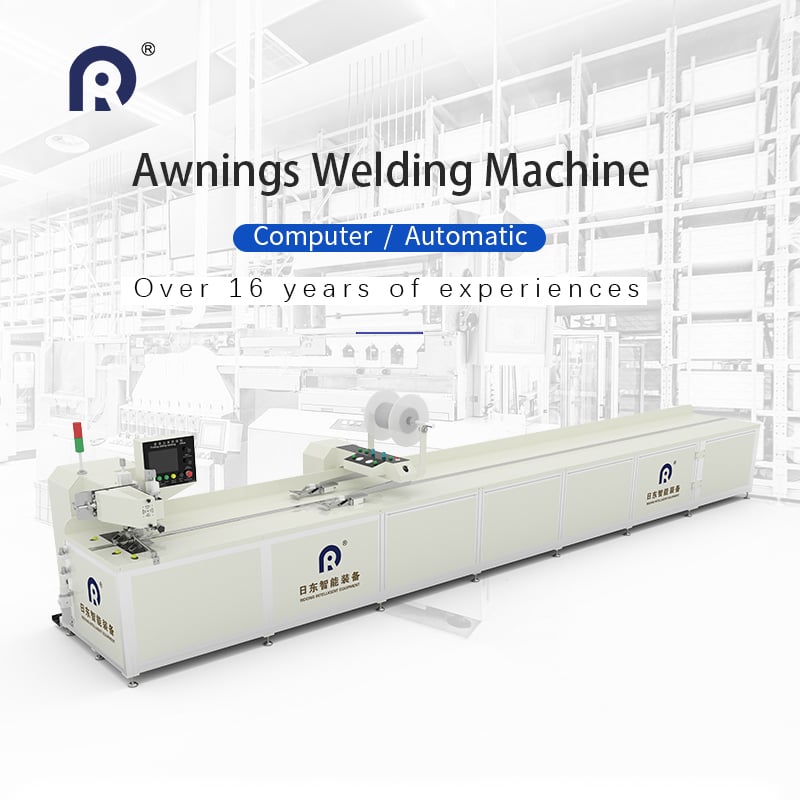
Променливост на материала и поведение на покритието
Безшевното заваряване на рулонни щори се основава на последователно топене и спояване на термочувствителни покрития, вплетени в основните платна. Дори платната, маркирани с един и същ код на продукта, могат да имат незначителни отклонения в дебелината на покритието, съотношението на добавките или повърхностното замърсяване, които променят начина, по който топлината или ултразвуковата енергия се предават по време на спояването. Някои платна за защита от слънце съдържат UV-стабилизатори, които повишават температурата на топене, докато евтините покрити субстрати мекнат бързо и се обезцветяват, ако входната енергия се увеличи. Платно, което успешно изминава теста за отлепване в началото на производствена серия, може по-късно да започне да образува крехки шевове при повишаване на влажността в околната среда, тъй като влагата, задържана в покритието, формира микроскопични газови мехурчета, които нарушават молекулярната връзка. Операторите често погрешно приписват тези неуспехи на отклонение в калибрирането на машината, преди да установят истинската причина – промените в доставените партиди сурови материали.
Стабилност на напрежението по протежение на дълги заваръчни пътища
Еднородното опъване на платното е една от най-трудните променливи за поддържане в течение на непрекъснатото безшевно заваряване на рулонни пердета. Когато опъването се повиши, платното се разтяга неравномерно и двете му ръбове се изместват от правилното си положение преди заваръчната линия да се затвърди. При твърде слабо опъване се образуват гънки и застъпване, което води до скрити уплътнени участъци — те или изгарят напълно, или остават само частично сварени. Наблюдение от работилница за производство на прозоречни покривки ясно илюстрира този проблем. По време на пробно производство на широки рулонни пердета операторите забелязаха случайни разрушения на шевовете, концентрирани около средната част на всяка дълга панелна секция. Инспекцията показа леко отклонение на рамката под тежестта на навитото платно, което предизвика бавен градиент на опъването по цялата дължина на движението. Незначителни подобрения на жесткостта на рамката и използването на сегментирано измерване на опъването намалиха значително необходимостта от поправки, макар пълното им елиминиране да изисква активна затворена обратна връзка.
Съгласуваност на разпределението на топлината и енергията
И двата метода за безшевно заваряване – с топъл въздух и ултразвуков – имат затруднения с равномерното доставяне на енергия по протежение на дълги шевове. В системите с топъл въздух се наблюдава вариация в потока въздух през дюзата, докато при ултразвуковите системи износването на рога и отклонението от резонансната честота намаляват качеството на локалното стопяване. Резултатът е шев, който изглежда визуално еднороден, но не издържа изпитанията за отлепяне в разпръснати точки.
| Метод на заваряване | Типичен модел на дефекти | Чувствителност към промяна на скоростта | Допустим диапазон на покритието |
|---|---|---|---|
| Заваряване с топъл въздух | Блестящи прекалено загрети ивици, студени слаби участъци | Високо | Средно до дебело ПВЦ-покрити материали |
| Ултразвуково заваряване | Побелели крехки зони, непълно стопяване по ръбовете | Умерен | Тънки полиестерни и слънчеви платнища |
Данни от проучвания върху съединяването на текстил, публикувани в списание Applied Sciences, сочат, че вариация на енергията по шева дори с 7 процента може да намали якостта на съединението под приемливите граници за многократни цикли на усукване и огъване. Този запас оставя много малко място за непланувани отклонения в изходната мощност на преобразувателя или в работата на нагревателя.
Напрежения от охлаждане след заваряване и забавено разрушение
Много шевове на ролети с непрекъснато платно минават незабавните проверки за качество, само за да се разделят дни или седмици по-късно, след като се освободи остатъчното напрежение. Зоните на спояване се свиват с различна скорост в сравнение с околната тъкан при охлаждането, което води до образуване на микропукнатини по границата на шева. Този риск нараства, когато готовите панели се навиват плътно, преди връзката да достигне пълна стабилизация. Някои видове платно притежават висока термична памет. След многократни цикли на загряване от слънчева светлина вътрешното напрежение се натрупва и причинява отделяне по линията на спояването. Този начин на повреда е труден за откриване, тъй като не се проявява при стандартните линейни инспекционни станции, които проверяват само пресни проби.
Отклонение в подравняването и грешки при проследяване на ръба
Несъвпадането по ръбовете в подмилиметров мащаб бързо се натрупва при дълги непрекъснати заваръчни линии. Ръбовете на платното могат да се изместват от статичните водачи поради незначително плъзгане на лентата, статично електричество или неравномерно триене върху поддържащите ролки. Когато двете пластове платно се изместят един спрямо друг, само тесен ивица получава енергия за свързване, което намалява общата якост на шева. Визуалната проверка в ръчния режим не може да засече малки, постепенни отклонения през стотици метри продукция. Апаратните системи за визуално проследяване помагат, но изискват редовна калибрация поради промени в цвета на платното, натрупване на прах върху обективите и незначителни промени в осветлението в производственото пространство.
Балансиране на визуалния финал и механичната якост
Клиентите очакват безупречни заварки на ролетки, които остават почти незабележими – без бляскави линии, промяна на цвета или твърди ръбове. Настройките, които осигуряват най-чистите и най-малко забележими шевове, често дават най-ниска устойчивост на отлепване. Увеличаването на енергията, за да се подобри здравината на връзката, често оставя видими следи, поради които панелът се отхвърля по естетични съображения. Този компромис определя повечето производствени настройки. Екипите трябва да фиксират параметри, които отговарят едновременно на естетичните изисквания и на механичната издръжливост при ролинг операцията. Ridong проектира машинни платформи с йерархична логика за управление, за да помогне на производствените екипи да постигнат това равновесие, без да се налага постоянното ръчно пренастройване на параметрите при различни типове платни.
Съдържание
- Променливост на материала и поведение на покритието
- Стабилност на напрежението по протежение на дълги заваръчни пътища
- Съгласуваност на разпределението на топлината и енергията
- Напрежения от охлаждане след заваряване и забавено разрушение
- Отклонение в подравняването и грешки при проследяване на ръба
- Балансиране на визуалния финал и механичната якост


