
 EN
Materiaalin vaihtelu ja pinnoitteen käyttäytyminen
Sulautettujen rullaverhojen hitsaus vaatii tasaisen sulamisen ja yhdistymisen lämpöherkistä pinnoitteista, jotka on kudottu peruspohjakudoksiin. Jopa samalla tuotekoodilla merkityt kudokset voivat sisältää pieniä vaihteluita pinnoitteen paksuudessa, lisäaineiden suhteissa tai pinnan saastumisessa, mikä vaikuttaa siihen, kuinka lämpöä tai ultraäänenergiaa siirtyy liitostessa. Joissakin aurinkosuojakudoksissa on UV-stabilisaattoreita, jotka nostavat sulamispistettä, kun taas edullisemmissä pinnoitetuissa alustoissa materiaali pehmiytyy nopeasti ja värjäytyy, jos energiansyöttö kasvaa hieman. Kudos, joka läpäisee irrotuskestävyystestin tuotannon alkuvaiheessa, voi alkaa tuottaa hauraita saumoja myöhemmin, kun ilman kosteus nousee: kosteus, joka on jäänyt pinnoitteen sisälle, muodostaa pieniä kaasuputkia, jotka rikkovat molekulaarisen sidoksen. Työntekijät usein erehtyvät pitämään näitä vikoja koneen kalibrointipoikkeamina ennen kuin löytävät todellisen syyn tulevista raaka-aineneräistä.
Jännityksen vakaus pitkillä hitsauspoluilla
Yhtenäinen verkkojännitys on yksi vaikeimmista muuttujista pitää vakiona jatkuvassa saumattomassa rullaverhojen hitsauksessa. Kankaan venyminen on epätasaista, kun jännitys nousee, mikä vetää kaksi reunaa pois linjalta ennen kuin hitsaus kovettuu. Liian vähän jännitystä aiheuttaa ryppyjä ja päällekkäisyyksiä, mikä luo piilotettuja paksuuntumia, jotka joko palavat läpi tai jäävät vain osittain yhdistetyiksi. Ikkunakoristeiden työpajan kenttähavainto havainnollistaa tätä selkeästi. Laajalevyisen verhon tuotantokokeilussa operaattorit huomasivat satunnaisia sauman epäonnistumisia, jotka keskittyivät kunkin pitkän paneelin keskikohdalle. Tarkastus paljasti kehyksen hieman taipuvan pyörivän kankaan painon alla, mikä loi hitaan jännitysgradientin liikeradalla. Pienet kehyksen jäykkyysparannukset ja segmentoitu jännityksen tunnistus vähensivät huomattavasti uudelleentyötä, vaikka täydelliseen poistamiseen vaaditaankin aktiivista suljetun silmukan säätöä.
Lämmön ja energian jakautumisen tasaisuus
Sekä kuumailmavirta- että ultraääniseameton hitsausmenetelmä kohtaavat vaikeuksia tasaisen energian toimittamisessa pitkillä saumavaloilla. Kuuman ilman järjestelmät kärsivät suuttimen ilmavirran vaihtelusta, kun taas ultraäänijärjestelmät kohtaavat sarvikuoren kulumisen ja taajuuden poikkeaman, mikä heikentää paikallista sulautumislaatua. Tuloksena on sauma, joka näyttää visuaalisesti yhtenäiseltä, mutta joka epäonnistuu irrotustestissä satunnaisissa kohdissa.
| Hitsausmenetelmä | Tyypillinen viallinen kuvio | Herkkyys nopeuden muutokselle | Käytettävissä oleva pinnoituskokonaisuus |
|---|---|---|---|
| Kuumailmahitsaus | Kiiltävät ylikuumennetut kaistat, kylmät heikot kohdat | Korkea | Keskivahvasta paksuun PVC-pinnoitettuun |
| Ultrasuoratoiminta | Valkeneet hauraat alueet, epätäydellinen reunasulautuminen | Kohtalainen | Ohuet polyesteeri- ja aurinkosuojakankaat |
Tekstiilien liittämiseen liittyvässä tutkimuksessa, joka julkaistiin Applied Sciences -lehdessä, huomataan, että energian vaihtelu saumalla vain 7 prosenttia voi laskea liitoksen lujuuden alle hyväksyttävän rajan toistuvien vieritys- ja taivutuskiertojen kannalta. Tämä marginaali jättää hyvin vähän tilaa sattumanvaraiselle poikkeamalle muuntimen tuotannossa tai lämmittimen suorituskyvyssä.
Hitsauksen jälkeinen jäähdytysjännitys ja viivästynyt vikaantuminen
Monet saumattomien rullaverhojen hitsaukset läpäisevät välittömän laatutarkastuksen, mutta hajoavat päivien tai viikkojen kuluttua, kun jäännösjännitys vapautuu. Sulamisalueet kutistuvat eri nopeudella kuin ympäröivä kankaa jäähtyessään, mikä aiheuttaa mikrosäröjä sauman reunalla. Tämä vaara kasvaa, kun valmiit paneelit kierretään tiukkaan rullaan ennen kuin liitos on saavuttanut täyden vakautumisen. Joissakin kankaan laaduissa on korkea lämpömuisti. Toistuvat aurinkovalon aiheuttamat kuumennuskierrokset kertyvät sisäiseksi jännitykseksi, joka aiheuttaa irtoamista hitsausviivalla. Tämä vika on vaikeasti havaittavissa, koska se ei ilmene standardien rivitarkastusasemien testauksessa, joka kohdistuu ainoastaan tuoreisiin näytteisiin.
Asettelun poikkeama ja reunaseurantavirheet
Alle millimetrin suuruinen reunan sivuasemavirhe kertyy nopeasti pitkillä saumattomien hitsausrivien tuotantolinjoilla. Kankaan reunat voivat siirtyä staattisista ohjaimista pienestä kuiturullan liukumisesta, staattisesta sähköstä tai epätasaisesta kitkasta tuentarjaimissa. Kun kaksi kankakerrosta on keskenään poikittain siirtynyt, vain kapea nauha saa liitostehoa, mikä alentaa kokonaissauman vetolujuutta. Manuaalinen visuaalinen tarkastus ei pysty havaitsemaan pieniä, vähituisia poikkeamia sadoilla metreillä tuotettua kangasta. Näköseurantalaitteet auttavat, mutta niitä on kalibroitava säännöllisesti kankaan värimuutosten, linssien pölytymisen ja tuotantotilan sisällä tapahtuvien pienien valonmuutosten perusteella.
Visuaalisen ulkoasun ja mekaanisen lujuuden tasapainottaminen
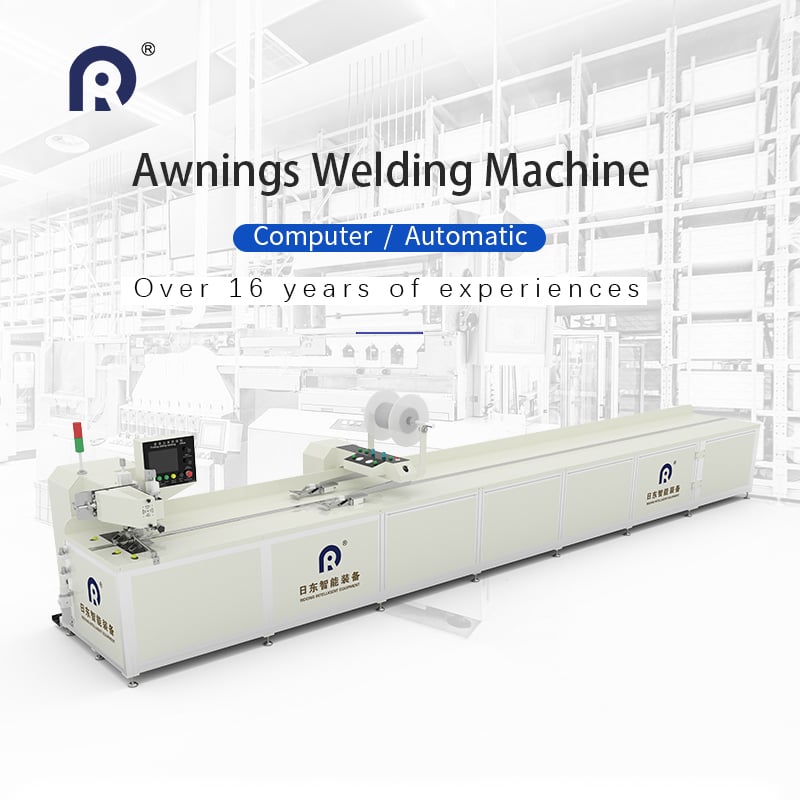
Asiakkaat odottavat saumattomia rullaverhojen hitsausliitoksia, jotka pysyvät melkein näkymättöminä ilman kiiltäviä viivoja, värinmuutoksia tai jäykkiä kylmiä. Ne asetukset, jotka tuottavat puhtaimmat ja vähiten huomattavat saumat, antavat usein alhaisimman irrotuslujuuden. Energian lisääminen liitoksen lujuuden parantamiseksi jättää usein näkyviä jälkiä, mikä hylkää paneelin esteettisistä syistä. Tämä kompromissi määrittelee suurimman osan tuotantosäätötyötä. Tiimit joutuvat vahvistamaan parametrit, jotka täyttävät sekä esteettiset vaatimukset että mekaanisen kestävyyden vierintätoiminnolle. Ridong rakentaa konealustoja monitasoisella ohjauslogiikalla, joka auttaa tuotantotiimejä navigoimaan tätä tasapainoa ilman jatkuvaa manuaalista parametrien uudelleensäätöä eri kankastyypeille.
Sisällysluettelo
- Materiaalin vaihtelu ja pinnoitteen käyttäytyminen
- Jännityksen vakaus pitkillä hitsauspoluilla
- Lämmön ja energian jakautumisen tasaisuus
- Hitsauksen jälkeinen jäähdytysjännitys ja viivästynyt vikaantuminen
- Asettelun poikkeama ja reunaseurantavirheet
- Visuaalisen ulkoasun ja mekaanisen lujuuden tasapainottaminen


