
 EN
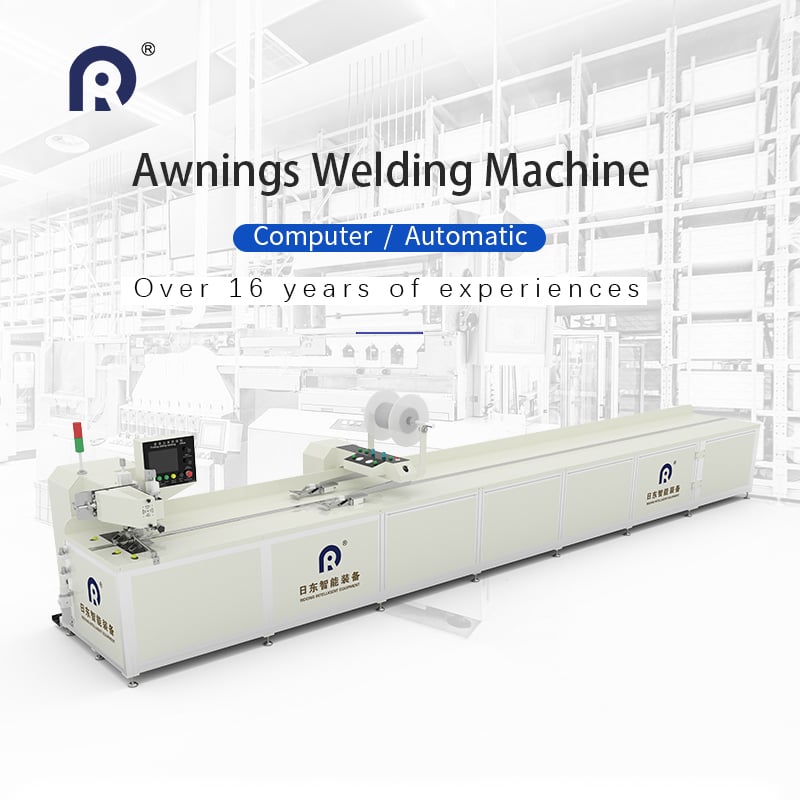
Variabilidad del material y comportamiento del recubrimiento
La soldadura sin interrupciones de persianas enrollables depende de la fusión y unión constantes de recubrimientos termosensibles tejidos en los tejidos base. Incluso los tejidos marcados con el mismo código de producto pueden presentar variaciones sutiles en el espesor del recubrimiento, las proporciones de aditivos o la contaminación superficial, lo que altera la forma en que se transfiere el calor o la energía ultrasónica durante la unión. Algunos tejidos de protección solar incluyen estabilizadores UV que elevan los puntos de fusión, mientras que los sustratos recubiertos económicos se ablandan rápidamente y cambian de color si la entrada de energía aumenta ligeramente. Un tejido que supera las pruebas de desprendimiento al inicio de una serie de producción puede comenzar a generar costuras frágiles más adelante, cuando la humedad ambiental aumenta, ya que la humedad atrapada dentro del recubrimiento crea pequeñas bolsas de gas que rompen el enlace molecular. Con frecuencia, los operarios interpretan estos fallos como derivados de una desviación en la calibración de la máquina, antes de identificar la causa raíz en los lotes de materia prima recibidos.
Estabilidad de la tensión a lo largo de trayectos de soldadura largos
La tensión uniforme del tejido constituye una de las variables más difíciles de mantener constante durante la soldadura continua sin uniones de persianas enrollables. Cuando la tensión aumenta bruscamente, el tejido se estira de forma irregular, desalineando los dos bordes antes de que la soldadura se fije. Una tensión demasiado baja provoca arrugas y solapamientos, lo que genera zonas ocultas más gruesas que o bien se queman por completo o bien quedan solo parcialmente fusionadas. Una observación realizada en un taller de toldos y persianas ilustra esto con claridad. Durante una prueba de producción de persianas de gran formato, los operarios detectaron fallos aleatorios en las costuras, concentrados cerca del punto medio de cada panel largo. El análisis reveló una ligera flexión del bastidor bajo el peso del tejido enrollado, lo que generó un gradiente lento de tensión a lo largo de la trayectoria de avance. Mejoras menores en la rigidez del bastidor y sensores de tensión segmentados redujeron notablemente el trabajo de retrabajo, aunque su eliminación total requiere un ajuste activo en bucle cerrado.
Consistencia en la distribución del calor y la energía
Tanto los métodos de soldadura sin costura por aire caliente como por ultrasonidos tienen dificultades para lograr una distribución uniforme de energía a lo largo de costuras extensas. Los sistemas térmicos sufren variaciones en el caudal de aire del inyector, mientras que los sistemas ultrasónicos experimentan desgaste del cuerno y desintonización de la frecuencia, lo que reduce la calidad local de la fusión. El resultado es una costura que parece visualmente uniforme, pero que falla en las pruebas de despegue en puntos dispersos.
| Método de soldadura | Patrón típico de defectos | Sensibilidad al cambio de velocidad | Rango utilizable de recubrimiento |
|---|---|---|---|
| Soldadura por aire caliente | Franjas brillantes sobrecalentadas y zonas frías débiles | Alto | Recubrimiento de PVC de grosor medio a grueso |
| Soldadura ultrasónica | Zonas blanquecinas y frágiles, fusión incompleta en los bordes | Moderado | Telas finas de poliéster y telas protectoras solares |
Datos procedentes de investigaciones sobre unión textil publicadas en Applied Sciences indican que una variación de energía tan pequeña como el 7 % a lo largo de la costura puede reducir la resistencia de la unión por debajo de los umbrales aceptables para ciclos repetidos de enrollado y flexión. Este margen deja muy poco espacio para derivaciones no planificadas en la salida del transductor o en el rendimiento del calentador.
Tensión por enfriamiento posterior a la soldadura y fallo diferido
Muchas soldaduras de persianas enrollables sin costuras pasan las inspecciones inmediatas de calidad, solo para separarse días o semanas después, una vez que se libera la tensión residual. Las zonas de fusión se contraen a una velocidad distinta que el tejido circundante al enfriarse, generando microgrietas a lo largo del borde de la costura. Este riesgo aumenta cuando los paneles terminados se enrollan con mucha tensión antes de que la unión alcance su estabilidad total. Algunos grados de tejido presentan alta memoria térmica; tras ciclos repetidos de calentamiento por la luz solar, la tensión interna se acumula y provoca la separación en la línea de soldadura. Este modo de fallo resulta difícil de detectar, ya que no aparece en las estaciones estándar de inspección en línea, que solo analizan muestras recién fabricadas.
Deriva de alineación y errores de seguimiento de bordes
El desalineamiento de los bordes en submilímetro se acumula rápidamente en líneas de soldadura continua de larga duración. Los bordes del tejido pueden desplazarse respecto a las guías estáticas debido a un ligero deslizamiento de la banda, carga electrostática o fricción irregular en los rodillos de soporte. Cuando las dos capas de tejido se desplazan, solo una estrecha franja recibe energía de unión, lo que reduce la resistencia total de la costura. La inspección visual manual no puede detectar pequeños desvíos graduales a lo largo de cientos de metros de producto. El hardware de seguimiento por visión ayuda, pero requiere calibración periódica para compensar los cambios de color del tejido, la acumulación de polvo en las lentes y ligeros cambios de iluminación dentro del espacio de producción.
Equilibrar el acabado visual y la resistencia mecánica
Los clientes esperan que las soldaduras de las persianas enrollables sean prácticamente invisibles, sin líneas brillantes, descoloración ni rebordes rígidos. Los ajustes que producen las costuras más limpias y menos perceptibles suelen ofrecer la menor resistencia al despegue. Aumentar la energía para reforzar la resistencia de la unión con frecuencia deja marcas visibles que hacen que el panel sea rechazado por motivos estéticos. Este compromiso define la mayor parte del trabajo de ajuste en producción. Los equipos deben fijar parámetros que cumplan tanto con los estándares estéticos como con la durabilidad mecánica necesaria para el funcionamiento de enrollado. Ridong diseña plataformas de máquinas con lógica de control en capas para ayudar a los equipos de producción a lograr este equilibrio sin tener que restablecer constantemente los parámetros manualmente según el tipo de tejido.
Tabla de Contenidos
- Variabilidad del material y comportamiento del recubrimiento
- Estabilidad de la tensión a lo largo de trayectos de soldadura largos
- Consistencia en la distribución del calor y la energía
- Tensión por enfriamiento posterior a la soldadura y fallo diferido
- Deriva de alineación y errores de seguimiento de bordes
- Equilibrar el acabado visual y la resistencia mecánica


