
 EN
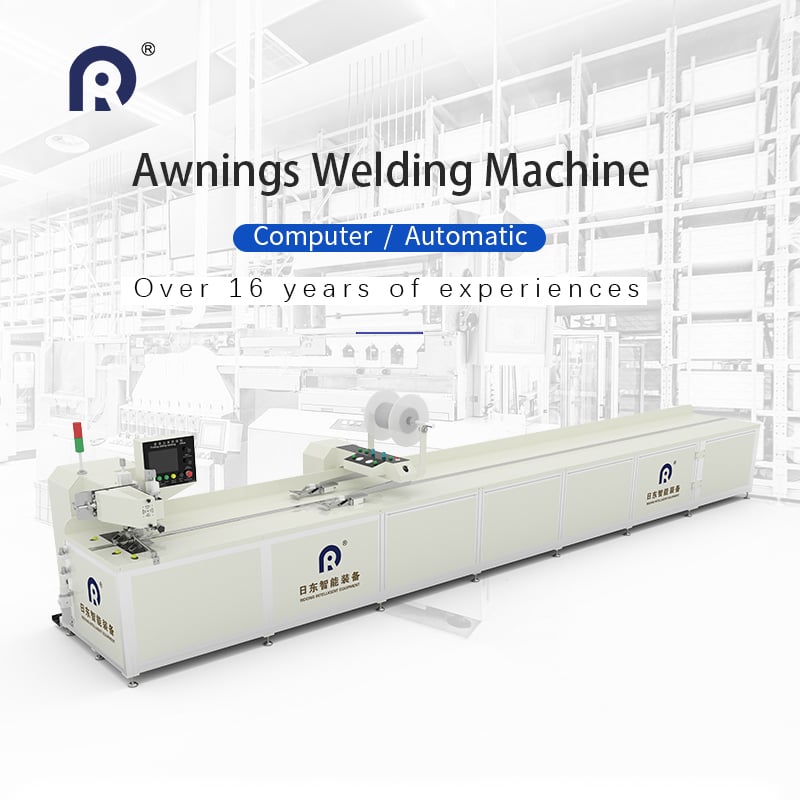
Materiaalvariabiliteit en coatinggedrag
Naadloos lassen van rolgordijnen berust op een consistente smelting en samensmelting van thermisch reactieve coatings die in de basismaterialen zijn geweven. Zelfs stoffen met dezelfde productcode kunnen subtiele variaties vertonen in coatingdikte, verhouding van toevoegingen of oppervlakteverontreiniging, wat de overdracht van warmte of ultrasone energie tijdens het verbinden beïnvloedt. Sommige zonwerendstoffen bevatten UV-stabilisatoren die het smeltpunt verhogen, terwijl goedkope gecoate ondergronden snel verzachten en verkleuren als de energietoevoer stijgt. Een stof die aan het begin van een productierun voldoet aan de peeltest, kan later kwetsbare naden produceren wanneer de luchtvochtigheid stijgt: vocht dat in de coating is opgesloten, vormt dan minuscule gasbellen die de moleculaire binding verstoren. Operators wijten deze storingen vaak ten onrechte aan instelafwijkingen van de machine, in plaats van de oorzaak terug te voeren naar binnenkomende batches grondstoffen.
Spanningsstabiliteit over lange laspaden
Een uniforme weerspanning van de stof is een van de moeilijkst te handhaven variabelen tijdens continu naadloos lassen van rolgordijnen. Wanneer de spanning piekt, rekt het materiaal ongelijkmatig uit, waardoor de twee randen uit lijn raken voordat de lasverbinding vastzit. Te weinig spanning leidt tot kreukels en overlappende lagen, wat verborgen dikke plekken veroorzaakt die ofwel doormaken of slechts gedeeltelijk versmolten blijven. Een veldwaarneming uit een werkplaats voor raambekleding illustreert dit duidelijk. Tijdens een proefproductie van brede rolgordijnen merkten de operators willekeurige naadfouten op, geconcentreerd rond het midden van elke lange paneel. Bij inspectie bleek dat het frame licht doorboog onder het gewicht van de opgerolde stof, wat een langzame spanninggradiënt langs het bewegingspad veroorzaakte. Kleine versterkingen van de framestijfheid en segmentale spanningdetectie verminderden de herwerkingsbehoefte aanzienlijk, hoewel volledige eliminatie actieve closed-loopaanpassing vereist.
Consistentie in warmte- en energieverdeling
Zowel de methode met heet lucht als de ultrasone naadloze lasmethode hebben moeite met een gelijkmatige energieafgifte over langere naadlengtes. Bij systemen met warme lucht treedt variatie in de luchtstroom door de mondstukken op, terwijl ultrasone systemen te kampen hebben met slijtage van de hoorn en ontstemming van de frequentie, wat de lokale smeltkwaliteit vermindert. Het resultaat is een naad die er visueel uniform uitziet, maar bij trektesten op verspreide punten faalt.
| Lasmethode | Typisch defectpatroon | Gevoeligheid voor snelheidsverandering | Bruikbaar bereik van coating |
|---|---|---|---|
| Lassen met heet lucht | Glanzende, oververhitte stroken; koude, zwakke plekken | Hoog | Medium tot dikke PVC-gecoate materialen |
| Ultrasoon lassen | Verwitte, brosse zones; onvolledige randversmelting | Matig | Dunne polyester- en zonneschermstoffen |
Gegevens uit onderzoek naar textielverbindingen, gepubliceerd in Applied Sciences, wijzen erop dat een energievariatie van slechts 7 procent langs de naad de verbindingsterkte kan doen dalen tot onder de aanvaardbare drempel voor herhaalde rol- en buigcyclusbelasting. Deze marge laat weinig ruimte over voor ongeplande afwijkingen in de transduceroutput of verwarmingsprestaties.
Nasmetaal koelspanning en vertraagd falen
Veel naadloze rolgordijnlasverbindingen halen de directe kwaliteitscontrole meteen met succes, maar barsten pas dagen of weken later wanneer de restspanning zich ontlaadt. De smeltzones krimpen bij afkoeling met een andere snelheid dan het omliggende materiaal, waardoor microscheurtjes langs de naadgrens ontstaan. Dit risico neemt toe wanneer afgewerkte panelen strak worden opgerold voordat de verbinding volledig gestabiliseerd is. Sommige stofkwaliteiten hebben een hoge thermische geheugenwerking. Na herhaalde verwarmingscycli door zonlicht bouwt zich interne spanning op, wat leidt tot scheiding langs de lasnaad. Deze vorm van storing is lastig te detecteren, omdat hij niet optreedt bij standaard inline-inspectiestations die uitsluitend verse monsters testen.
Uitlijningsverschuiving en randvolgingsfouten
Submillimeter afwijking van de randen stapelt zich snel op bij langdurige naadloze laslijnen. Stofranden kunnen van statische geleiders afwijken door minimale webglijding, statische lading of ongelijke wrijving op ondersteunende rollen. Wanneer de twee stoflagen uit elkaar schuiven, ontvangt slechts een smalle strook hechtingsenergie, waardoor de totale naadsterkte daalt. Handmatig visueel controleren kan kleine, geleidelijke afwijkingen over honderden meters productie niet detecteren. Visietrackinghardware helpt wel, maar moet regelmatig worden geijkt op veranderingen in stofkleur, stofafzetting op de lenzen en minimale lichtveranderingen binnen de productieruimte.
Balans tussen visuele afwerking en mechanische sterkte
Klanten verwachten naadloze rolgordijnlasnaden die bijna onzichtbaar blijven, zonder glanzende lijnen, verkleuring of stijve richels. De instellingen die de schoonste en minst opvallende naden opleveren, leveren vaak de laagste trekweerstand op. Het verhogen van de energie om de hechtingssterkte te vergroten, laat vaak zichtbare sporen achter die het paneel om esthetische redenen onaanvaardbaar maken. Deze afweging bepaalt het grootste deel van het productieafstemwerk. Teams moeten parameters vastleggen die zowel aan esthetische normen als aan mechanische duurzaamheid voor de rolbewerking voldoen. Ridong bouwt machineplatforms met gelaagde besturingslogica om productieteams te ondersteunen bij het navigeren door deze afweging, zonder dat ze voortdurend handmatig de parameters hoeven aan te passen voor verschillende stofsoorten.


