
 EN
Variabilitat del material i comportament del recobriment
La soldadura sense solapes de les persianes enrollables depèn d’una fusió i un fonament constants de revestiments termosensibles teixits a les teles base. Fins i tot les teles marcades amb el mateix codi de producte poden presentar variacions subtils en l’gruix del revestiment, les proporcions d’additius o la contaminació superficial, que alteren la manera com es transfereix la calor o l’energia ultrasònica durant l’unió. Algunes teles de protecció solar inclouen estabilitzadors UV que augmenten els punts de fusió, mentre que els sustrats revestits econòmics s’ablanden ràpidament i canvien de color si l’energia aplicada augmenta lleugerament. Una tela que supera les proves d’arrancament al principi d’una sèrie de producció pot començar a generar costures fràgils més endavant quan augmenta la humitat ambiental, ja que la humitat atrapada dins del revestiment crea petites bombolles de gas que trencuen l’enllaç molecular. Sovint, els operaris confonen aquests fallits amb derivacions de la calibració de la màquina abans d’identificar-ne la causa arrel en els lots de matèries primeres entrants.
Estabilitat de la tensió al llarg de trajectòries de soldadura llargues
La tensió uniforme del teixit és una de les variables més difícils de mantenir estable durant la soldadura contínua i sense solapes de persianes enrollables. Quan la tensió augmenta, el teixit s’estira de forma desigual, allunyant les dues vores de l’alineació abans que la soldadura es consolidi. Una tensió massa baixa provoca arrugaments i superposicions, que generen zones ocultes més gruixudes, les quals o bé es cremen completament o bé queden només parcialment fusionades. Una observació realitzada en un taller de cobertures per finestres ho il·lustra clarament. Durant una prova de producció de persianes d’ample elevat, els operaris van detectar fallades aleatòries a les unions, concentrades prop del punt mitjà de cada tauler llarg. L’inspecció va revelar una lleugera desviació del bastidor deguda al pes del teixit enrotllat, cosa que va crear un gradient lent de tensió al llarg del recorregut. Millores menors de la rigidesa del bastidor i la incorporació de sensors de tensió segmentats van reduir notablement el treball de retraballes, tot i que la seva eliminació total requereix un ajust actiu en bucle tancat.
Consistència en la distribució de la calor i l’energia
Tant els mètodes de soldadura sense costura per aire calent com per ultrasons tenen dificultats per distribuir l’energia de manera uniforme al llarg de costures llargues. Els sistemes tèrmics pateixen variacions del flux d’aire a la tovallola, mentre que els sistemes per ultrasons experimenten desgast del corn i desintonització de freqüència, cosa que redueix la qualitat de la fusió local. El resultat és una costura que sembla visualment uniforme, però que no supera les proves d’arrancament en punts dispersos.
| Mètode de Solderat | Patró típic de defectes | Sensibilitat al canvi de velocitat | Interval de recobriment utilitzable |
|---|---|---|---|
| Soldadura amb aire calent | Franges brillants sobrecalentades, zones fredes i febles | Alt | Recobriment de PVC de mitjà a gruixut |
| Soldadura ultrasònica | Zones embranquides i fràgils, fusió incompleta als marges | Moderat | Teixits lleugers de polièster i de protecció solar |
Dades de la recerca sobre unió de teixits publicada a Applied Sciences indiquen que una variació d’energia tan petita com el 7 % al llarg de la costura pot fer que la resistència de la unió caigui per sota dels llindars acceptables per a cicles repetits d’enrotllament i flexió. Aquest marge deixa poc espai per a derivacions imprevistes en la sortida del transductor o en el rendiment del sistema de calefacció.
Tensió per refredament posterior a la soldadura i fallada retardada
Moltes soldadures de persianes enrollables sense solapes passen les proves de qualitat immediates només per esquerdar-se dies o setmanes després, un cop es llibera l’esforç residual. Les zones de fusió es contrauen a una velocitat diferent de la tela circumdant en refredar-se, generant microesquerdes al llindar de la costura. Aquest risc augmenta quan els panells acabats s’enrotllen amb força abans que la unió arribi a l’estabilització completa. Algunes qualitats de tela tenen una alta memòria tèrmica. Després de cicles repetits de càrrega tèrmica per la llum solar, l’esforç intern s’acumula i provoca la separació a la línia de soldadura. Aquest mode de fallada és difícil de detectar perquè no apareix en les estacions d’inspecció en línia habituals, que només analitzen mostres fresques.
Deriva d’alineació i errors de seguiment del cantell
El desalineament dels marges submil·limètric s’acumula ràpidament en línies de soldadura contínua llargues. Els marges del teixit poden desplaçar-se respecte als guies estàtics a causa d’un lleuger lliscament del material, de la càrrega electroestàtica o de la fricció irregular sobre els rodets de suport. Quan les dues capes de teixit es desplacen lateralment, només una franja estreta rep l’energia de soldadura, reduint la resistència total de la costura. La inspecció visual manual no pot detectar derivacions petites i progressives al llarg de centenars de metres de producte. L’equipament de seguiment per visió ajuda, però cal calibrar-lo periòdicament per compensar els canvis de color del teixit, l’acumulació de pols sobre les lentilles i petits canvis de llum a l’interior de l’espai de producció.
Equilibrar l’aspecte visual i la resistència mecànica
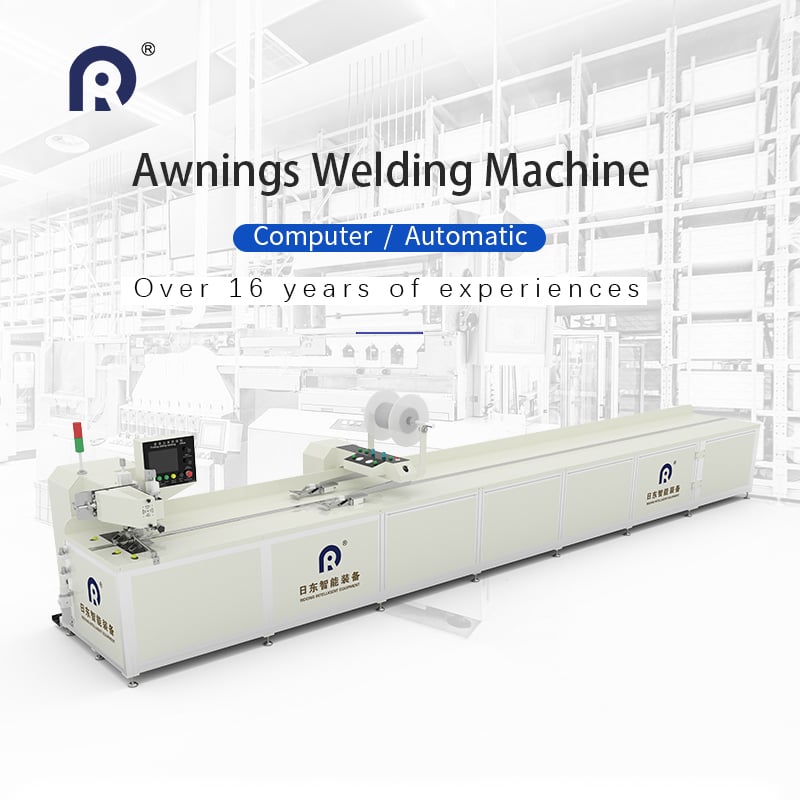
Els clients esperen que les soldadures de persianes enrollables siguin perfectament invisibles, sense línies brillants, decoloracions ni vores rígides. Normalment, els paràmetres que produeixen les unions més netes i menys perceptibles donen com a resultat la menor resistència al desenganxament. Augmentar l’energia per millorar la resistència de la unió sovint deixa marques visibles que fan que el panell sigui rebutjat per raons estètiques. Aquest compromís defineix la majoria del treball d’optimització en producció. Els equips han d’establir paràmetres que compleixin simultàniament els estàndards estètics i la resistència mecànica necessària per al funcionament d’enrol·lament. Ridong construeix plataformes de màquines amb lògica de control en capes per ajudar els equips de producció a gestionar aquest equilibri sense haver de restablir constantment els paràmetres manualment segons els diferents tipus de teixit.
Taula de continguts
- Variabilitat del material i comportament del recobriment
- Estabilitat de la tensió al llarg de trajectòries de soldadura llargues
- Consistència en la distribució de la calor i l’energia
- Tensió per refredament posterior a la soldadura i fallada retardada
- Deriva d’alineació i errors de seguiment del cantell
- Equilibrar l’aspecte visual i la resistència mecànica


