
 EN
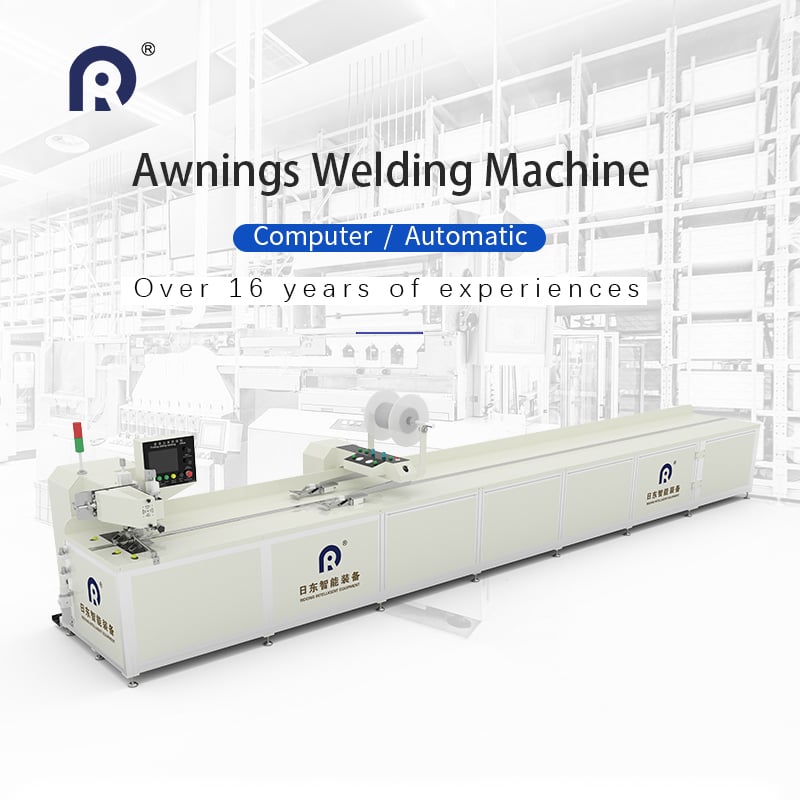
Proměnlivost materiálu a chování povlaku
Bezševné svařování roletových plátn spočívá na konzistentním tavení a slévání tepelně reaktivních povlaků upletených do základních látek. I látky označené stejným kódem výrobku mohou vykazovat jemné rozdíly v tloušťce povlaku, poměru přísad nebo povrchové kontaminaci, které ovlivňují přenos tepla či ultrazvukové energie během spojování. Některé protisluneční látky obsahují stabilizátory proti UV záření, které zvyšují teplotu tání, zatímco levnější povlakované podklady se rychle měknou a mění barvu, pokud se vstupní energie zvýší. Látka, která v počáteční fázi výrobního cyklu úspěšně projde testem odtrhové pevnosti, později může začít vytvářet křehké švy, když stoupne okolní vlhkost – vlhkost uvězněná uvnitř povlaku vytváří drobné plynné bubliny, jež narušují molekulární vazbu. Obsluha často tyto poruchy chybně připisuje nepřesnosti kalibrace stroje, než dojde k identifikaci skutečné příčiny v dávkách dodávaného surového materiálu.
Stabilita napětí po celé délce svařovací dráhy
Stejnoměrné napětí pásu je jednou z nejtěžších veličin udržovat stabilní během nepřetržitého bezševního svařování rolet. Pokud dojde ke skokovému nárůstu napětí, látka se nerovnoměrně protahuje a okraje se před zafixováním sváru vychýlí z rovnoběžnosti. Nedostatečné napětí způsobuje vrásky a překrývání, čímž vznikají skryté tlustší místa, která buď propálí, nebo zůstanou jen částečně spájená. Pozorování z provozu na výrobě okenních clon to jasně ilustruje. Během zkoušky výroby širokoformátových rolet pozorovali operátoři náhodné poruchy švu soustředěné v blízkosti středu každé dlouhé panely. Kontrola odhalila mírnou deformaci rámu pod tíhou navinuté látky, která způsobila pomalý gradient napětí podél dráhy pohybu. Malé vylepšení tuhosti rámu a segmentové snímání napětí výrazně snížily množství dodatečné úpravy, avšak úplné odstranění problému vyžaduje aktivní uzavřenou zpětnovazební regulaci.
Konzistence rozložení tepla a energie
Obě metody bezšvového svařování – teplovzdušná i ultrazvuková – potýkají se s obtížemi při rovnoměrném dodávání energie po celé délce švu. Tepelné systémy trpí nepravidelností proudění vzduchu z trysek, zatímco u ultrazvukových zařízení dochází k opotřebení rohového nástavce a odlaďování frekvence, čímž se snižuje kvalita místního roztavení. Výsledkem je šev, který vizuálně vypadá jednotně, ale v místních bodech neprojde zkouškou odtrhnutí.
| Metoda svařování | Typický vzor poruchy | Citlivost na změnu rychlosti | Použitelný rozsah povlaků |
|---|---|---|---|
| Svařování horkým vzduchem | Lesklé přehřáté pruhy, chladné slabé místa | Vysoká | Středně až silně PVC povlakované |
| Ultrazvukové svařování | Zbělé křehké oblasti, neúplné spojení okrajů | Střední | Tenké polyesterové a protisluneční látky |
Údaje z výzkumu spojování textilií publikovaného v časopisu Applied Sciences uvádějí, že kolísání energie o pouhých 7 procent podél švu může snížit pevnost spoje pod přijatelné hranice pro opakované valivé a ohybové cykly. Tato mez neumožňuje téměř žádnou neplánovanou odchylku výkonu měniče nebo topného prvku.
Napětí způsobené chlazením po svařování a pozdní porucha
Mnoho bezševných svařovaných žaluzií projde okamžitou kontrolou kvality, ale následně se roztrhne za dny nebo týdny, jakmile se uvolní zbytkové napětí. Oblasti spoje se při chladnutí smršťují jinou rychlostí než okolní látka, čímž vznikají mikropraskliny podél hranice švu. Toto riziko stoupá, pokud jsou dokončené panely navinuty do úzkého válce ještě před dosažením plné stabilizace spoje. Některé druhy látek mají vysokou tepelnou paměť. Po opakovaném zahřívání slunečním světlem se vnitřní napětí hromadí a způsobuje oddělení podél svařovací linky. Tento typ poruchy je obtížný, protože se neprojeví na běžných kontrolech prováděných přímo na výrobní lince, které testují pouze čerstvé vzorky.
Posun zarovnání a chyby sledování okrajů
Nepatrné nesouhlasení okrajů v submilimetrové oblasti se rychle hromadí u dlouhých spojitých svařovacích linek. Okraje látky se mohou odchýlit od statických vodítek kvůli nepatrnému prokluzování pásu, elektrostatickému náboji nebo nerovnoměrnému tření na podporových válcích. Pokud dojde k posunutí dvou vrstev látky vůči sobě, energie potřebná k spojení se přenáší pouze na úzký pruh, čímž klesá celková pevnost švu. Ruční vizuální kontrola není schopna zaznamenat malé, postupné odchylky na stovkách metrů vyrobeného materiálu. Pomáhají systémy vizuálního sledování, avšak ty vyžadují pravidelnou kalibraci kvůli změnám barvy látky, usazování prachu na čočkách a nepatrným změnám osvětlení uvnitř výrobního prostoru.
Vyvážení vizuálního vzhledu a mechanické pevnosti
Zákazníci očekávají, že spoje žaluzií budou bezproblémové a téměř neviditelné – bez lesklých čar, změny barvy nebo tuhých hřebenů. Nastavení, která vytvářejí nejčistší a nejméně patrné švy, často poskytují nejnižší odolnost proti odlepení. Zvýšení energie za účelem zvýšení pevnosti spoje často ponechá viditelné stopy, které panel z estetických důvodů odmítnou. Tento kompromis definuje většinu prací na ladění výroby. Týmy musí pevně stanovit parametry, které splňují jak estetické požadavky, tak mechanickou odolnost pro provoz s vinutím. Ridong vyvíjí strojové platformy se vícevrstvou řídicí logikou, aby pomohly výrobním týmům tento rovnovážný stav udržet bez nutnosti neustálého ručního přenastavování parametrů pro různé typy látek.


