
 EN
Variabilità del materiale e comportamento del rivestimento
La saldatura senza soluzione di continuità delle tende avvolgibili si basa sulla fusione uniforme di rivestimenti termosensibili integrati nei tessuti di base. Anche tessuti contrassegnati dallo stesso codice prodotto possono presentare lievi variazioni nello spessore del rivestimento, nei rapporti tra additivi o nella contaminazione superficiale, che modificano il trasferimento di calore o di energia ultrasonica durante la saldatura. Alcuni tessuti per schermatura solare contengono stabilizzanti UV che innalzano il punto di fusione, mentre substrati rivestiti economici si ammorbidiscono rapidamente e ingialliscono se l’energia applicata aumenta anche leggermente. Un tessuto che supera i test di distacco all’inizio di una produzione potrebbe generare cuciture fragili in seguito, quando l’umidità ambientale sale: l’umidità intrappolata nel rivestimento forma minuscole sacche gassose che interrompono il legame molecolare. Gli operatori spesso interpretano questi guasti come deriva della calibrazione della macchina, prima di risalire alla causa radice: i lotti di materie prime in ingresso.
Stabilità della tensione su tratti di saldatura lunghi
La tensione uniforme del tessuto rappresenta una delle variabili più difficili da mantenere costante durante la saldatura continua senza interruzioni di tende avvolgibili. Quando la tensione aumenta bruscamente, il tessuto si allunga in modo non uniforme, spostando i due bordi fuori allineamento prima che la saldatura si solidifichi. Una tensione troppo bassa provoca pieghe e sovrapposizioni, generando punti nascosti più spessi che o bruciano oppure rimangono solo parzialmente fusi. Un’osservazione sul campo effettuata in un laboratorio per tende da finestra illustra chiaramente questo fenomeno. Durante una prova di produzione di tende avvolgibili in formato largo, gli operatori hanno notato guasti casuali delle cuciture concentrati nella zona centrale di ciascun pannello lungo. L’ispezione ha rivelato una lieve deformazione del telaio causata dal peso del tessuto arrotolato, che ha creato un gradiente di tensione progressivo lungo il percorso di avanzamento. Piccoli miglioramenti della rigidità del telaio e l’introduzione di sensori di tensione segmentati hanno ridotto in modo significativo il lavoro di ritocco, sebbene l’eliminazione completa richieda un sistema di regolazione attiva in loop chiuso.
Coerenza nella distribuzione di calore ed energia
Entrambi i metodi di saldatura senza cuciture — a getto d’aria calda e a ultrasuoni — incontrano difficoltà nel garantire una distribuzione uniforme dell’energia su lunghezze estese della cucitura. Nei sistemi termici, la portata d’aria dall’ugello varia; negli impianti a ultrasuoni, l’usura del corno e la fuori-taratura della frequenza riducono la qualità locale della fusione. Il risultato è una cucitura che appare visivamente uniforme, ma che non supera il test di distacco in punti isolati.
| Metodo di saldatura | Schema tipico di difetto | Sensibilità alla variazione di velocità | Intervallo di rivestimento utilizzabile |
|---|---|---|---|
| Saldatura ad aria calda | Strisce lucide surriscaldate, zone fredde e deboli | Alto | Rivestito in PVC medio-spesso |
| Saldatura ad ultrasuoni | Zone sbiancate e fragili, fusione marginale incompleta | Moderato | Tessuti sottili in poliestere e tessuti per schermatura solare |
Dati provenienti da ricerche sul giunto di tessuti, pubblicati su Applied Sciences, indicano che una variazione di energia pari anche solo al 7 percento lungo la cucitura può far scendere la resistenza del giunto al di sotto delle soglie accettabili per cicli ripetuti di arrotolamento e flessione. Questo margine lascia pochissimo spazio a deviazioni impreviste nell’uscita del trasduttore o nelle prestazioni del riscaldatore.
Tensioni da raffreddamento post-saldatura e rottura ritardata
Molte saldature continue di tende avvolgibili passano i controlli di qualità immediati, ma si separano giorni o settimane dopo, una volta che le tensioni residue si rilasciano. Le zone di fusione si restringono a un ritmo diverso rispetto al tessuto circostante durante il raffreddamento, generando microfessure lungo il bordo della cucitura. Questo rischio aumenta quando i pannelli finiti vengono arrotolati strettamente prima che il legame raggiunga la completa stabilizzazione. Alcuni tipi di tessuto presentano un’elevata memoria termica. Dopo ripetuti cicli di riscaldamento causati dall’esposizione solare, le tensioni interne si accumulano e provocano la separazione lungo la linea di saldatura. Questa modalità di guasto risulta particolarmente insidiosa, poiché non emerge nelle comuni stazioni di ispezione in linea, che testano esclusivamente campioni appena prodotti.
Deriva di allineamento ed errori nel tracciamento del bordo
Un’allineamento impreciso dei bordi inferiore al millimetro si accumula rapidamente sulle linee di saldatura continua in esecuzione prolungata. I bordi del tessuto possono spostarsi rispetto alle guide statiche a causa di lievi scivolamenti del nastro, carica elettrostatica o attrito non uniforme sui rulli di supporto. Quando i due strati di tessuto risultano sfalsati, solo una stretta striscia riceve l’energia necessaria per la saldatura, riducendo la resistenza complessiva del giunto. L’ispezione visiva manuale non è in grado di rilevare piccoli spostamenti graduali su centinaia di metri di prodotto finito. L’hardware per il tracciamento visivo può aiutare, ma richiede calibrazioni regolari per compensare le variazioni di colore del tessuto, l’accumulo di polvere sulle lenti e lievi variazioni della luce all’interno dell’ambiente produttivo.
Bilanciare l’aspetto visivo e la resistenza meccanica
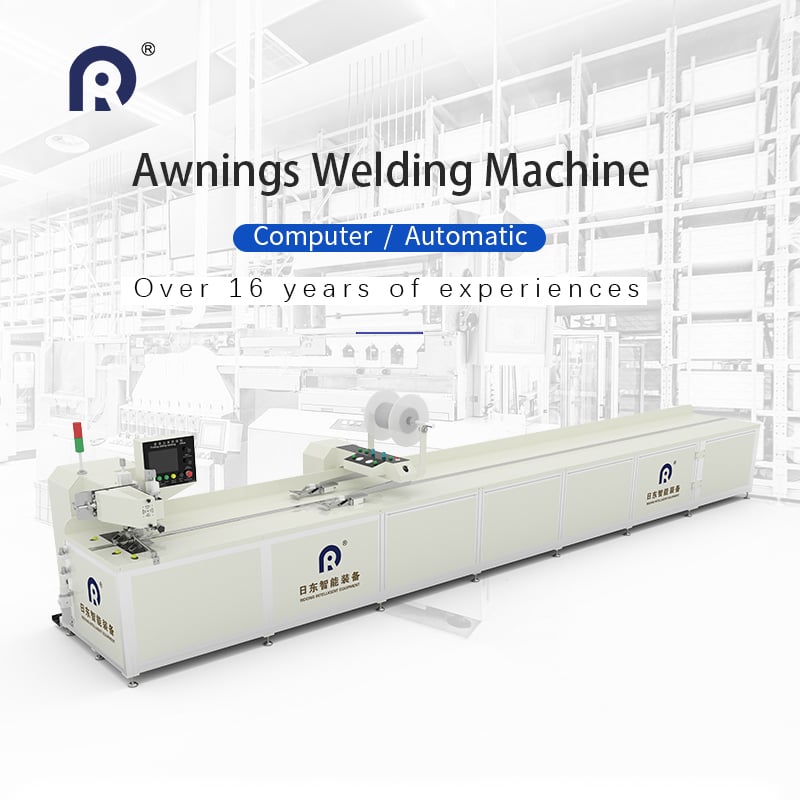
I clienti si aspettano che le saldature delle tapparelle avvolgibili siano perfettamente uniformi e quasi invisibili, senza linee lucide, variazioni di colore o righe rigide. I parametri che producono le cuciture più pulite e meno evidenti forniscono spesso la minore resistenza allo scollamento. Aumentare l’energia per migliorare la resistenza del legame lascia spesso segni visibili che compromettono l’accettabilità estetica del pannello. Questo compromesso definisce gran parte del lavoro di ottimizzazione in produzione. I team devono fissare parametri che soddisfino contemporaneamente gli standard estetici e la resistenza meccanica necessaria per il funzionamento avvolgibile. Ridong progetta piattaforme macchina con logiche di controllo stratificate per aiutare i team produttivi a gestire questo equilibrio senza dover modificare costantemente i parametri manualmente in base ai diversi tipi di tessuto.
Indice dei Contenuti
- Variabilità del materiale e comportamento del rivestimento
- Stabilità della tensione su tratti di saldatura lunghi
- Coerenza nella distribuzione di calore ed energia
- Tensioni da raffreddamento post-saldatura e rottura ritardata
- Deriva di allineamento ed errori nel tracciamento del bordo
- Bilanciare l’aspetto visivo e la resistenza meccanica


