
 EN
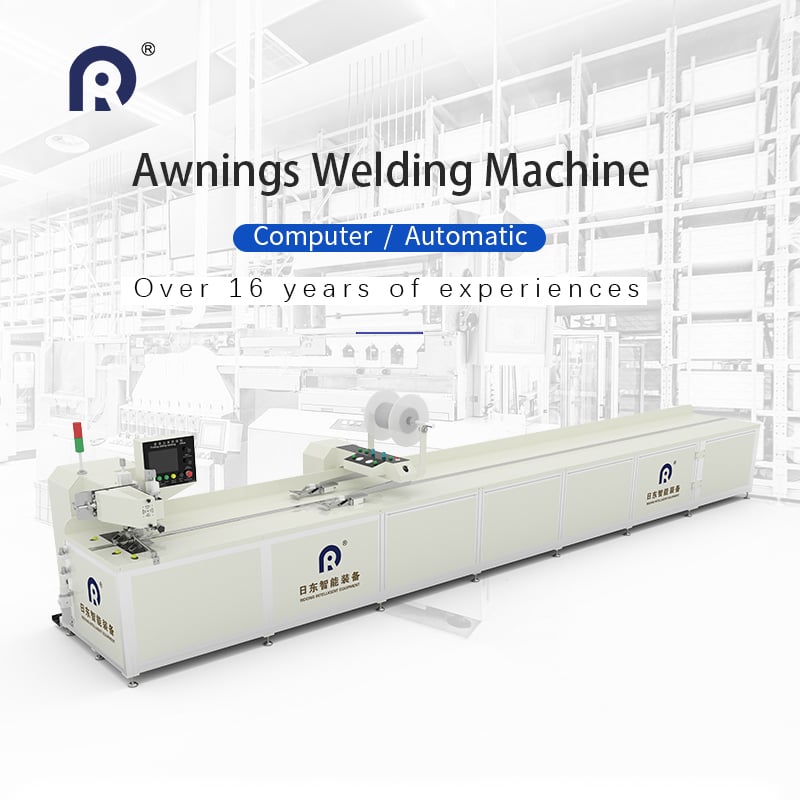
تغییرپذیری مواد و رفتار روکش
جوشکاری بیدرز پردههای غلتکی به ذوب و ادغام یکنواخت پوششهای واکنشپذیر حرارتی که در بافت پایه بافته شدهاند، وابسته است. حتی پارچههایی که تحت یک کد محصول مشخص علامتگذاری شدهاند نیز ممکن است تغییرات ظریفی در ضخامت پوشش، نسبت افزودنیها یا آلودگی سطحی داشته باشند که انتقال حرارت یا انرژی فراصوت را در حین اتصال تغییر میدهند. برخی از پارچههای ضد نور خورشید حاوی پایدارکنندههای فرابنفش هستند که نقطه ذوب را افزایش میدهند، در حالی که زیرلایههای ارزانقیمت با پوشش، با افزایش جزئی انرژی ورودی بهسرعت نرم شده و رنگشان تغییر میکند. پارچهای که در آزمون پوستهکندن در ابتدای یک دوره تولید موفق عمل میکند، ممکن است در ادامهٔ تولید، هنگام افزایش رطوبت محیطی، درزهای شکنندهای تولید کند؛ زیرا رطوبت محبوسشده درون پوشش، حبابهای گازی ریزی ایجاد میکند که پیوند مولکولی را میشکند. اپراتورها اغلب این خرابیها را بهاشتباه ناشی از انحراف در کالیبراسیون دستگاه میدانند، درحالیکه علت اصلی آن، دستههای مواد اولیه ورودی است.
پایداری کشش در طول مسیرهای جوش بلند
ثابت نگه داشتن کشش یکنواخت پارچه در طول جوشکاری پیوسته و بدون درز پردههای غلتکی از سختترین متغیرها است. هنگامی که کشش بهصورت ناگهانی افزایش مییابد، پارچه بهصورت نامساوی کشیده میشود و لبههای دو طرف را قبل از سفت شدن جوش از هم جدا میکند. کشش بسیار کم باعث ایجاد چین و رویهمرفتن میشود که نقاط ضخیم پنهانی ایجاد میکند؛ این نقاط یا بهطور کامل سوخته میشوند یا تنها بخشی از آنها بهدرستی جوش خوردهاند. یک مشاهدهٔ میدانی از یک کارگاه تولید پردههای پنجره این موضوع را بهوضوح نشان میدهد. در طی آزمایش تولید پردههای غلتکی با عرض بالا، اپراتورها شکستهای تصادفی در درزها را در نزدیکی نقطهٔ میانی هر تختهٔ بلند مشاهده کردند. بازرسی نشان داد که انحراف جزئی در قاب زیر وزن پارچهٔ پیچیدهشده رخ داده است که گرادیان کششی آهستهای در طول مسیر حرکت ایجاد کرده است. ارتقای جزئی صلبیت قاب و استفاده از سنسورهای کششی تقسیمشده، بازکاری را بهطور قابلتوجهی کاهش دادند، هرچند حذف کامل آن نیازمند تنظیم فعال در حلقهٔ بسته است.
یکنواختی توزیع گرما و انرژی
روشهای جوشکاری بیدرز هوای داغ و اولتراسونیک هر دو در توزیع یکنواخت انرژی روی طولهای بلند درز با مشکل مواجه میشوند. سیستمهای داغ از تغییرات جریان هوا در نازل رنج میبرند، در حالی که سیستمهای اولتراسونیک به دلیل سایش شاخه و تنظیم خارج از فرکانس، کیفیت ادغام محلی را از دست میدهند. نتیجه، درزی است که از نظر ظاهری یکنواخت به نظر میرسد اما در آزمون پوستکندن در نقاط پراکنده شکست میخورد.
| روش جوشکاری | الگوی عیب معمول | حساسیت به تغییر سرعت | محدودهی قابل استفادهی پوشش |
|---|---|---|---|
| جوشکاری هوای داغ | نوارهای براق و داغشده، نقاط ضعیف و سرد | بالا | پوششدار از جنس پیویسی با ضخامت متوسط تا زیاد |
| جوشکاری اولتراسونیک | مناطق سفیدشده و شکننده، ادغام ناقص لبهها | متوسط | پارچههای نازک از جنس پلیاستر و پارچههای ضدآفتاب |
دادههای حاصل از پژوهشهای انجامشده در زمینهی اتصال پارچهها و منتشرشده در مجلهی علوم کاربردی نشان میدهد که تغییر انرژی حتی به میزان ۷ درصد در طول درز میتواند استحکام اتصال را زیر آستانهی قابل قبول برای چرخههای مکرر غلتیدن و خمش کاهش دهد. این حاشیه، فضای کمی برای نوسانهای غیرمنتظره در خروجی ترانسدیوسر یا عملکرد گرمکن فراهم میکند.
تنش ناشی از خنکشدن پس از جوشکاری و شکست تأخیری
بسیاری از جوشهای پنجرهبند غلتکی بدون درز تنها در بازرسی کیفیت فوری موفق میشوند، اما روزها یا هفتهها بعد، پس از آزاد شدن تنشهای باقیمانده، ترک میخورند. مناطق ادغام هنگام سرد شدن با نرخی متفاوت از پارچهٔ اطراف منقبض میشوند و ترکهای ریزی را در مرز درز ایجاد میکنند. این خطر زمانی افزایش مییابد که تختههای تمامشده پیش از رسیدن پیوند به ثبات کامل، بهصورت سفت پیچیده شوند. برخی درجات پارچه حافظهٔ حرارتی بالایی دارند. پس از چرخههای مکرر گرمایش ناشی از نور خورشید، تنش داخلی انباشته میشود و باعث جداشدن در خط جوش میگردد. این نوع خرابی چالشبرانگیز است، زیرا در ایستگاههای استاندارد بازرسی خطی که تنها نمونههای تازه را آزمایش میکنند، ظاهر نمیشود.
انحراف تراز و خطاهای ردیابی لبه
نامتناظری لبههای کمتر از یک میلیمتر در خطوط جوش بدون درز با طول زیاد به سرعت تشدید میشود. لبههای پارچه ممکن است به دلیل لغزش جزئی نوار، بار الکتریستهی ساکن یا اصطکاک نامساوی روی غلطکهای نگهدارنده از راهنمایهای ثابت منحرف شوند. هنگامی که دو لایه پارچه نسبت به یکدیگر جابهجا میشوند، تنها نوار باریکی انرژی اتصال را دریافت میکند و این امر استحکام کلی درز را کاهش میدهد. بازرسی بصری دستی قادر به تشخیص انحرافات جزئی و تدریجی در صدها متر خروجی نیست. سختافزار ردیابی بصری کمککننده است، اما نیازمند کالیبراسیون منظم در برابر تغییرات رنگ پارچه، تجمع گرد و غبار روی عدسیها و تغییرات جزئی نور در فضای تولید است.
تعادل بین ظاهر بصری و استحکام مکانیکی
مشتریان انتظار دارند که جوشهای پردههای رولی بدوندرز بهگونهای بینقص اجرا شوند که تقریباً نامرئی باشند و خطوط براق، تغییر رنگ یا برآمدگیهای سفتی ایجاد نکنند. تنظیماتی که تماسهایی تمیزتر و کمتر قابلمشاهده تولید میکنند، اغلب کمترین مقاومت در برابر جداشدن را فراهم میآورند. افزایش انرژی برای تقویت استحکام اتصال، معمولاً نشانههای قابلمشاهدهای ایجاد میکند که از نظر زیباییشناختی باعث رد شدن پنل میشود. این تعادلِ متقابل، بیشتر کارهای تنظیم تولیدی را تعریف میکند. تیمها باید پارامترهایی را تعیین کنند که هم استانداردهای زیباییشناختی و هم استحکام مکانیکی لازم برای عملکرد رولشدن را تأمین کنند. ریدونگ پلتفرمهای ماشینی را با منطق کنترلی چندلایه طراحی میکند تا تیمهای تولیدی بتوانند این تعادل را بدون نیاز به تنظیم مداوم دستی پارامترها برای انواع مختلف پارچه حفظ کنند.


