
 EN
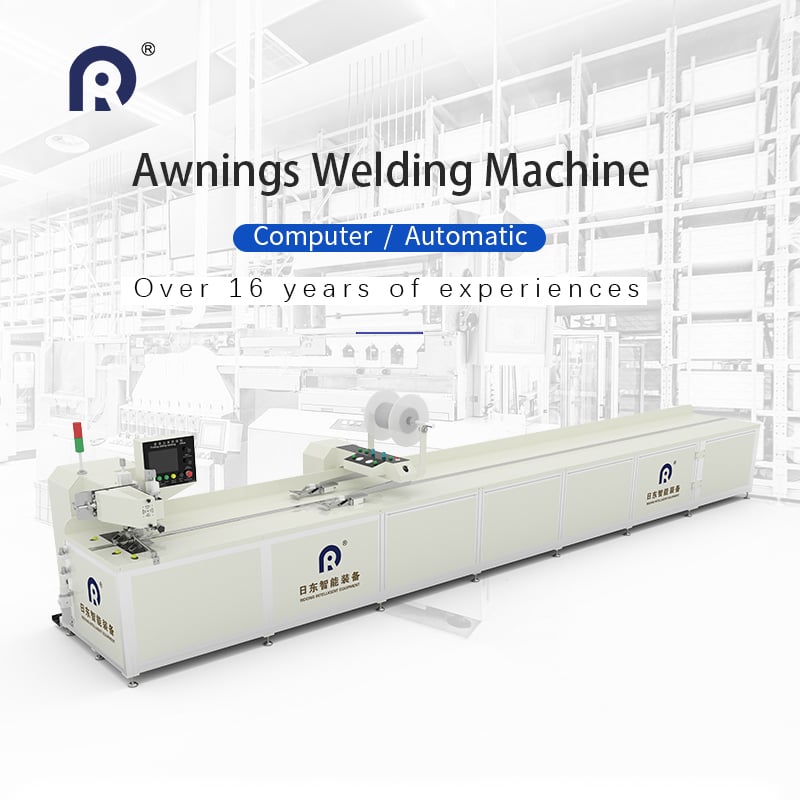
सामग्री की परिवर्तनशीलता और कोटिंग व्यवहार
सीमलेस रोलर ब्लाइंड वेल्डिंग आधार कपड़ों में बुने गए ताप-प्रतिक्रियाशील लेपों के सुसंगत पिघलने और संलयन पर निर्भर करती है। एक ही उत्पाद कोड के अंतर्गत चिह्नित किए गए भी कपड़ों में लेप की मोटाई, योजक अनुपात या सतही दूषण में सूक्ष्म परिवर्तन हो सकते हैं, जो बंधन के दौरान ऊष्मा या अल्ट्रासोनिक ऊर्जा के स्थानांतरण को प्रभावित करते हैं। कुछ सनस्क्रीन कपड़ों में यूवी स्थायीकारक शामिल होते हैं जो पिघलने के बिंदु को बढ़ा देते हैं, जबकि कम लागत वाले लेपित आधार सामग्रियाँ ऊर्जा इनपुट में वृद्धि होने पर तेज़ी से नरम हो जाती हैं और रंग बदल लेती हैं। एक कपड़ा जो उत्पादन चक्र की शुरुआत में पील परीक्षण पास कर लेता है, बाद में वातावरणीय आर्द्रता बढ़ने पर भंगुर सीमें बनाना शुरू कर सकता है, क्योंकि लेप के अंदर फँसी नमी छोटे-छोटे गैस के बुलबुले बना देती है जो आणविक बंध को तोड़ देते हैं। ऑपरेटर अक्सर इन विफलताओं को मशीन कैलिब्रेशन में विचलन के रूप में गलती से पहचान लेते हैं, जबकि मूल कारण आने वाले कच्चे माल के बैचों तक पहुँचाया जाता है।
लंबे वेल्ड पथों के दौरान तनाव स्थिरता
निरंतर बिना जोड़ के रोलर ब्लाइंड वेल्डिंग के दौरान एकसमान वेब टेंशन बनाए रखना सबसे कठिन चर राशियों में से एक है। जब टेंशन में अचानक वृद्धि होती है, तो कपड़ा असमान रूप से खिंचता है, जिससे वेल्ड सेट होने से पहले दोनों किनारे संरेखण से बाहर हो जाते हैं। बहुत कम टेंशन के कारण झुर्रियाँ और ओवरलैपिंग आ जाती हैं, जिससे छुपे हुए मोटे स्थान बन जाते हैं जो या तो जलकर छिद्रित हो जाते हैं या केवल आंशिक रूप से विलीन होते हैं। एक खिड़की के कवरिंग कार्यशाला से क्षेत्र अवलोकन इसे स्पष्ट रूप से दर्शाता है। एक व्यापक-प्रारूप ब्लाइंड उत्पादन परीक्षण के दौरान, ऑपरेटरों ने प्रत्येक लंबे पैनल के मध्य बिंदु के निकट यादृच्छिक सीम विफलता का अवलोकन किया। निरीक्षण में रोल्ड कपड़े के भार के तहत फ्रेम में हल्का विक्षेपण पाया गया, जिससे यात्रा पथ के अनुदिश एक धीमा टेंशन प्रवणता उत्पन्न हुई। थोड़े से फ्रेम कठोरता अपग्रेड और खंडित टेंशन संवेदन ने पुनर्कार्य को उल्लेखनीय रूप से कम कर दिया, हालाँकि पूर्ण उन्मूलन के लिए सक्रिय क्लोज़्ड-लूप समायोजन की आवश्यकता होती है।
ऊष्मा और ऊर्जा वितरण की सुसंगतता
गर्म हवा और अल्ट्रासोनिक दोनों बिना सीवे के वेल्डिंग विधियाँ लंबी सीवे की लंबाई पर समान ऊर्जा वितरण के साथ संघर्ष करती हैं। गर्म प्रणालियों को नोज़ल वायु प्रवाह में भिन्नता का सामना करना पड़ता है, जबकि अल्ट्रासोनिक व्यवस्थाओं में हॉर्न के क्षरण और आवृत्ति के बाहर होने से स्थानीय संलयन की गुणवत्ता कम हो जाती है। परिणामस्वरूप, सीवे दृश्यतः एकरूप लगती है, लेकिन खींचने के परीक्षण में बिखरे हुए बिंदुओं पर विफल हो जाती है।
| वेल्डिंग विधि | सामान्य दोष पैटर्न | गति परिवर्तन के प्रति संवेदनशीलता | उपयोग करने योग्य कोटिंग सीमा |
|---|---|---|---|
| गर्म हवा वेल्डिंग | चमकदार अतितापित पट्टियाँ, ठंडे कमज़ोर स्थान | उच्च | मध्यम से मोटे पीवीसी लेपित |
| अल्ट्रासोनिक वेल्डिंग | सफ़ेद पड़े भंगुर क्षेत्र, किनारों का अपूर्ण संलयन | मध्यम | पतले पॉलिएस्टर और सनस्क्रीन कपड़े |
अनुप्रयुक्त विज्ञान में प्रकाशित वस्त्र जोड़ने के शोध के आँकड़ों से पता चलता है कि सीवे के बीच केवल 7 प्रतिशत की ऊर्जा भिन्नता भी जोड़ की ताकत को बार-बार रोलिंग और लचीले चक्रों के लिए स्वीकार्य सीमा से नीचे धकेल सकती है। यह सीमा ट्रांसड्यूसर आउटपुट या हीटर प्रदर्शन में अनियोजित विचलन के लिए लगभग कोई गुंजाइश नहीं छोड़ती है।
वेल्डिंग के बाद ठंडा होने से होने वाला तनाव और देरी से होने वाली विफलता
कई सीमलेस रोलर ब्लाइंड वेल्ड्स केवल तुरंत गुणवत्ता जाँच पास करते हैं, लेकिन शेष तनाव मुक्त होने के बाद दिनों या सप्ताहों बाद फट जाते हैं। ठंडा होने के दौरान, संलग्न क्षेत्र का संकुचन आसपास के कपड़े की तुलना में अलग दर से होता है, जिससे सीम की सीमा के ब along सूक्ष्म दरारें बन जाती हैं। जब अंतिम पैनलों को बंधन पूर्ण रूप से स्थिर होने से पहले कसकर लपेटा जाता है, तो यह जोखिम बढ़ जाता है। कुछ कपड़े के ग्रेड में उच्च तापीय स्मृति होती है। धूप के कारण बार-बार गर्म होने के चक्रों के बाद, आंतरिक तनाव जमा होता है और वेल्ड लाइन पर पृथक्करण का कारण बनता है। यह विफलता का रूप जटिल साबित होता है क्योंकि यह मानक ऑन-लाइन निरीक्षण स्टेशनों पर प्रकट नहीं होता है, जो केवल ताज़ा नमूनों का परीक्षण करते हैं।
संरेखण विस्थापन और किनारे ट्रैकिंग त्रुटियाँ
सबमिलीमीटर किनारा गलत संरेखण लंबे समय तक चलने वाली सीमलेस वेल्डिंग लाइनों पर तेज़ी से जमा हो जाता है। थोड़ी सी वेब स्लिप, स्थिर आवेश, या सहायक रोलर्स पर असमान घर्षण के कारण कपड़े के किनारे स्थिर गाइड्स से विस्थापित हो सकते हैं। जब दो कपड़े की परतें ऑफसेट हो जाती हैं, तो केवल एक संकरी पट्टी ही बॉन्डिंग ऊर्जा प्राप्त करती है, जिससे कुल सीम शक्ति कम हो जाती है। सैकड़ों मीटर उत्पादन के दौरान छोटे, धीमे विस्थापन को मैनुअल दृश्य जाँच नहीं पकड़ सकती। विज़न ट्रैकिंग हार्डवेयर सहायता कर सकता है, लेकिन इसे कपड़े के रंग परिवर्तन, लेंस पर धूल के जमा होने और उत्पादन स्थान के अंदर प्रकाश में थोड़े से परिवर्तन के खिलाफ नियमित रूप से कैलिब्रेट करने की आवश्यकता होती है।
दृश्य समाप्ति और यांत्रिक शक्ति के बीच संतुलन
ग्राहक गुणवत्तापूर्ण रोलर ब्लाइंड वेल्ड्स की अपेक्षा करते हैं, जो लगभग अदृश्य रहें—चमकदार रेखाओं, रंग-परिवर्तन या कठोर किनारों के बिना। सबसे साफ़ और कम दिखाई देने वाले सीम्स बनाने वाली सेटिंग्स अकसर सबसे कम पील प्रतिरोध प्रदान करती हैं। बॉन्ड शक्ति बढ़ाने के लिए ऊर्जा बढ़ाना अक्सर दृश्यमान निशान छोड़ देता है, जिससे पैनल को दृश्य आकर्षण के आधार पर अस्वीकार कर दिया जाता है। यह समझौता अधिकांश उत्पादन ट्यूनिंग कार्य को परिभाषित करता है। टीमों को ऐसे पैरामीटर तय करने होते हैं जो रोलिंग संचालन के लिए दृश्य मानकों और यांत्रिक स्थायित्व दोनों को पूरा करें। रिडोंग मशीन प्लेटफॉर्म को बहुस्तरीय नियंत्रण तर्क के साथ बनाता है, ताकि उत्पादन टीमें विभिन्न कपड़े के प्रकारों के लिए लगातार हस्तचालित पैरामीटर रीसेट किए बिना इस संतुलन को संभाल सकें।


