
 EN
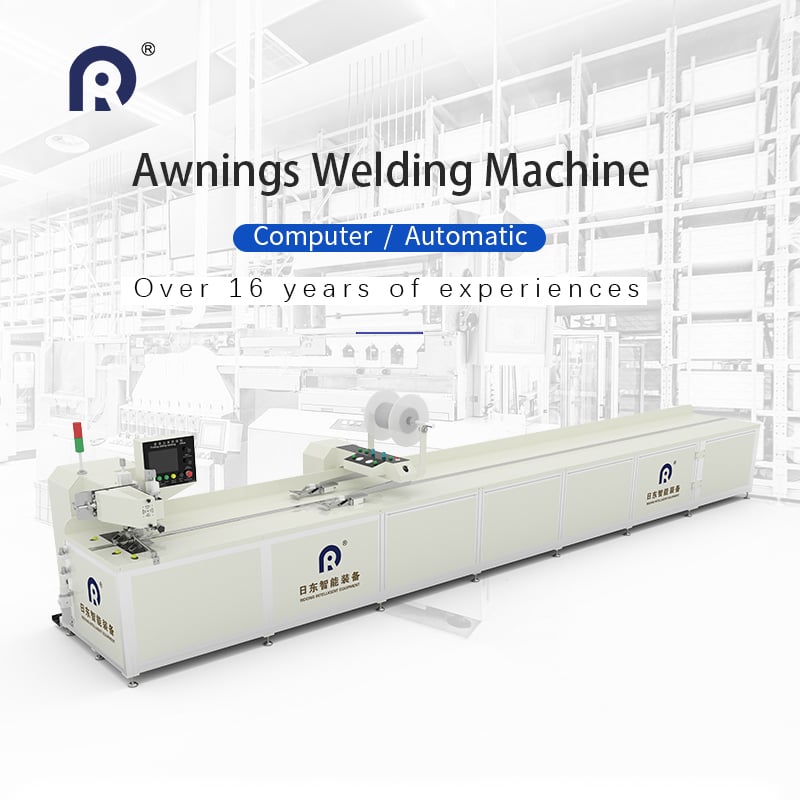
Materialevariation og belægningsadfærd
Sømløs rullegardin-svejsning kræver konsekvent smeltning og sammenføjning af termisk følsomme belægninger, der er vævet ind i grundstofferne. Selv stoffer med samme produktkode kan have subtile variationer i belægningsmålk, tilsætningsstofproportioner eller overfladekontaminering, hvilket påvirker, hvordan varme eller ultralydsenergi overføres under sammenføjningen. Nogle solbeskyttelsesstoffer indeholder UV-stabilisatorer, der hæver smeltepunkterne, mens billigere belagte substrater blødgør hurtigt og farves forkert, hvis energitilførslen stiger. Et stof, der består klæbeprovet i starten af en produktionsrunde, kan senere begynde at danne skrøbelige sømme, når luftfugtigheden stiger, da fugt fanget i belægningen danner små gasbobler, der bryder den molekylære binding. Operatører tager ofte fejl af disse fejl for maskinkalibreringsafvigelser, inden de sporer årsagen tilbage til de modtagne råmaterialepartier.
Spændingsstabilitet langs lange svejsestræk
En ensartet web-spænding er en af de sværeste variable at holde stabil under kontinuerlig, sømløs rullegardinsvejsning. Stoffet strækkes ujævnt, når spændingen stiger, hvilket trækker de to kanter ud af justering, inden svejsningen sætter. For lav spænding giver rynker og overlappende områder, hvilket skaber skjulte tykkere områder, der enten brænder igennem eller kun delvist smelter sammen. En feltobservation fra en vinduesbeklædningsworkshop illustrerer dette tydeligt. Under en prøveproduktion af brede rullegardinpaneler bemærkede operatørerne tilfældige sømfejl, der koncentrerede sig nær midtpunktet af hvert langt panel. Inspektion afslørede en let rammeafbøjning som følge af vægten fra det rullede stof, hvilket skabte en svag spændingsgradient langs bevægelsesbanen. Små forbedringer af rammens stivhed samt segmenteret spændingsdetektering reducerede efterarbejdet markant, selvom fuldstændig eliminering kræver aktiv lukket-løkkejustering.
Konsistens i varme- og energifordeling
Både varmluft- og ultralyds-sømløse svejsemåder har problemer med at levere energi jævnt over længere sømlængder. Varmesystemer lider af variation i dyseens luftstrøm, mens ultralydsopsætninger oplever hornslidtage og frekvensafstemning, hvilket reducerer lokal smeltekvalitet. Resultatet er en søm, der ser visuelt ensartet ud, men som fejler i peelforsøg på tilfældige punkter.
| Vedligeholdelsesmetode | Typisk defektmønster | Følsomhed over for hastighedsændring | Anvendeligt belægningsområde |
|---|---|---|---|
| Varmeluft-svejsning | Glansefulde overopvarmede strimler, kolde svage områder | Høj | Medium til tyk PVC-belagt |
| Ultralydssvejsning | Hvidede brødlige zoner, ufuldstændig kantsmelting | Moderat | Tynde polyester- og solskærmsstoffer |
Data fra tekstilforbindelsesforskning offentliggjort i Applied Sciences bemærker, at en energivariation så lille som 7 procent langs sømmen kan reducere forbindelsens styrke under den acceptable grænse for gentagne rulnings- og bøjningscyklusser. Denne margin efterlader meget lidt plads til utilsigtet drift i transducerens ydelse eller opvarmningsenhedens præstation.
Spænding efter svejsning på grund af afkøling og forsinket svigt
Mange sømløse rullegardins svejsninger består de øjeblikkelige kvalitetskontroller, kun for at revne dage eller uger senere, når restspændinger frigives. Smeltzonerne trækker sig sammen med en anden hastighed end det omgivende stof, når de køles af, hvilket skaber mikrorevner langs sømmens kant. Risikoen stiger, når færdige paneler rulles stramt, inden forbindelsen opnår fuld stabilisering. Nogle stofkvaliteter har hukommelse for varme. Efter gentagne opvarmningscyklusser fra sollys akkumuleres der intern spænding, hvilket fører til adskillelse langs svejselinjen. Denne fejltype er besværlig at identificere, da den ikke vises på standard inspektionsstationer i produktionslinjen, som kun tester friske prøver.
Justeringsafvigelse og kantsporingfejl
Underskud i kantjustering på under ét millimeter akkumuleres hurtigt på lange, sammenhængende svejseanlæg. Stofkanter kan forskydes fra statiske vejledere som følge af mindre webglidning, statisk elektricitet eller ujævn friktion på understøtningsruller. Når de to stoflag er forskudt, modtager kun en smal stribe tilstrækkelig energi til sammenføjning, hvilket nedsætter den samlede syms styrke. Manuel visuel kontrol kan ikke registrere små, gradvise afvigelser over flere hundrede meter færdigstillet materiale. Visionsovervågningsudstyr kan hjælpe, men kræver regelmæssig kalibrering for at tage højde for ændringer i stoffets farve, støvaflejring på linserne og mindre lysændringer inden for produktionsområdet.
Balancering af visuel finish og mekanisk styrke
Kunder forventer, at rullegardinsforbindelser er usynlige, uden skinnende linjer, misfarvning eller stive folder. Indstillingerne, der giver de reneste og mindst mærkbare sømme, giver ofte den laveste løftefasthed. Øger man energien for at forbedre bindingsstyrken, efterlader man ofte synlige mærker, som gør panelet uacceptabelt ud fra et æstetisk synspunkt. Denne afvejning definerer de fleste produktionsindstillingsopgaver. Holdene skal fastsætte parametre, der opfylder både æstetiske krav og mekanisk holdbarhed under rulning. Ridong bygger maskinplatforme med laget kontrollogik, så produktionshold kan navigere denne balance uden konstant manuel tilpasning af parametre for forskellige stoftyper.


