
 EN
Изменчивость материала и поведение покрытия
Бесшовная сварка рулонных штор основана на равномерном плавлении и сплавлении термочувствительных покрытий, вплетённых в базовые ткани. Даже ткани с одинаковым кодом продукта могут иметь незначительные различия в толщине покрытия, соотношении добавок или степени поверхностного загрязнения, что влияет на передачу тепла или ультразвуковой энергии во время сварки. Некоторые ткани для солнцезащиты содержат УФ-стабилизаторы, повышающие температуру плавления, тогда как бюджетные покрытые основы быстро размягчаются и меняют цвет при даже небольшом превышении подаваемой энергии. Ткань, прошедшая испытание на отслаивание в начале производственной партии, может начать давать хрупкие швы позже — например, при росте влажности окружающего воздуха: влага, задержанная внутри покрытия, образует микроскопические газовые пузырьки, нарушающие молекулярную связь. Операторы зачастую ошибочно принимают такие дефекты за дрейф калибровки оборудования, не выявляя истинную причину — вариации в поставках исходных материалов.
Стабильность натяжения на протяжённых участках сварки
Постоянство натяжения полотна по всей его ширине — одна из самых сложных величин, которые необходимо стабилизировать при непрерывной бесшовной сварке рулонных штор. При резком повышении натяжения ткань растягивается неравномерно, и края смещаются относительно друг друга до завершения сварки. При недостаточном натяжении возникают морщины и наложения, формируя скрытые утолщения, которые либо прожигаются, либо остаются лишь частично спаянными. Наблюдение на производстве оконных покрытий наглядно демонстрирует это явление. Во время испытания изготовления широких штор операторы зафиксировали случайные разрывы шва преимущественно в средней части каждого длинного полотна. Осмотр выявил незначительный прогиб рамы под весом намотанного полотна, вызвавший плавный градиент натяжения вдоль траектории движения. Усиление жёсткости рамы и внедрение сегментированного контроля натяжения заметно снизили объём переделок, однако полное устранение проблемы требует активной замкнутой системы регулирования.
Согласованность распределения тепла и энергии
Оба метода бесшовной сварки — горячим воздухом и ультразвуком — сталкиваются с трудностями обеспечения равномерной подачи энергии на протяжённых швах. В системах горячего воздуха наблюдается неравномерность воздушного потока через сопло, а в ультразвуковых установках — износ рога и расстройка частоты, что снижает качество локального сплавления. В результате шов выглядит визуально однородным, но не выдерживает испытания на отслаивание в отдельных точках.
| Метод сварки | Типичный рисунок дефектов | Чувствительность к изменению скорости | Допустимый диапазон покрытий |
|---|---|---|---|
| Сварка горячим воздухом | Блестящие перегретые полосы, холодные слабые участки | Высокий | Средние и толстые ПВХ-покрытые материалы |
| Ультразвуковая сварка | Побелевшие хрупкие зоны, неполное сплавление кромок | Умеренный | Тонкие полиэстеровые и светозащитные ткани |
Согласно данным исследований соединения текстильных материалов, опубликованным в журнале Applied Sciences, колебания энергии всего на 7 % вдоль шва могут снизить прочность соединения ниже допустимого уровня для циклов многократного скатывания и изгиба. Такой запас оставляет крайне мало места для незапланированного дрейфа выходной мощности преобразователя или производительности нагревателя.
Напряжения при охлаждении после сварки и задержанное разрушение
Многие бесшовные сварные соединения рулонных штор проходят немедленную проверку качества, но распадаются спустя дни или недели после высвобождения остаточных напряжений. Зоны сварного соединения сжимаются с иной скоростью по сравнению с окружающей тканью при охлаждении, что приводит к образованию микротрещин вдоль границы шва. Этот риск возрастает, когда готовые панели наматываются плотно до полной стабилизации соединения. Некоторые марки ткани обладают высокой термической памятью. После многократных циклов нагрева под солнечными лучами внутренние напряжения накапливаются и вызывают расслоение вдоль линии сварки. Такой вид отказа трудно выявить, поскольку он не проявляется на стандартных линейных контрольных станциях, проверяющих исключительно свежие образцы.
Смещение выравнивания и ошибки отслеживания кромки
Смещение краёв ткани на доли миллиметра быстро накапливается на протяжённых бесшовных сварочных линиях. Края ткани могут смещаться относительно статических направляющих из-за незначительного проскальзывания полотна, статического заряда или неравномерного трения на опорных роликах. При смещении двух слоёв ткани энергия склеивания поступает лишь на узкую полосу, что снижает общую прочность шва. Визуальный контроль вручную не позволяет выявить небольшое постепенное отклонение на протяжении сотен метров выпускаемой продукции. Оборудование для визуального отслеживания помогает, однако требует регулярной калибровки с учётом изменений цвета ткани, скопления пыли на объективах и незначительных колебаний освещения внутри производственного помещения.
Сочетание визуального качества и механической прочности
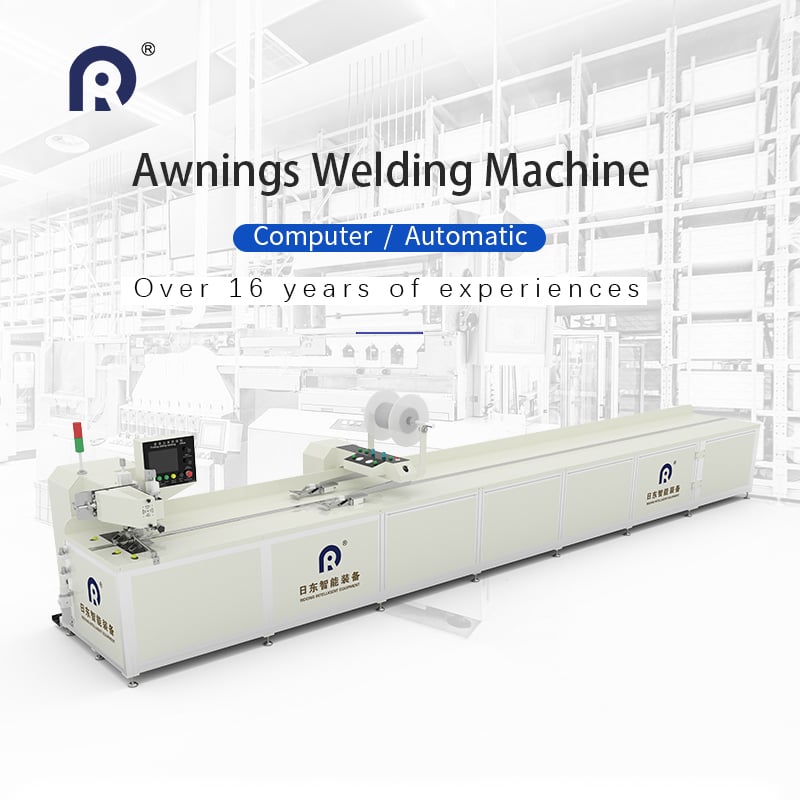
Потребители ожидают, что сварные швы рулонных жалюзи будут практически незаметными — без блестящих линий, обесцвечивания или жёстких выступов. Параметры, обеспечивающие наиболее чистые и наименее заметные швы, зачастую дают наименьшее сопротивление отслаиванию. Повышение энергии для усиления прочности соединения часто оставляет видимые следы, из-за которых панель отвергается по эстетическим соображениям. Именно этот компромисс определяет большую часть настройки производственных процессов. Командам необходимо зафиксировать параметры, которые одновременно соответствуют как эстетическим требованиям, так и механической прочности при работе в режиме свёртывания/развёртывания. Ridong создаёт платформы станков с многоуровневой логикой управления, чтобы помочь производственным командам находить этот баланс без постоянной ручной корректировки параметров при работе с различными типами тканей.
Содержание
- Изменчивость материала и поведение покрытия
- Стабильность натяжения на протяжённых участках сварки
- Согласованность распределения тепла и энергии
- Напряжения при охлаждении после сварки и задержанное разрушение
- Смещение выравнивания и ошибки отслеживания кромки
- Сочетание визуального качества и механической прочности


