
 EN
Zmienność materiału i zachowanie powłoki
Bezszwowe spawanie żaluzji roletowych opiera się na spójnym stopieniu i złączeniu termicznie czułych powłok tkanych w tkaniny bazowe. Nawet tkaniny oznaczone tym samym kodem produktu mogą wykazywać subtelne różnice w grubości powłoki, proporcjach dodatków lub zanieczyszczeniach powierzchniowych, które wpływają na sposób przekazywania ciepła lub energii ultradźwiękowej podczas łączenia. Niektóre tkaniny przeciwsłoneczne zawierają stabilizatory UV, które podnoszą temperaturę topnienia, podczas gdy tańsze podłoża z powłoką szybko mięknieją i zmieniają barwę przy nieznacznym wzroście dopływu energii. Tkanina, która przejdzie test odrywania na początku serii produkcyjnej, może później generować kruche szwy, gdy wzrośnie wilgotność otoczenia – wilgoć uwięziona w powłoce tworzy mikroskopijne pęcherzyki gazu, które niszczą wiązanie molekularne. Operatorzy często błędnie przypisują takie awarie dryfowi kalibracji maszyny, zanim śledzą pierwotną przyczynę do partii surowców wprowadzanych do produkcji.
Stabilność napięcia wzdłuż długich ścieżek spawania
Stały napięcie taśmy jest jednym z najtrudniejszych parametrów do utrzymania w trakcie ciągłego, bezszwowego spawania żaluzji zwijanych. Gdy napięcie gwałtownie rośnie, materiał rozciąga się nieregularnie, powodując przesunięcie obu krawędzi poza ich prawidłową pozycję jeszcze przed utworzeniem szwu. Zbyt małe napięcie powoduje marszczenie się i nachodzenie materiału na siebie, co tworzy ukryte grubsze obszary – albo przepalane, albo tylko częściowo zespolone. Obserwacja polowa z warsztatu wyrobów okiennych jasno to ilustruje. Podczas prób produkcyjnych szerokich żaluzji operatorzy zauważyli losowe uszkodzenia szwów skupione w pobliżu środka każdej długiej listewki. Badania wykazały lekkie odkształcenie ramy pod ciężarem zwiniętego materiału, co spowodowało powstanie powolnego gradientu napięcia wzdłuż toru przesuwu. Niewielkie ulepszenia sztywności ramy oraz zastosowanie segmentowego pomiaru napięcia znacznie zmniejszyły liczbę elementów wymagających poprawy, choć całkowite wyeliminowanie tego problemu wymaga aktywnej, zamkniętej pętli regulacji.
Spójność rozkładu ciepła i energii
Oba metody spawania bezszwowego – gorącym powietrzem i ultradźwiękami – mają problemy z jednorodnym dostarczaniem energii na długich odcinkach szwu. W systemach cieplnych występuje niestabilność przepływu powietrza przez dyszę, podczas gdy w układach ultradźwiękowych zużycie rogu i odstrojenie częstotliwości prowadzą do obniżenia jakości lokalnego zespolenia. Efektem jest szew wyglądający wizualnie jednolicie, ale niezdolny do wytrzymania testu odrywania w rozproszonych punktach.
| Metoda spawania | Typowy wzór wad | Wrażliwość na zmianę prędkości | Zakres stosowalnych powłok |
|---|---|---|---|
| Spawanie gorącym powietrzem | Lśniące przegrzane pasy oraz zimne, słabe obszary | Wysoki | Średnio grube i grube materiały z powłoką PVC |
| Spawanie ultradźwiękowe | Zbielone, kruche strefy oraz niepełne zespolenie krawędzi | Umiarkowany | Cienkie tkaniny poliestrowe i materiał do zasłon przeciwsłonecznych |
Dane z badań nad łączeniem tekstyliów, opublikowane w czasopiśmie Applied Sciences, wskazują, że nawet 7-procentowa zmienność energii wzdłuż szwu może obniżyć wytrzymałość połączenia poniżej dopuszczalnych progów dla cyklicznego zwijania i gięcia. Taki margines pozostawia bardzo mało miejsca na nieplanowane odchylenia mocy wyjściowej przetwornika lub wydajności grzejnika.
Naprężenia termiczne po spawaniu i późne uszkodzenie
Wiele połączeń żaluzji roletowych wykonanych metodą spawania wstęgi przechodzi natychmiastowe kontrole jakości, by jednak rozdzielić się dni lub tygodnie później, gdy uwalniana jest naprężenie resztkowe. Strefy zgrzewania kurczą się w innym tempie niż otaczająca je tkanina podczas ochładzania, tworząc mikropęknięcia wzdłuż granicy szwu. Ryzyko to wzrasta, gdy gotowe panele są zwijane ściśle przed osiągnięciem pełnej stabilizacji połączenia. Niektóre gatunki tkanin mają wysoką pamięć cieplną. Po wielokrotnych cyklach nagrzewania przez działanie promieni słonecznych naprężenia wewnętrzne gromadzą się i powodują rozdzielenie się wzdłuż linii zgrzewu. Ten rodzaj uszkodzenia sprawia trudności, ponieważ nie wykrywa się go na standardowych stacjach kontroli liniowej, które testują wyłącznie świeże próbki.
Dryfowanie pozycji i błędy śledzenia krawędzi
Niedoskonała współosiowość krawędzi w skali submilimetrowej szybko się kumuluje na długich, ciągłych liniach spawania bez szwów. Krawędzie materiału mogą ulec przesunięciu względem nieruchomych prowadnic z powodu niewielkiego poślizgu taśmy, ładunku elektrostatycznego lub nieregularnego tarcia na rolkach podporowych. Gdy dwie warstwy materiału są przesunięte względem siebie, energia potrzebna do połączenia dociera jedynie do wąskiej strefy, co obniża całkowitą wytrzymałość szwu. Wizualna kontrola ręczna nie pozwala wykryć małych, stopniowych odchyleń na setkach metrów wytwarzanego materiału. Sprzęt do śledzenia obrazu pomaga, ale wymaga regularnej kalibracji ze względu na zmiany barwy materiału, osadzanie się kurzu na soczewkach oraz niewielkie wahania natężenia światła w hali produkcyjnej.
Równoważenie estetyki powierzchniowej i wytrzymałości mechanicznej
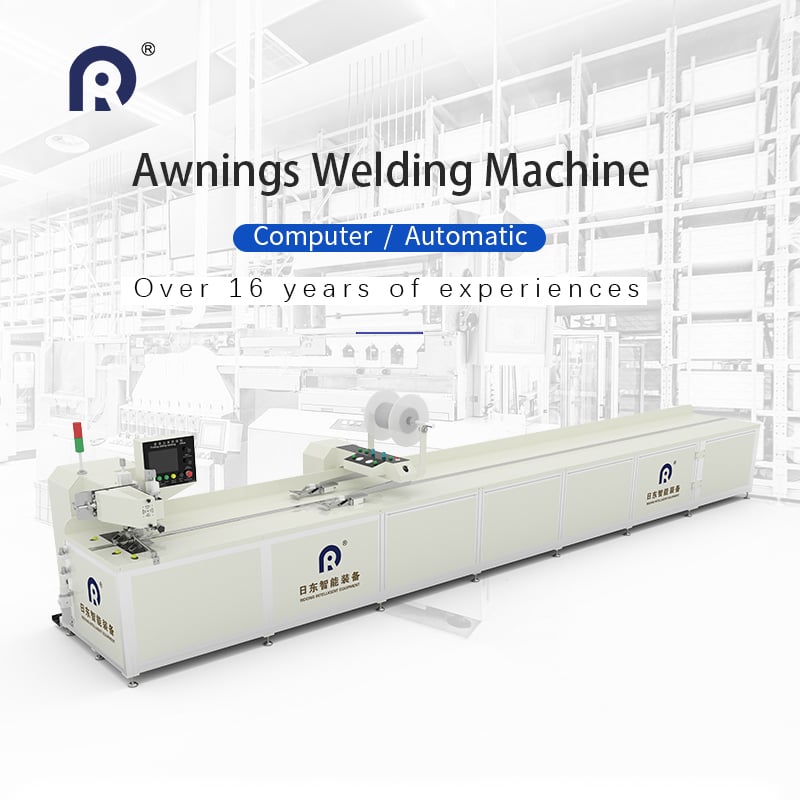
Klienci oczekują, że spoiny żaluzji roletowych będą niezauważalne – bez połyskujących linii, przebarwień ani sztywnych grzbietów. Ustawienia zapewniające najczystsze i najmniej widoczne szwy często dają najniższą odporność na odrywanie. Zwiększenie energii w celu wzmocnienia połączenia często pozostawia widoczne ślady, które sprawiają, że panel jest odrzucany z powodów estetycznych. Ten kompromis określa większość prac związanych z dostrajaniem procesu produkcyjnego. Zespoły muszą ustalić parametry spełniające zarówno wymagania estetyczne, jak i wytrzymałość mechaniczną niezbędną do prawidłowego działania rolety. Ridong buduje platformy maszynowe z wielowarstwową logiką sterowania, aby wspierać zespoły produkcyjne w utrzymaniu tej równowagi bez konieczności ciągłego ręcznego resetowania parametrów dla różnych typów materiałów.


