
 EN
U skladu s člankom 3. stavkom 2.
Svajanje bez šavova na roletnim slijepačima temelji se na stalnom topljenju i fuziji toplinski osjetljivih premaza tkanih u osnovne tkanine. Čak i tkanine označene istim kodom proizvoda mogu imati suptilne promjene u debljini premaza, omjer aditiva ili kontaminacije površine koje mijenjaju način prijenosa toplote ili ultrasonike tijekom vezivanja. Neke tkanine za zaštitu od sunca uključuju UV stabilizatore koji povećavaju temperaturu topljenja, dok se supstrati s niskim omotanjem brzo omekšavaju i mijenjaju boju ako se energija unosi prema gore. Tkanina koja prođe testiranje na piling početkom proizvodne faze može početi proizvoditi krhke šavove kasnije kada se vlažnost zraka poveća, jer vlažnost zarobljena unutar premaza stvara male vreće plina koje razbijaju molekularnu vezu. Operatori često pogrešno shvaćaju ove kvarove kao pomak kalibracije stroja prije nego što pronađu uzrok do ulaznih serija sirovina.
U skladu s člankom 3. stavkom 2.
Jednokratno napona mreža stoji kao jedna od najtežih varijabli za održavanje stabilne tijekom kontinuiranog bezšivog valjanje za roletne slijepoće. Tkanina se neujednačeno isteže kada napetost raste, što dovodi do toga da se obje ivice ne poravnaju prije nego se zavari. Ako je napetost premala, može se stvoriti hrpu mrlju ili se preklopiti, što stvara skrivene debele mrlje koje ili izgore ili ostaju samo djelomično spojene. To jasno pokazuje promatranje na terenu iz radionice za pokrivanje prozora. Tijekom širokoformatnog ispitivanja slijepe proizvodnje, operateri su primijetili slučajno kvar šavova koncentrirano u blizini sredine svake duge ploče. Inspekcija je otkrila blago skretanje okvira pod težinom valjane tkanine, što je stvorilo spor gradijent napetosti duž putovanja. Manja poboljšanja krutosti okvira i segmentirano zaznavanje napetosti znatno su smanjili preobrazbu, iako potpuna eliminacija zahtijeva aktivno podešavanje zatvorene petlje.
U skladu s člankom 6. stavkom 2.
I metode toplog zraka i ultrasonike bezšivog zavarivanja imaju problema s ravnomjernim isporukom energije na dužini šavova. Topli sustavi pate od varijacija protoka zraka iz mlaznice, dok ultrazvučne postavke vide nošenje rogova i smanjenje frekvencije koje smanjuju lokalnu kvalitetu fuzije. Rezultat je šav koji izgleda vizualno jednako, ali ne prolazi testiranje na razbacanim točkama.
| Način spajanja | Tipični obrazac nedostatka | Osjetljivost na promjene brzine | Razmak upotrebljivog premaza |
|---|---|---|---|
| Svajanje toplim zrakom | Glosantne preopterećene trake, hladne slabe točke | Visoko | Srednje do debele plastike |
| Ultrasonično zavarivanje | Bjeljene krhke zone, nepotpuna fuzija rubova | Umjereno | S druge tkanine od poliesterovih vlakana |
Podaci iz istraživanja o vezivanju tekstilnih materijala objavljeni u časopisu Applied Sciences pokazuju da samo 7 posto energetskih promjena duž šavova može dovesti do toga da se snaga zglobova smanji ispod prihvatljivih granica za ponavljajuće cikluse valjanja i savijanja. Ova marža ostavlja malo prostora za neplanirano pomicanje u izlaznom izdanju pretvarača ili performansi grijača.
U slučaju da se ne provede ispitivanje, potrebno je utvrditi razinu i vrijeme ispitivanja.
Mnogi bezšemični valjani zavojnici prolaze odmah provjere kvalitete, a nakon nekoliko dana ili tjedana nakon što se oslobađaju ostatak napetosti. Zona fuzije se skuplja drugačijom brzinom od okolne tkanine dok se hladi, stvarajući mikro pukotine duž granice šavova. Taj rizik raste kad se završeni ploče čvrsto valjaju prije nego što veza dostigne potpunu stabilizaciju. Neke vrste tkanina imaju visoku toplinsku memoriju. Nakon ponovljenih ciklusa zagrijavanja od sunčeve svjetlosti, unutarnji stres se nakuplja i uzrokuje odvajanje na vezi. U slučaju da se ne provede ispitivanje, ispitni sustav mora biti u stanju provjeriti da li je ispitni sustav u skladu s zahtjevima iz članka 4. stavka 1.
Napomena:
Podmilimetarski nepravilnosti na ivicama brzo se gomilaju na dugotrajnim bezšumnim linijama zavarivanja. Rubovi tkanine mogu se pomaknuti od statičkih vodiča zbog manjeg klizanja mreža, statičkog naboja ili nejednakih trenja na potpornim valjcima. Kad se dva sloja tkanine pomjere, samo uska traka dobiva energiju vezivanja, što smanjuje ukupnu čvrstoću šavova. Ručna vizualna kontrola ne može uhvatiti malu, postupnu vožnju preko stotina metara izlaz. Hardver za praćenje vida pomaže, ali treba redovito kalibrirati za promjene boje tkanine, nakupljanje prašine na sočiva i manju promjenu svjetlosti unutar proizvodnog prostora.
Ravnoteža vizualne završetke i mehaničke snage
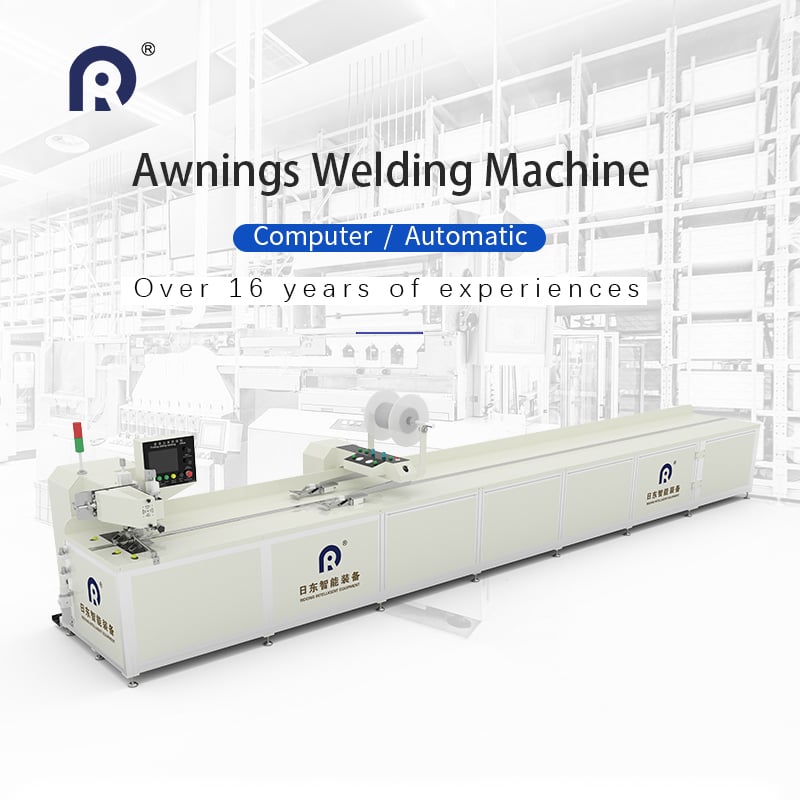
Kupac očekuje da će bezšivni valjani zavoj ostati gotovo nevidljiv, bez sjajne linije, promjena boje ili čvrstih grebena. Uređaji koji proizvode najčistije, najmanje primjetne šavove često pružaju najnižu otpornost na lučenje. Povećanje energije za povećanje snage veze često ostavlja vidljive tragove koji odbacuju ploču iz estetskih razloga. Ovaj kompromis definira većinu radova na podešavanju proizvodnje. Timovi moraju osigurati parametre koji ispunjavaju estetske standarde i mehaničku izdržljivost za valjanje. Ridong gradi platforme s slojevom kontrole logike kako bi pomogao proizvodnim timovima da se kreću kroz ovu ravnotežu bez stalnog ručnog resetiranja parametara u različitim vrstama tkanina.


