
 EN
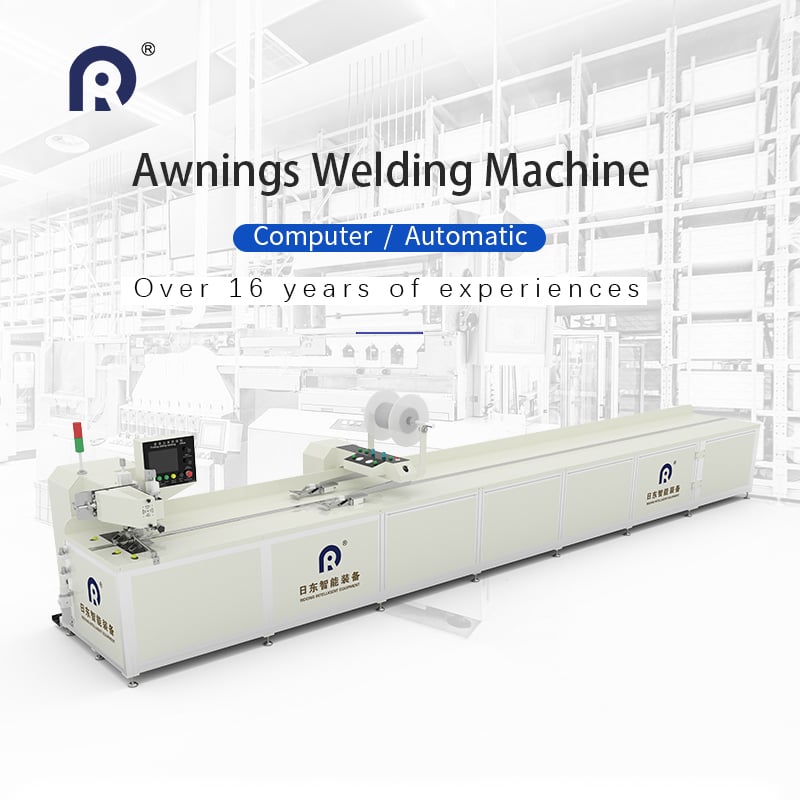
Variabilité des matériaux et comportement des revêtements
Le soudage sans couture des stores enroulables repose sur une fusion et une fusion uniformes des revêtements thermosensibles tissés dans les tissus de base. Même des tissus portant le même code produit peuvent présenter des variations subtiles d’épaisseur de revêtement, de rapports d’additifs ou de contamination superficielle, modifiant ainsi le transfert de chaleur ou d’énergie ultrasonore pendant le soudage. Certains tissus solaires contiennent des stabilisants UV qui augmentent les points de fusion, tandis que les substrats revêtus économiques ramollissent rapidement et se décolorent si l’apport d’énergie augmente légèrement. Un tissu qui réussit les essais d’arrachement au début d’une série de production peut commencer à produire des joints fragiles plus tard, lorsque l’humidité ambiante augmente : l’humidité piégée dans le revêtement forme de minuscules poches de gaz qui rompent la liaison moléculaire. Les opérateurs confondent souvent ces défaillances avec une dérive de l’étalonnage de la machine, avant d’identifier la cause racine dans les lots de matières premières entrantes.
Stabilité de la tension sur de longues trajectoires de soudage
Une tension uniforme du tissu constitue l’un des paramètres les plus difficiles à maintenir stable pendant le soudage continu sans joint de stores enroulables. Lorsque la tension augmente brusquement, le tissu s’étire de façon inégale, entraînant un décalage des deux bords avant que la soudure ne prenne. Une tension trop faible provoque des plis et des chevauchements, créant des zones épaisses cachées qui, soit brûlent complètement, soit restent partiellement soudées. Une observation sur le terrain dans un atelier de stores illustre clairement ce phénomène. Lors d’un essai de production de stores grand format, les opérateurs ont constaté des ruptures aléatoires de la couture, concentrées près du milieu de chaque panneau long. L’inspection a révélé une légère déformation du châssis sous le poids du tissu enroulé, générant ainsi un gradient lent de tension le long du trajet de déplacement. Des renforcements mineurs de la rigidité du châssis et l’ajout de capteurs de tension segmentés ont nettement réduit les retouches, bien qu’une élimination complète exige un réglage actif en boucle fermée.
Cohérence de la répartition de la chaleur et de l’énergie
Les méthodes de soudage sans couture par air chaud et par ultrasons rencontrent toutes deux des difficultés à assurer une distribution uniforme de l’énergie sur des longueurs de joint importantes. Les systèmes à air chaud souffrent de variations du débit d’air au niveau de la buse, tandis que les installations ultrasonores subissent une usure de la sonotrode et un décalage de fréquence, ce qui réduit la qualité locale de la fusion. Le résultat est un joint qui paraît visuellement uniforme, mais qui échoue aux essais d’arrachement en certains points épars.
| Méthode de soudage | Schéma typique de défaut | Sensibilité aux variations de vitesse | Plage de revêtement utilisable |
|---|---|---|---|
| Soudage à l'air chaud | Bandes brillantes surchauffées, zones froides et faibles | Élevé | Revêtement PVC moyen à épais |
| Soudage ultrasonique | Zones blanchies et fragiles, fusion incomplète des bords | Modéré | Tissus minces en polyester et à protection solaire |
Des données issues de recherches sur l’assemblage textile, publiées dans Applied Sciences, indiquent qu’une variation d’énergie aussi faible que 7 % le long du joint peut faire chuter la résistance de l’assemblage en dessous des seuils acceptables pour des cycles répétés de roulement et de flexion. Cette marge laisse peu de tolérance face à toute dérive imprévue de la sortie du transducteur ou des performances du chauffage.
Contraintes thermiques post-soudage dues au refroidissement et défaillance différée
De nombreuses soudures continues de stores enroulables passent les contrôles qualité immédiats, mais se fissurent plusieurs jours ou semaines plus tard, une fois que les contraintes résiduelles se relâchent. Les zones de fusion se rétractent à un rythme différent de celui du tissu environnant lorsqu’elles refroidissent, ce qui engendre des microfissures le long de la limite de la soudure. Ce risque augmente lorsque les panneaux finis sont enroulés fortement avant que la liaison n’atteigne une stabilisation complète. Certaines qualités de tissu présentent une forte mémoire thermique. Après plusieurs cycles de chauffage dus à l’exposition solaire, des contraintes internes s’accumulent et provoquent une séparation au niveau de la ligne de soudure. Ce mode de défaillance est particulièrement délicat, car il ne se manifeste pas sur les postes d’inspection en ligne standards, qui ne testent que des échantillons fraîchement fabriqués.
Dérive d’alignement et erreurs de suivi des bords
Un mauvais alignement des bords inférieur à un millimètre s’accumule rapidement sur les lignes de soudage continues à grande vitesse. Les bords du tissu peuvent se décaler par rapport aux guides statiques en raison d’un léger glissement de la bande, d’une charge électrostatique ou d’un frottement inégal sur les rouleaux de support. Lorsque les deux couches de tissu sont désaxées, seule une fine bande reçoit l’énergie de liaison, ce qui réduit la résistance globale de la couture. Un contrôle visuel manuel ne permet pas de détecter un décalage faible et progressif sur des centaines de mètres de produit fini. Du matériel de suivi visuel aide, mais nécessite un étalonnage régulier pour compenser les variations de couleur du tissu, l’accumulation de poussière sur les lentilles et les légères fluctuations de la lumière dans l’espace de production.
Équilibrer l’aspect visuel et la résistance mécanique
Les clients s’attendent à ce que les soudures des stores enroulables soient parfaitement continues et presque invisibles, sans lignes brillantes, décolorations ni reliefs rigides. Les réglages qui produisent les joints les plus nets et les moins perceptibles donnent souvent la résistance à l’arrachement la plus faible. Augmenter l’énergie pour renforcer la liaison laisse fréquemment des marques visibles qui rendent le panneau inacceptable sur le plan esthétique. Ce compromis définit la majeure partie des travaux d’ajustement en production. Les équipes doivent verrouiller des paramètres qui répondent à la fois aux normes esthétiques et à la résistance mécanique requise pour le fonctionnement enroulable. Ridong conçoit des plateformes de machines dotées d’une logique de commande hiérarchisée afin d’aider les équipes de production à trouver cet équilibre sans avoir à réinitialiser constamment les paramètres manuellement selon les différents types de tissu.
Table des matières
- Variabilité des matériaux et comportement des revêtements
- Stabilité de la tension sur de longues trajectoires de soudage
- Cohérence de la répartition de la chaleur et de l’énergie
- Contraintes thermiques post-soudage dues au refroidissement et défaillance différée
- Dérive d’alignement et erreurs de suivi des bords
- Équilibrer l’aspect visuel et la résistance mécanique


