
 EN
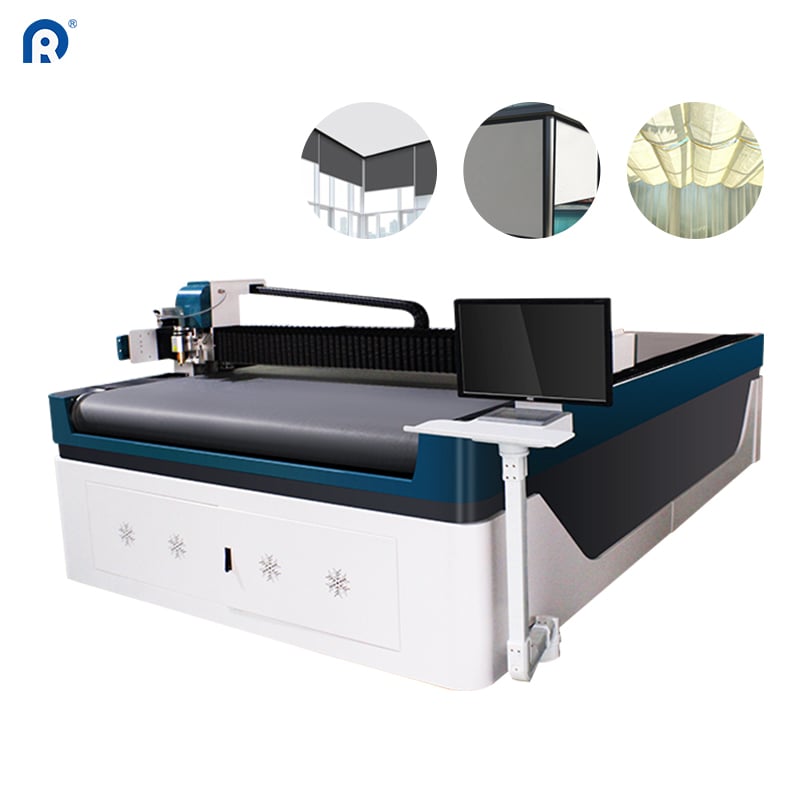
যে কাটিং টেবিলটি ভুলভাবে ব্যবহৃত হয়
প্রতিটি রোলার ব্লাইন্ড কারখানায় অন্তত একটি কাটিং টেবিল থাকে। কিছু কারখানায় একাধিক টেবিল থাকে। উৎপাদন ফ্লোরে হাঁটুন এবং আপনি দেখবেন যে এগুলো ফ্যাব্রিক রোল ধরে রাখছে, অস্থায়ী কাজের স্থান হিসেবে কাজ করছে, অথবা কোণে ধুলো জমাটে অবস্থায় রয়েছে। বিড়ম্বনা হলো যে এই মেশিনগুলো উল্লেখযোগ্য মূলধন বিনিয়োগ প্রতিনিধিত্ব করে, তবুও অনেক কারখানা এগুলোকে তাদের সম্পূর্ণ সম্ভাবনার একটা ছোট্ট অংশের মতো ব্যবহার করে।
একটি কাটিং টেবিল কেবল একটি সমতল পৃষ্ঠ ও একটি ব্লেড নয়। আধুনিক আলট্রাসনিক কাটিং টেবিলগুলো সিএনসি নিয়ন্ত্রণ, নির্ভুল অবস্থান নির্ধারণ ব্যবস্থা এবং একাধিক টুল হেড একত্রিত করে সোজা কাট থেকে জটিল আকৃতি পর্যন্ত সবকিছু পরিচালনা করে। প্রযুক্তিটি গত দশকে বিশাল অগ্রগতি লাভ করেছে, কিন্তু কারখানার উৎপাদন লাইনের অভ্যাসগুলো সবসময় এই অগ্রগতির সঙ্গে তাল মিলিয়ে চলেনি।
মধ্য-পশ্চিম যুক্তরাষ্ট্রের একটি ফ্যাব্রিকেটর এটি আবিষ্কার করে যখন তারা তাদের কাটিং বিভাগের ব্যবহার নিরীক্ষণ করে। তাদের আলট্রাসনিক কাটিং টেবিল, যা ৩.২ মিটার থেকে ৬ মিটার পর্যন্ত প্যানেল প্রক্রিয়া করতে সক্ষম, স্ট্যান্ডার্ড শিফটে এর ক্ষমতার ৪০% -এরও কম হারে চলছিল। মেশিনটি ভাঙা ছিল না। অপারেটররা শুধুমাত্র এর বৈশিষ্ট্যগুলোর অর্ধেকের প্রশিক্ষণ পায়নি।
মেশিনটি আসলে কী করতে পারে তা বোঝা
একটি কাটিং টেবিল যা অফার করে এবং অপারেটররা যা ব্যবহার করে—এই দুটির মধ্যে ফারাক প্রায়শই আশার চেয়ে বেশি হয়। উদাহরণস্বরূপ, আলট্রাসনিক কাটিং নিয়ে ভাবুন। এই প্রযুক্তিটি উচ্চ-ফ্রিক uency কম্পন ব্যবহার করে একটি একক পাসে পরিষ্কার ও সীল করা কাটিং এজ তৈরি করে। এর অর্থ হলো কোনো ফ্রেয়ারিং হয় না, কোনো দ্বিতীয় এজ-সীলিং অপারেশন প্রয়োজন হয় না এবং পরে কোনো শিথিল ফাইবার পরিষ্কার করার প্রয়োজন হয় না। রোলার ব্লাইন্ডের জন্য এটি বিশেষভাবে মূল্যবান, কারণ কাটা এজটিই চূড়ান্ত এজ হয়ে ওঠে।
আল্ট্রাসনিক ব্লেডের চেয়ে এগিয়ে, আধুনিক টেবিলগুলি একাধিক ধরনের টুল সমর্থন করে—সোজা কাটার জন্য পিজ্জা ছুরি, ভারী উপকরণের জন্য ক্রাশ ছুরি এবং জটিল নকশা কাটার জন্য রোটারি ব্লেড প্রতিটি টুলের একটি নির্দিষ্ট উদ্দেশ্য আছে, এবং এদের মধ্যে পরিবর্তন করতে ঘণ্টার পরিবর্তে মিনিট লাগে। তবুও অনেক দোকান প্রতিটি কাজের জন্য একটি একক টুল ব্যবহার করে, ফলে দক্ষতা ও মান উভয়ই হ্রাস পায়।
সফটওয়্যারের দিকটিও ঠিক ততটাই গুরুত্বপূর্ণ। নেস্টিং অপ্টিমাইজেশন অ্যালগরিদম কাটিং প্যাটার্নগুলি সাজিয়ে ফ্যাব্রিক ব্যবহার সর্বাধিক করে উপকরণের অপচয় কমাতে পারে ভালো সফটওয়্যার সমর্থন সহ একটি টেবিল ফ্যাব্রিকের ডেটা সংরক্ষণ করতে পারে, অবশিষ্ট টুকরোগুলি ট্র্যাক করতে পারে এবং সর্বোত্তম কাটিং ক্রম পরামর্শ দিতে পারে এই বৈশিষ্ট্যগুলি ঐচ্ছিক অতিরিক্ত নয়—এগুলি আধুনিক কাটিং টেবিলের মূল্য প্রস্তাবের অবিচ্ছেদ্য অংশ।
অব্যবহৃত অবস্থার প্রকৃত খরচ
অব্যবহৃত সম্পদ সেইসব জায়গায় দেখা যায় যেগুলো সহজে লক্ষ্য করা যায় না। উপকরণ নষ্ট হওয়া একটি স্পষ্ট উদাহরণ। যখন কাটিং টেবিলের নেস্টিং সফটওয়্যার ব্যবহার করা হয় না, অপারেটররা ম্যানুয়াল লেআউটের উপর নির্ভর করে—যা সাধারণত বেশি স্ক্র্যাপ ফেলে। সাপ্তাহিক ৫০০টি রোলার ব্লাইন্ড প্রক্রিয়াকরণ করে এমন একটি শপ শুধুমাত্র তাদের মেশিনে ইতিমধ্যে থাকা অপ্টিমাইজেশন টুলগুলো ব্যবহার না করার কারণে ফ্যাব্রিকের অতিরিক্ত ৫ থেকে ৮% নষ্ট করতে পারে।
শ্রম খরচ কম স্পষ্ট। আংশিক ক্ষমতায় চলমান কাটিং টেবিলটি তবুও একজন নির্দিষ্ট অপারেটর প্রয়োজন করে। যদি সেই অপারেটর তার সময়ের অর্ধেক মেশিনের অপেক্ষায় বা ম্যানুয়ালি উপকরণ স্থাপন করতে কাটায়, তবে প্রতিটি কাটার শ্রম খরচ বৃদ্ধি পায়। মেশিনটি গ্রহণযোগ্য আউটপুট তৈরি করতে পারে, কিন্তু খরচ গঠনটি অকার্যকর।
| ব্যবহার হার | সাধারণ শপ ক (মৌলিক ব্যবহার) | সাধারণ শপ খ (অপ্টিমাইজড ব্যবহার) |
|---|---|---|
| উপকরণ অপচয়ের হার | 10–12% | 5–7% |
| প্রতি অপারেটর শিফটে কাট | 80–100 | 140–180 |
| টুল পরিবর্তনের সময় | 20–30 মিনিট | 5–10 মিনিট |
| ব্যবহৃত সফটওয়্যার ফিচার | 20–30% | 70–80% |
মৌলিক এবং অপ্টিমাইজড ব্যবহারের মধ্যে পার্থক্য তত্ত্বগত নয়। এই সংখ্যাগুলি একই ধরনের সরঞ্জাম ব্যবহার করে কিন্তু ভিন্ন অপারেশনাল পদ্ধতি অবলম্বন করা দোকানগুলির তুলনা করে পাওয়া হয়েছে। শুধুমাত্র উপকরণ বর্জ্যের পার্থক্যটি বছরে হাজার হাজার ডলার কাপড়ের খরচ বাঁচাতে পারে।
একটি তুর্কি রোলার ব্লাইন্ড রপ্তানিকারকের কেস
ইস্তানবুলের একটি উৎপাদনকারী তিন বছর ধরে তাদের আল্ট্রাসনিক কাটিং টেবিল ব্যবহার করছিলেন এবং ভালো সাফল্য অর্জন করছিলেন। মেশিনটি সঠিকভাবে কাটছিল, প্রান্তগুলি ভালোভাবে সিল হচ্ছিল এবং উৎপাদন অর্ডারগুলির সাথে সমান হারে চলছিল। কিন্তু যখন তারা ইউরোপীয় বাজারের জন্য কাস্টম-আকারের রোলার ব্লাইন্ডে প্রসারিত হলেন, তখন তারা একটি বাধা অনুভব করলেন। প্রতিটি অর্ডারের জন্য ভিন্ন মাপের প্রয়োজন হত, এবং তাদের ম্যানুয়াল প্রোগ্রামিং পদ্ধতি এই বৈচিত্র্যের সাথে তাল মিলাতে পারছিল না।
তারা একজন কনসালট্যান্টকে নিয়োগ করলেন, যিনি এক সপ্তাহ দোকানের ফ্লোরে কাটিয়ে দিলেন। তার সুপারিশ ছিল সহজ: মেশিনে ইতিমধ্যে উপলব্ধ বারকোড স্ক্যানিং এবং অর্ডার এন্ট্রি ফিচারগুলি ব্যবহার শুরু করুন। প্রতিটি অর্ডারের জন্য মাপ হাতে লিখে দেওয়ার পরিবর্তে, অপারেটররা একটি বারকোড স্ক্যান করতে পারেন এবং সিস্টেমটি ডাটাবেস থেকে কাটিং প্যারামিটারগুলো স্বয়ংক্রিয়ভাবে আহরণ করবে।
পরিবর্তনটি বাস্তবায়নে দুটি দিন সময় লেগেছিল। এক সপ্তাহের মধ্যে, তাদের কাটিং আউটপুট প্রায় ৪০% বৃদ্ধি পেয়েছিল, যখন কোনো নতুন সরঞ্জাম যোগ করা হয়নি। মেশিনটি আগে থেকেই এই ক্ষমতা রেখেছিল। শুধু তারা সেই বৈশিষ্ট্যগুলো ব্যবহার করছিল না।
শিল্প মান ও কার্যকারিতা মাপকাঠি
উইন্ডো কভারিং সরঞ্জাম খাতে প্রযুক্তিগত উন্নতি ধীরে ধীরে চলে আসছে, কিন্তু উন্নত বৈশিষ্ট্যগুলোর গ্রহণযোগ্যতা বিস্তৃতভাবে ভিন্ন হয়। শিল্প পর্যবেক্ষকরা লক্ষ্য করেছেন যে, বিশ্বব্যাপী কাপড় কাটার মেশিনের বাজার প্রায় ৫.৫% বার্ষিক যৌগিক হারে ২০৩১ সাল পর্যন্ত বৃদ্ধি পাওয়ার পূর্বাভাস দেওয়া হয়েছে। এই বৃদ্ধির কারণ হলো অংশগুলোর প্রতিস্থাপনের চাহিদা এবং উৎপাদকদের আরও ক্ষমতাসম্পন্ন সিস্টেমে আপগ্রেড করা।
“অগ্রগামী প্রযুক্তি”-এর সংজ্ঞা এখন পরিবর্তিত হয়েছে। সিএনসি নিয়ন্ত্রণ, একাধিক টুল হেড এবং অন্তর্ভুক্ত সফটওয়্যার সহ একটি কাটিং টেবিল এখন মাঝারি থেকে বড় উৎপাদন অপারেশনের জন্য মানদণ্ড হয়ে উঠেছে। পাঁচ বছর আগে যেসব টেবিল শীর্ষস্থানীয় ছিল, সেগুলি এখন মৌলিক সরঞ্জাম হয়ে গেছে। প্রশ্ন হলো যে, কারখানাগুলি তাদের ইতিমধ্যে অর্জিত সরঞ্জাম থেকে সম্পূর্ণ মূল্য উত্তোলন করছে কিনা।
নিরাপত্তা বৈশিষ্ট্যগুলিও উন্নত হয়েছে। আধুনিক টেবিলগুলিতে অপটিক্যাল বাধা রয়েছে যা হাত বা বস্তু সনাক্ত করলে ক্ল্যাম্পিং বার স্বয়ংক্রিয়ভাবে থামিয়ে দেয়। এই ব্যবস্থাগুলি আঘাতের ঝুঁকি কমায় এবং অপারেটরদের নিরাপত্তা বজায় রেখে দ্রুততর কাজ করতে সক্ষম করে। তবে কিছু কারখানা প্রতিটি চক্রে কয়েক সেকেন্ড সাশ্রয় করতে এই বৈশিষ্ট্যগুলি অক্ষম করে বা এড়িয়ে যায়, যা নিরাপত্তা ও উৎপাদনক্ষমতা পরস্পর বিরোধী নয়—বরং একে অপরকে শক্তিশালী করে—এই মূল বিষয়টি উপেক্ষা করে।
যেখানে অপ্টিমাইজেশন তার সীমা ছাড়িয়ে যায়
একটি কাটিং টেবিলকে সর্বোচ্চ ব্যবহারের দিকে ঠেলে দেওয়া সবসময় সঠিক লক্ষ্য হয় না। কিছু কাজ স্বয়ংক্রিয় কাটিং-এর জন্য উপযুক্ত নয়। ছোট ব্যাচ আকার, অদ্ভুত ফ্যাব্রিক ধরন অথবা অত্যন্ত কাস্টমাইজড অর্ডারগুলি ম্যানুয়ালি পরিচালনা করা ভালো হতে পারে। একটি জটিল কাটিং প্যাটার্ন প্রোগ্রাম করার জন্য প্রয়োজনীয় সেটআপ সময় স্বয়ংক্রিয়করণ দ্বারা সঞ্চিত সময়কে অতিক্রম করতে পারে।
উপকরণের বৈশিষ্ট্যগুলিও সীমাবদ্ধতা আরোপ করে। ইউলট্রাসনিক কাটিং PVC এবং পলিস্টার সহ সিনথেটিক ফ্যাব্রিকে ভালোভাবে কাজ করে, কিন্তু প্রাকৃতিক ফাইবার বা ঘন কোটেড উপকরণগুলি সঠিকভাবে সিল হতে পারে না। মেশিনের কাটিং বেধের পরিসর সাধারণত ০.১ থেকে ২ মিলিমিটারের মধ্যে থাকে, যা অধিকাংশ রোলার ব্লাইন্ড ফ্যাব্রিক কভার করে কিন্তু ভারী শিল্প টেক্সটাইলগুলিকে বাদ দেয়। .
টেবিলের শারীরিক মাত্রাও গুরুত্বপূর্ণ। ৩.২ মিটার দৈর্ঘ্য এবং ৬ মিটার প্রস্থের কাটিং এলাকা বিশিষ্ট একটি মেশিন সেই মাত্রার বাইরে প্যানেলগুলি পরিচালনা করতে পারে না, যদি না পুনরায় অবস্থান পরিবর্তন করা হয়—যা সাইন আপ করার চ্যালেঞ্জ তৈরি করে। অতিরিক্ত প্রশস্ত অ্যাওয়ানিং বা বৃহৎ ফরম্যাটের ছায়াদান উৎপাদনকারী নির্মাতাদের জন্য, কাটিং টেবিলের ক্ষমতা একটি বাধা হয়ে দাঁড়াতে পারে—যদিও এটি কতটা ভালোভাবে অপ্টিমাইজ করা হয়েছে।
উন্নত ব্যবহারের ব্যবহারিক পদক্ষেপ
উন্নত কাটিং টেবিল ব্যবহারের পথ শুরু হয় একটি নিরীক্ষণ থেকে। এক সপ্তাহ ধরে মেশিনটি আসলে কী করছে তা ট্র্যাক করুন। কোন টুলগুলো ব্যবহার করা হচ্ছে, কোন সফটওয়্যার ফিচারগুলো ব্যবহার করা হচ্ছে এবং অপারেটররা কোথায় সময় ব্যয় করছেন—এসব লক্ষ্য করুন। ফাঁকগুলো স্পষ্ট হয়ে যাবে।
পরবর্তী পদক্ষেপ হলো প্রশিক্ষণ। অনেক কাটিং টেবিলে ব্যাপক সফটওয়্যার ক্ষমতা থাকে যা কখনও অন্বেষণ করা হয় না, কারণ কেউ শেখার জন্য সময় দেয়নি। নেস্টিং অপ্টিমাইজেশন বা বারকোড ইন্টিগ্রেশন সম্পর্কে একদিনের ফোকাসড প্রশিক্ষণ প্রশিক্ষণ খরচের চেয়ে অনেক বেশি রিটার্ন দিতে পারে।
শেষ পর্যন্ত, কাটিং টেবিলটিকে একটি সিস্টেমের অংশ হিসেবে বিবেচনা করুন, একটি আলাদা মেশিন হিসেবে নয়। এটিকে অর্ডার ম্যানেজমেন্ট সিস্টেমের সাথে সংযুক্ত করুন। এটি যে ডেটা তৈরি করে, সেগুলো ব্যবহার করে ক্রয় ও ইনভেন্টরি সংক্রান্ত সিদ্ধান্ত গ্রহণ করুন। টেবিলটি শুধুমাত্র ফ্যাব্রিক কাটার চেয়ে অনেক বেশি কিছু করতে পারে—এটি উপকরণ ব্যবহার, উৎপাদন বাধাগুলো এবং মানের প্রবণতা সম্পর্কে বুদ্ধিমত্তাপূর্ণ তথ্য প্রদান করতে পারে।
রিডং রোলার ব্লাইন্ড ও সান শেডিং শিল্পের জন্য বিভিন্ন ধরনের অলট্রাসাউন্ড কাটিং টেবিল তৈরি করে, যার বিন্যাসগুলো বিভিন্ন উৎপাদন স্কেল ও উপকরণ প্রকারের সমর্থন করে। তাদের সরঞ্জামগুলো নির্ভুলতা, বিশ্বস্ততা এবং বিদ্যমান উৎপাদন কাজের প্রবাহের সাথে একীভূতকরণের উপর জোর দেয়, যা কারখানার মাটিতে বাস্তব চাহিদার উপর ভিত্তি করে গঠিত একটি উৎপাদন দর্শনকে প্রতিফলিত করে। .


