
 EN
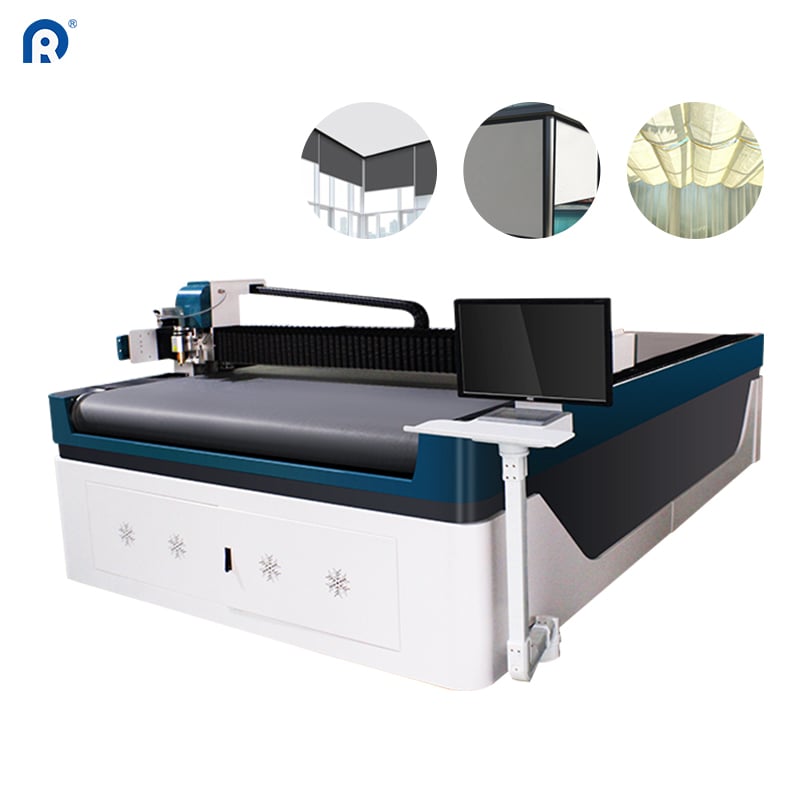
Το Τραπέζι Κοπής που Χρησιμοποιείται Λανθασμένα
Κάθε εργοστάσιο κατασκευής ρολό διαθέτει τουλάχιστον ένα τραπέζι κοπής. Ορισμένα διαθέτουν πολλά. Περπατήστε στην παραγωγική γραμμή και θα τα δείτε να κρατούν τυλίγματα υφάσματος, να χρησιμοποιούνται ως προσωρινοί χώροι εργασίας ή να συγκεντρώνουν σκόνη σε γωνίες. Η ιρωνεία είναι ότι αυτές οι μηχανές αντιπροσωπεύουν σημαντική κεφαλαιακή επένδυση, ωστόσο πολλές επιχειρήσεις τις χρησιμοποιούν μόνο σε κλάσμα της δυναμικότητάς τους.
Ένα τραπέζι κοπής δεν είναι απλώς μια επίπεδη επιφάνεια με μαχαίρι. Τα σύγχρονα τραπέζια υπερηχητικής κοπής συνδυάζουν έλεγχο CNC, συστήματα ακριβούς εντοπισμού και πολλαπλές κεφαλές εργαλείων για να αντιμετωπίζουν όλες τις εργασίες, από ευθείες κοπές μέχρι πολύπλοκα σχήματα η τεχνολογία έχει προχωρήσει σημαντικά την τελευταία δεκαετία, αλλά οι πρακτικές στην παραγωγική γραμμή δεν έχουν πάντα εξελιχθεί με τον ίδιο ρυθμό.
Ένας κατασκευαστής στη Μεσοδύση των Ηνωμένων Πολιτειών το ανακάλυψε αυτό όταν επέβαλε έλεγχο της χρήσης του τμήματος κοπής. Το τραπέζι υπερηχητικής κοπής του, ικανό να επεξεργάζεται πλάκες μέχρι 3,2 επί 6 μέτρα, λειτουργούσε σε λιγότερο από 40% της μέγιστης ισχύος του κατά τις συνηθισμένες βάρδιες. η μηχανή δεν ήταν βλαβώδης. Απλώς οι χειριστές δεν είχαν εκπαιδευτεί στο μισό των λειτουργιών της.
Κατανόηση των πραγματικών δυνατοτήτων της μηχανής
Το κενό μεταξύ των δυνατοτήτων που προσφέρει ένα τραπέζι κοπής και των λειτουργιών που χρησιμοποιούν οι χειριστές είναι συχνά μεγαλύτερο από ό,τι αναμένεται. Πάρτε για παράδειγμα την υπερηχητική κοπή. Αυτή η τεχνολογία χρησιμοποιεί ταλαντώσεις υψηλής συχνότητας για να δημιουργεί καθαρές, σφραγισμένες άκρες σε μία μόνο διέλευση. Αυτό σημαίνει ότι δεν υπάρχει φραγμός, δεν απαιτείται δευτερεύουσα επεξεργασία σφράγισης των ακρών και δεν παράγονται χαλαρές ίνες που χρειάζονται καθαρισμό μετά την κοπή. Για τις υφασμάτινες κατσαρόλες, αυτό είναι ιδιαίτερα σημαντικό, επειδή η άκρη κοπής αποτελεί την τελική άκρη.
Πέρα από τις υπερηχητικές λεπίδες, οι σύγχρονες κοπτικές τράπεζες υποστηρίζουν πολλαπλούς τύπους εργαλείων — μαχαίρια πίτσας για ευθείες κοπές, μαχαίρια θραύσης για βαριά υλικά και περιστρεφόμενες λεπίδες για περίπλοκα μοτίβα . Κάθε εργαλείο εξυπηρετεί ένα συγκεκριμένο σκοπό, και η αλλαγή μεταξύ τους διαρκεί λεπτά, όχι ώρες. Ωστόσο, πολλά εργαστήρια χρησιμοποιούν από προεπιλογή ένα μόνο εργαλείο για κάθε εργασία, χάνοντας έτσι αποδοτικότητα και ποιότητα.
Και η λογισμική πλευρά έχει την ίδια σημασία. Οι αλγόριθμοι βελτιστοποίησης διάταξης (nesting) μπορούν να μειώσουν τη σπατάλη υλικού διατάσσοντας τα μοτίβα κοπής έτσι ώστε να μεγιστοποιείται η χρήση του υφάσματος . Μια κοπτική τράπεζα με καλή υποστήριξη λογισμικού μπορεί να αποθηκεύει δεδομένα υφάσματος, να παρακολουθεί τα υπολείμματα και να προτείνει βέλτιστες ακολουθίες κοπής . Αυτές οι λειτουργίες δεν είναι προαιρετικά πρόσθετα — αποτελούν τον πυρήνα της αξίας που προσφέρει μια σύγχρονη κοπτική τράπεζα.
Το πραγματικό κόστος της υποχρησιμοποίησης
Η υποχρησιμοποίηση εμφανίζεται σε τόπους που είναι εύκολο να ξεφύγουν από την προσοχή. Η σπατάλη υλικού είναι η προφανής περίπτωση. Όταν το λογισμικό τοποθέτησης (nesting) ενός πάγκου κοπής παραμένει αχρησιμοποίητο, οι χειριστές βασίζονται σε χειροκίνητη τοποθέτηση — η οποία συνήθως αφήνει περισσότερα απόβλητα. Ένα εργαστήριο που επεξεργάζεται 500 ρολά κατσαρόλες εβδομαδιαίως μπορεί να σπαταλά επιπλέον 5 έως 8% υφάσματος απλώς επειδή δεν χρησιμοποιεί τα εργαλεία βελτιστοποίησης που είναι ήδη ενσωματωμένα στη μηχανή του.
Το κόστος εργασίας είναι το λιγότερο προφανές. Ένας πάγκος κοπής που λειτουργεί σε μερική ισχύ απαιτεί παρ’ όλα αυτά έναν αφιερωμένο χειριστή. Αν αυτός ο χειριστής διαθέσει το μισό του χρόνο περιμένοντας τη μηχανή ή τοποθετώντας χειροκίνητα τα υλικά, το κόστος εργασίας ανά κοπή αυξάνεται. Η μηχανή μπορεί να παράγει αποδεκτή παραγωγή, αλλά η δομή κόστους είναι αναποτελεσματική.
| Παράγοντας Χρησιμοποίησης | Τυπικό Εργαστήριο Α (Βασική Χρήση) | Τυπικό Εργαστήριο Β (Βελτιστοποιημένη Χρήση) |
|---|---|---|
| Ποσοστό Απορρίπτης Υλικών | 10–12% | 5–7% |
| Κοπές ανά βάρδια χειριστή | 80–100 | 140–180 |
| Χρόνος αλλαγής εργαλείου | 20–30 λεπτά | 5–10 λεπτά |
| Χρησιμοποιούμενες λειτουργίες λογισμικού | 20–30% | 70–80% |
Η διαφορά μεταξύ βασικής και βελτιστοποιημένης χρήσης δεν είναι θεωρητική. Αυτοί οι αριθμοί προέρχονται από τη σύγκριση εργαστηρίων με παρόμοιο εξοπλισμό, αλλά διαφορετικές λειτουργικές προσεγγίσεις. Μόνο η διαφορά στην απόρριψη υλικού μπορεί να μεταφραστεί σε χιλιάδες δολάρια ετησίως σε εξοικονομημένο κόστος υφάσματος.
Μια περίπτωση από έναν τούρκικο εξαγωγέα ρολό κουρτινών
Ένας κατασκευαστής στην Κωνσταντινούπολη χρησιμοποιούσε το τραπέζι υπερηχητικής κοπής του για τρία χρόνια με ικανοποιητικά αποτελέσματα. Η μηχανή έκοβε με ακρίβεια, οι άκρες σφραγίζονταν καλά και η παραγωγή καλύπτει τις παραγγελίες. Ωστόσο, όταν επέκτεινε τη δραστηριότητά του σε ρολό κουρτινές με προσαρμοστικά μεγέθη για την ευρωπαϊκή αγορά, συνάντησε ένα εμπόδιο. Κάθε παραγγελία απαιτούσε διαφορετικές διαστάσεις, και η χειροκίνητη μέθοδος προγραμματισμού τους δεν μπορούσε να ανταποκριθεί στην ποικιλία.
Προσέλαβαν έναν συμβούλιο ο οποίος πέρασε μία εβδομάδα στο εργαστήριο. Η σύστασή του ήταν απλή: να αρχίσουν να χρησιμοποιούν τις λειτουργίες σάρωσης barcode και εισαγωγής παραγγελιών που ήδη υπήρχαν στη μηχανή. αντί να εισάγουν χειροκίνητα τις διαστάσεις για κάθε παραγγελία, οι χειριστές μπορούν να σαρώνουν έναν γραμμικό κώδικα και να αφήνουν το σύστημα να ανακάλεσει τις παραμέτρους κοπής από τη βάση δεδομένων.
Η αλλαγή υλοποιήθηκε σε δύο ημέρες. Εντός μιας εβδομάδας, η παραγωγικότητα κοπής τους αυξήθηκε κατά περίπου 40%, χωρίς να προστεθεί κανένα νέο εξοπλισμό. Η μηχανή ήταν ικανή να εκτελέσει αυτή τη λειτουργία εδώ και καιρό. Απλώς δεν χρησιμοποιούσαν τις δυνατότητες αυτές.
Πρότυπα Βιομηχανίας και Βασικοί Δείκτες Απόδοσης
Ο τομέας των μηχανημάτων για κατακρημνίσματα παραθύρων έχει καταγράψει σταθερή τεχνολογική πρόοδο, αλλά η υιοθέτηση προηγμένων λειτουργιών διαφέρει σημαντικά. Παρατηρητές της βιομηχανίας σημειώνουν ότι η παγκόσμια αγορά μηχανημάτων κοπής υφασμάτων αναμένεται να αναπτυχθεί με σύνθετο ετήσιο ρυθμό περίπου 5,5% μέχρι το 2031. Αυτή η ανάπτυξη οφείλεται εν μέρει στη ζήτηση αντικατάστασης και εν μέρει στην αναβάθμιση των κατασκευαστών σε πιο ισχυρά συστήματα.
Το τι αποτελεί «κατάσταση της τέχνης» έχει αλλάξει. Ένας κοπτικός πάγκος με ελεγκτή CNC, πολλαπλές κεφαλές εργαλείων και ενσωματωμένο λογισμικό θεωρείται πλέον τυπικός για μεσαίες έως μεγάλες παραγωγικές εγκαταστάσεις. Οι πάγκοι που ήταν πρωτοποριακοί πριν από πέντε χρόνια είναι σήμερα βασικός εξοπλισμός. Το ερώτημα είναι εάν οι εργαστηριακές μονάδες εκμεταλλεύονται πλήρως την αξία του εξοπλισμού που ήδη διαθέτουν.
Έχουν επίσης βελτιωθεί και οι λειτουργίες ασφαλείας. Οι σύγχρονοι πάγκοι περιλαμβάνουν οπτικά φράγματα που διακόπτουν τη λειτουργία της μπαρέτας σύσφιξης εάν ανιχνευθούν χέρια ή αντικείμενα κάτω από αυτήν. Αυτά τα συστήματα μειώνουν τον κίνδυνο τραυματισμού και επιτρέπουν στους χειριστές να εργάζονται ταχύτερα χωρίς να θυσιάζουν την ασφάλεια. Ωστόσο, ορισμένες μονάδες απενεργοποιούν ή παρακάμπτουν αυτές τις λειτουργίες για να εξοικονομήσουν δευτερόλεπτα σε κάθε κύκλο, παραβλέποντας το γεγονός ότι η ασφάλεια και η παραγωγικότητα δεν αποτελούν ανταλλαγή — ενισχύουν αμοιβαία η μία την άλλη.
Όπου η Βελτιστοποίηση Φτάνει στα Όριά της
Να ωθεί κανείς ένα τραπέζι κοπής στη μέγιστη δυνατή αξιοποίησή του δεν είναι πάντα ο σωστός στόχος. Ορισμένες εργασίες απλώς δεν είναι κατάλληλες για αυτοματοποιημένη κοπή. Μικρά παρτίδα, ασυνήθιστοι τύποι υφασμάτων ή εξαιρετικά προσαρμοσμένες παραγγελίες μπορεί να αντιμετωπίζονται καλύτερα χειροκίνητα. Ο χρόνος προετοιμασίας για τον προγραμματισμό ενός πολύπλοκου μοτίβου κοπής μπορεί να υπερβαίνει τον χρόνο που εξοικονομείται μέσω της αυτοματοποίησης.
Οι χαρακτηριστικές ιδιότητες του υλικού επιβάλλουν επίσης περιορισμούς. Η υπερηχητική κοπή λειτουργεί καλά σε συνθετικά υφάσματα όπως το PVC και το πολυεστέρα, αλλά οι φυσικές ίνες ή τα εντατικά επιστρωμένα υλικά μπορεί να μην σφραγίζονται κατάλληλα. το εύρος πάχους κοπής της μηχανής κυμαίνεται συνήθως μεταξύ 0,1 και 2 χιλιοστών, το οποίο καλύπτει την πλειονότητα των υφασμάτων για ρολέ, αλλά αποκλείει βαρύτερα βιομηχανικά υφάσματα. .
Επίσης, έχουν σημασία οι φυσικές διαστάσεις του τραπεζιού. Μια μηχανή με επιφάνεια κοπής 3,2 επί 6 μέτρα δεν μπορεί να επεξεργαστεί πάνελ μεγαλύτερα από αυτό το μέγεθος χωρίς επανατοποθέτηση, γεγονός που δημιουργεί προβλήματα στον προσανατολισμό. για τους κατασκευαστές που παράγουν εξαιρετικά ευρείες σκιάδες ή σκιάδες μεγάλης μορφής, η χωρητικότητα του τραπεζιού κοπής μπορεί να αποτελέσει στενωπό, ανεξάρτητα από το πόσο καλά έχει βελτιστοποιηθεί.
Πρακτικά Βήματα για Καλύτερη Αξιοποίηση
Η διαδρομή προς καλύτερη αξιοποίηση του τραπεζιού κοπής ξεκινά με μια επιθεώρηση. Καταγράψτε τι ακριβώς κάνει η μηχανή επί μία εβδομάδα. Σημειώστε ποια εργαλεία χρησιμοποιούνται, ποια χαρακτηριστικά του λογισμικού ενεργοποιούνται και πού δαπανούν οι χειριστές τον χρόνο τους. Οι ελλείψεις θα γίνουν προφανείς.
Το επόμενο βήμα είναι η εκπαίδευση. Πολλά τραπέζια κοπής διαθέτουν εκτενή δυνατότητες λογισμικού που δεν εξερευνώνται ποτέ, επειδή κανείς δεν διέθεσε χρόνο για να τις μάθει. Μία ημέρα εστιασμένης εκπαίδευσης στη βελτιστοποίηση της διάταξης (nesting) ή στην ενσωμάτωση με ραβδωτούς κωδικούς μπορεί να παράγει αποδόσεις που υπερβαίνουν κατά πολύ το κόστος της εκπαίδευσης.
Τέλος, αντιμετωπίστε το τραπέζι κοπής ως μέρος ενός συστήματος, όχι ως αυτόνομη μηχανή. Συνδέστε το με το σύστημα διαχείρισης παραγγελιών. Χρησιμοποιήστε τα δεδομένα που παράγει για να ενημερώσετε τις αποφάσεις αγορών και αποθεμάτων. Το τραπέζι μπορεί να κάνει περισσότερα από το να κόβει ύφασμα—μπορεί να παρέχει πληροφορίες σχετικά με τη χρήση υλικών, τα σημεία στενώματος στην παραγωγή και τις τάσεις ποιότητας.
Η Ridong κατασκευάζει μια σειρά υπερηχητικών τραπεζιών κοπής που προορίζονται για τη βιομηχανία ρολών και ηλιακής προστασίας, με διαμορφώσεις που υποστηρίζουν διάφορες κλίμακες παραγωγής και τύπους υλικών. Ο εξοπλισμός της τονίζει την ακρίβεια, την αξιοπιστία και την ενσωμάτωση με τις υφιστάμενες ροές εργασίας παραγωγής, αντανακλώντας μια φιλοσοφία κατασκευής που βασίζεται στις πρακτικές ανάγκες του εργοστασίου. .
Περιεχόμενα
- Το Τραπέζι Κοπής που Χρησιμοποιείται Λανθασμένα
- Κατανόηση των πραγματικών δυνατοτήτων της μηχανής
- Το πραγματικό κόστος της υποχρησιμοποίησης
- Μια περίπτωση από έναν τούρκικο εξαγωγέα ρολό κουρτινών
- Πρότυπα Βιομηχανίας και Βασικοί Δείκτες Απόδοσης
- Όπου η Βελτιστοποίηση Φτάνει στα Όριά της
- Πρακτικά Βήματα για Καλύτερη Αξιοποίηση


