
 EN
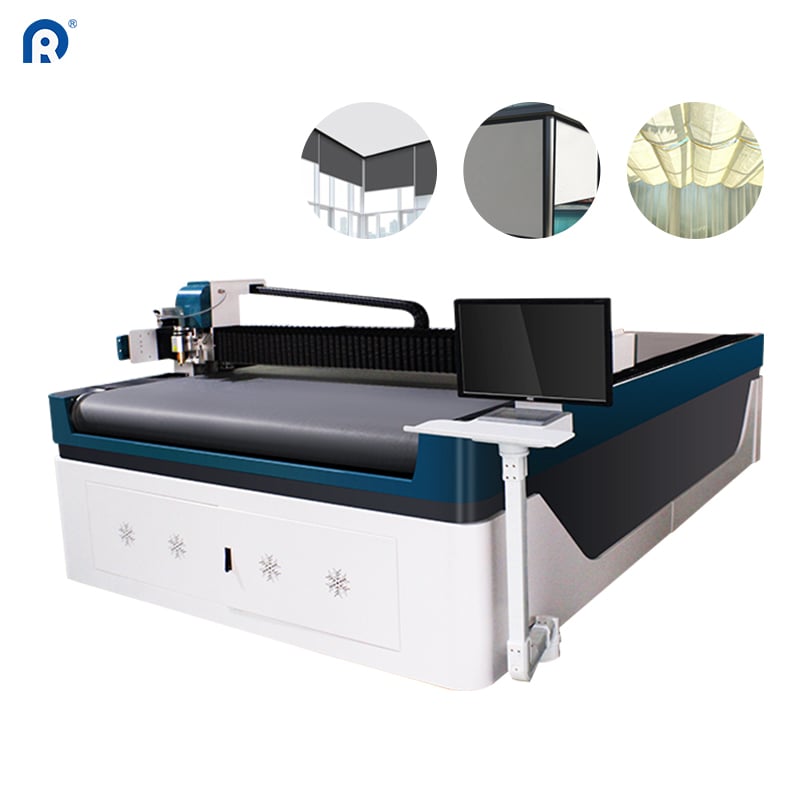
โต๊ะตัดที่ถูกใช้งานผิดวิธี
โรงงานมู่ลี่แบบม้วนทุกแห่งมีโต๊ะตัดอย่างน้อยหนึ่งตัว บางแห่งมีหลายตัว ลองเดินไปรอบพื้นที่การผลิต คุณจะเห็นโต๊ะเหล่านี้ใช้รองม้วนผ้า ใช้เป็นพื้นที่ทำงานชั่วคราว หรือแม้แต่ทิ้งไว้ให้ฝุ่นทับถมตามมุมต่างๆ ความขบขันอยู่ที่เครื่องจักรเหล่านี้เป็นการลงทุนด้านทุนสำคัญ แต่หลายหน่วยงานกลับใช้งานมันเพียงเศษเสี้ยวของศักยภาพที่แท้จริง
โต๊ะตัดไม่ใช่เพียงแค่พื้นผิวเรียบพร้อมใบมีดเท่านั้น โต๊ะตัดอัลตราโซนิกสมัยใหม่รวมระบบควบคุมซีเอ็นซี ระบบจัดตำแหน่งที่แม่นยำ และหัวมีดหลายแบบ เพื่อจัดการงานได้ตั้งแต่การตัดตรงไปจนถึงรูปร่างที่ซับซ้อน เทคโนโลยีนี้พัฒนาไปมากในช่วงสิบปีที่ผ่านมา แต่แนวทางปฏิบัติบนพื้นที่การผลิตกลับไม่ได้ก้าวทันเสมอไป
ผู้ผลิตในภูมิภาคมิดเวสต์ของสหรัฐอเมริกาพบข้อเท็จจริงนี้เมื่อทำการตรวจสอบการใช้งานแผนกตัดของตน โต๊ะตัดอัลตราโซนิกของพวกเขา ซึ่งสามารถประมวลผลแผ่นได้สูงสุดขนาด 3.2 คูณ 6 เมตร กลับทำงานที่ความจุต่ำกว่า 40% ระหว่างกะปกติ เครื่องไม่เสียหาย แต่ผู้ปฏิบัติงานยังไม่ได้รับการฝึกใช้งานฟีเจอร์ครึ่งหนึ่งของเครื่อง
เข้าใจว่าเครื่องสามารถทำอะไรได้จริง
ช่องว่างระหว่างความสามารถที่โต๊ะตัดมีให้กับสิ่งที่ผู้ปฏิบัติงานใช้งานจริง มักกว้างกว่าที่คาดไว้มาก ยกตัวอย่างเช่น การตัดด้วยคลื่นอัลตราโซนิก เทคโนโลยีนี้ใช้การสั่นสะเทือนความถี่สูงเพื่อสร้างขอบที่เรียบเนียนและปิดผนึกอย่างสมบูรณ์แบบในครั้งเดียว ซึ่งหมายความว่าไม่มีการลุ่ยของเส้นใย ไม่จำเป็นต้องผ่านขั้นตอนการปิดผนึกขอบเพิ่มเติม และไม่มีเศษเส้นใยหลุดร่วงให้ต้องทำความสะอาดภายหลัง สำหรับผ้าม่านม้วนแล้ว คุณลักษณะนี้มีคุณค่าอย่างยิ่ง เพราะขอบที่ตัดออกมาก็คือขอบสำเร็จรูปทันที
นอกเหนือจากใบมีดอัลตราโซนิกแล้ว โต๊ะตัดรุ่นใหม่ยังรองรับเครื่องมือหลายประเภท เช่น มีดพิซซ่าสำหรับการตัดตรง มีดบดสำหรับวัสดุหนัก และมีดหมุนสำหรับการตัดลวดลายซับซ้อน เครื่องมือแต่ละชนิดมีจุดประสงค์เฉพาะ และการเปลี่ยนระหว่างเครื่องมือแต่ละชนิดใช้เวลาเพียงไม่กี่นาที ไม่ใช่หลายชั่วโมง อย่างไรก็ตาม โรงงานจำนวนมากยังคงใช้เครื่องมือเพียงชนิดเดียวสำหรับทุกงาน ส่งผลให้ประสิทธิภาพและคุณภาพลดลงโดยไม่จำเป็น
ด้านซอฟต์แวร์มีความสำคัญไม่แพ้กัน ขั้นตอนวิธีการจัดเรียงแบบซ้อนกัน (nesting optimization algorithms) สามารถลดของเสียจากวัสดุได้โดยจัดรูปแบบการตัดให้ใช้ผ้าให้มากที่สุด โต๊ะตัดที่มีซอฟต์แวร์สนับสนุนที่ดีสามารถบันทึกข้อมูลผ้า ติดตามเศษผ้าที่เหลือ และแนะนำลำดับการตัดที่เหมาะสมที่สุด คุณสมบัติเหล่านี้ไม่ใช่ส่วนเสริมที่เลือกใช้ได้เท่านั้น แต่เป็นองค์ประกอบหลักของคุณค่าที่โต๊ะตัดรุ่นใหม่เสนอ
ต้นทุนที่แท้จริงจากการใช้งานไม่เต็มประสิทธิภาพ
การใช้งานไม่เต็มประสิทธิภาพมักปรากฏในจุดที่มองข้ามได้ง่าย ของเสียจากวัสดุคือปัญหาที่เห็นได้ชัดที่สุด เมื่อซอฟต์แวร์จัดเรียงแบบซ้อนกัน (nesting software) ของโต๊ะตัดไม่ถูกใช้งาน ผู้ปฏิบัติงานจะพึ่งการจัดวางด้วยตนเอง ซึ่งมักก่อให้เกิดเศษผ้าเพิ่มขึ้น ร้านที่ผลิตมู่ลี่ม้วนจำนวน 500 ตัวต่อสัปดาห์อาจสูญเสียผ้าเพิ่มขึ้น 5 ถึง 8% เพียงเพราะไม่ได้ใช้เครื่องมือปรับปรุงประสิทธิภาพที่ติดตั้งมาพร้อมเครื่องอยู่แล้ว
ค่าแรงเป็นต้นทุนที่มองเห็นได้ยากกว่า แม่พิมพ์ตัดที่ทำงานที่ความจุเพียงบางส่วนก็ยังต้องการผู้ปฏิบัติงานเฉพาะด้านอยู่ดี หากผู้ปฏิบัติงานคนนั้นใช้เวลาครึ่งหนึ่งไปกับการรอเครื่องหรือจัดวางวัสดุด้วยตนเอง ต้นทุนแรงงานต่อการตัดหนึ่งครั้งก็จะเพิ่มขึ้น เครื่องอาจผลิตชิ้นงานที่ยอมรับได้ แต่โครงสร้างต้นทุนกลับไม่มีประสิทธิภาพ
| ปัจจัยการใช้งาน | ร้านทั่วไปแบบเอ (การใช้งานพื้นฐาน) | ร้านทั่วไปแบบบี (การใช้งานที่ปรับให้เหมาะสมที่สุด) |
|---|---|---|
| อัตราของเสียจากวัสดุ | 10–12% | 5–7% |
| จำนวนครั้งที่ตัดต่อกะของผู้ปฏิบัติงาน | 80–100 | 140–180 |
| ระยะเวลาเปลี่ยนหัวตัด | 20–30 นาที | 5–10 นาที |
| ฟีเจอร์ซอฟต์แวร์ที่ใช้งาน | 20–30% | 70–80% |
ความแตกต่างระหว่างการใช้งานแบบพื้นฐานกับแบบที่ปรับให้เหมาะสมที่สุดนั้นไม่ใช่แนวคิดเชิงทฤษฎีแต่อย่างใด ตัวเลขเหล่านี้เกิดจากการเปรียบเทียบร้านที่ใช้อุปกรณ์คล้ายกัน แต่มีแนวทางปฏิบัติงานที่ต่างกัน ช่องว่างของเศษวัสดุเพียงอย่างเดียวสามารถแปลงเป็นเงินประหยัดได้หลายพันดอลลาร์ต่อปีจากต้นทุนผ้า
กรณีศึกษาจากร้านส่งออกมู่ลี่ม้วนของตุรกี
ผู้ผลิตในอิสตันบูลใช้เครื่องตัดด้วยคลื่นอัลตราโซนิกของตนมาแล้วสามปี และได้ผลลัพธ์ที่น่าพอใจ ตัวเครื่องตัดได้แม่นยำ ขอบวัสดุผนึกแน่นสนิท และกำลังการผลิตสามารถตามความต้องการของคำสั่งซื้อได้ แต่เมื่อบริษัทขยายตลาดไปสู่ม่านม้วนแบบกำหนดขนาดเองสำหรับตลาดยุโรป กลับพบอุปสรรคสำคัญ ทุกคำสั่งซื้อมีขนาดที่แตกต่างกัน และวิธีการเขียนโปรแกรมด้วยตนเองไม่สามารถรองรับความหลากหลายของขนาดได้
บริษัทจึงเชิญที่ปรึกษาเข้ามาประเมินสถานการณ์ โดยที่ปรึกษาใช้เวลาหนึ่งสัปดาห์ในการสำรวจการทำงานจริงภายในโรงงาน ข้อเสนอแนะของที่ปรึกษาง่ายมาก คือ เริ่มใช้ฟังก์ชันการสแกนบาร์โค้ดและการป้อนข้อมูลคำสั่งซื้อที่มีอยู่แล้วบนเครื่อง แทนที่จะป้อนขนาดแต่ละคำสั่งซื้อลงในระบบด้วยตนเอง ผู้ปฏิบัติงานสามารถสแกนบาร์โค้ดเพื่อให้ระบบดึงพารามิเตอร์การตัดจากฐานข้อมูลโดยอัตโนมัติ
การเปลี่ยนแปลงนี้ใช้เวลาเพียงสองวันในการดำเนินการ เมื่อผ่านไปหนึ่งสัปดาห์ ปริมาณการตัดต่อหน่วยเวลาเพิ่มขึ้นประมาณร้อยละสี่สิบ โดยไม่จำเป็นต้องเพิ่มอุปกรณ์ใหม่แต่อย่างใด เครื่องนี้มีความสามารถในการทำงานแบบนี้มาโดยตลอด เพียงแต่ก่อนหน้านี้ไม่มีการใช้ฟังก์ชันดังกล่าว
มาตรฐานอุตสาหกรรมและเกณฑ์การประเมินประสิทธิภาพ
ภาคส่วนอุปกรณ์ปิดบังหน้าต่างได้รับการพัฒนาทางเทคโนโลยีอย่างต่อเนื่อง แต่การนำคุณสมบัติขั้นสูงมาใช้งานยังมีความแตกต่างกันอย่างมาก ผู้สังเกตการณ์ในอุตสาหกรรมระบุว่า ตลาดเครื่องตัดผ้าทั่วโลกมีแนวโน้มเติบโตด้วยอัตราเฉลี่ยต่อปีแบบทบต้นประมาณร้อยละ 5.5 จนถึงปี ค.ศ. 2031 โดยการเติบโตนี้เกิดขึ้นบางส่วนจากความต้องการเปลี่ยนเครื่องจักรเดิม และบางส่วนจากผู้ผลิตที่อัปเกรดระบบให้มีความสามารถสูงขึ้น
สิ่งที่ถือว่าเป็น "เทคโนโลยีล่าสุด" ได้เปลี่ยนไปแล้ว โต๊ะตัดที่ควบคุมด้วยระบบ CNC มีหัวมีดหลายตัว และมีซอฟต์แวร์แบบบูรณาการ ตอนนี้ถือว่าเป็นมาตรฐานสำหรับการผลิตระดับกลางถึงใหญ่ ส่วนโต๊ะตัดที่เคยทันสมัยเมื่อห้าปีก่อน ตอนนี้กลายเป็นอุปกรณ์พื้นฐานไปแล้ว คำถามคือ โรงงานต่าง ๆ กำลังใช้ประโยชน์จากสิ่งที่ตนมีอยู่ให้คุ้มค่าที่สุดหรือไม่
คุณสมบัติด้านความปลอดภัยยังได้รับการปรับปรุงอีกด้วย โต๊ะตัดรุ่นใหม่ล่าสุดมีระบบกั้นแสงที่จะหยุดคานหนีบทันทีหากตรวจจับเห็นมือหรือวัตถุอยู่ด้านล่าง ระบบนี้ช่วยลดความเสี่ยงในการบาดเจ็บ และทำให้ผู้ปฏิบัติงานสามารถทำงานได้เร็วขึ้นโดยไม่กระทบต่อความปลอดภัย แต่บางโรงงานกลับปิดใช้งานหรือหลีกเลี่ยงคุณสมบัติเหล่านี้เพื่อประหยัดเวลาเพียงไม่กี่วินาทีต่อรอบการผลิต ซึ่งเป็นการเข้าใจผิดว่าความปลอดภัยกับประสิทธิภาพในการผลิตเป็นสิ่งที่ต้องแลกกัน ทั้งสองด้านนี้แท้จริงแล้วเสริมสร้างซึ่งกันและกัน
จุดที่การปรับปรุงประสิทธิภาพถึงขีดจำกัด
การใช้โต๊ะตัดให้เต็มศักยภาพสูงสุดไม่จำเป็นต้องเป็นเป้าหมายที่เหมาะสมเสมอไป งานบางประเภทไม่เหมาะกับการตัดแบบอัตโนมัติเลย เช่น งานที่มีปริมาณน้อยมาก งานที่ใช้วัสดุผ้าชนิดพิเศษ หรืองานที่ต้องออกแบบตามความต้องการเฉพาะของลูกค้าอย่างละเอียด อาจให้ผลดีกว่าหากดำเนินการด้วยมือแทน การใช้เวลาตั้งค่าโปรแกรมสำหรับรูปแบบการตัดที่ซับซ้อนอาจใช้เวลานานกว่าเวลาที่จะได้รับประโยชน์จากการตัดอัตโนมัติ
ลักษณะของวัสดุยังกำหนดข้อจำกัดด้วยเช่นกัน การตัดด้วยคลื่นอัลตราโซนิกให้ผลดีกับผ้าสังเคราะห์ เช่น PVC และโพลีเอสเตอร์ แต่เส้นใยธรรมชาติหรือวัสดุที่เคลือบหนาอาจไม่สามารถผสานขอบได้อย่างเหมาะสม ช่วงความหนาของการตัดของเครื่องมักอยู่ระหว่าง 0.1 ถึง 2 มิลลิเมตร ซึ่งครอบคลุมผ้าม่านม้วนส่วนใหญ่ แต่ไม่รวมผ้าอุตสาหกรรมที่หนักกว่านั้น .
ขนาดจริงของโต๊ะตัดก็มีความสำคัญเช่นกัน เครื่องมือที่มีพื้นที่ตัดขนาด 3.2 คูณ 6 เมตร จะไม่สามารถจัดการแผงที่มีขนาดเกินนั้นได้โดยไม่ต้องปรับตำแหน่งใหม่ ซึ่งจะทำให้เกิดปัญหาด้านการจัดแนว สำหรับผู้ผลิตที่สร้างม่านบังแดดแบบกว้างพิเศษหรือผ้าม่านขนาดใหญ่ ความจุของโต๊ะตัดอาจกลายเป็นจุดคอขวด แม้จะมีการปรับแต่งให้เหมาะสมที่สุดแล้วก็ตาม
ขั้นตอนปฏิบัติเพื่อการใช้งานที่ดีขึ้น
เส้นทางสู่การใช้โต๊ะตัดอย่างมีประสิทธิภาพเริ่มต้นด้วยการตรวจสอบเบื้องต้น บันทึกการใช้งานจริงของเครื่องมือเป็นเวลาหนึ่งสัปดาห์ สังเกตว่าเครื่องมือใดถูกใช้งาน ฟีเจอร์ซอฟต์แวร์ใดถูกเรียกใช้ และผู้ปฏิบัติงานใช้เวลาส่วนใหญ่กับงานใด จุดที่ยังขาดหายจะปรากฏชัดเจน
การฝึกอบรมคือขั้นตอนต่อไป แท่นตัดหลายรุ่นมีซอฟต์แวร์ที่มีความสามารถครอบคลุม แต่ผู้ใช้มักไม่ได้สำรวจฟังก์ชันเหล่านั้นอย่างเต็มที่ เนื่องจากไม่มีใครใช้เวลาเรียนรู้อย่างจริงจัง การฝึกอบรมแบบเข้มข้นหนึ่งวันเกี่ยวกับการเพิ่มประสิทธิภาพการจัดวางชิ้นงาน (nesting) หรือการผสานระบบบาร์โค้ด สามารถสร้างผลตอบแทนที่สูงกว่าต้นทุนการฝึกอบรมอย่างมาก
สุดท้ายนี้ ให้มองแท่นตัดเป็นส่วนหนึ่งของระบบทั้งระบบ ไม่ใช่เครื่องจักรที่ทำงานแยกตัว เชื่อมต่อแท่นตัดเข้ากับระบบจัดการคำสั่งซื้อ นำข้อมูลที่แท่นตัดสร้างขึ้นมาใช้ประกอบการตัดสินใจด้านการจัดซื้อและการบริหารสินค้าคงคลัง แท่นตัดทำได้มากกว่าการตัดผ้า — มันยังสามารถให้ข้อมูลเชิงลึกเกี่ยวกับการใช้วัสดุ จุดติดขัดในกระบวนการผลิต และแนวโน้มด้านคุณภาพ
ริ่ดงผลิตแท่นตัดอัลตราโซนิกหลากหลายรุ่นที่ออกแบบมาเฉพาะสำหรับอุตสาหกรรมมู่ลี่ม้วนและระบบบังแดด โดยมีรุ่นที่รองรับขนาดการผลิตและประเภทวัสดุที่แตกต่างกัน อุปกรณ์ของพวกเขาเน้นความแม่นยำ ความน่าเชื่อถือ และการผสานเข้ากับกระบวนการทำงานการผลิตที่มีอยู่แล้ว สะท้อนปรัชญาการผลิตที่มุ่งตอบโจทย์ความต้องการจริงบนพื้นที่โรงงาน .


