
 EN
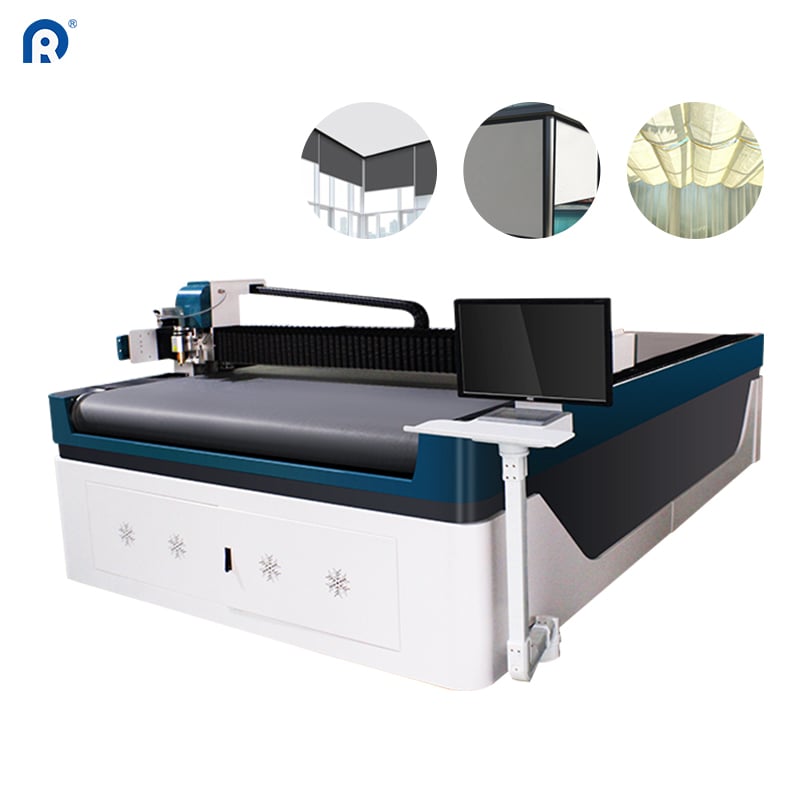
Meja Pemotong yang Sering Disalahgunakan
Setiap kilang tirai bergulung mempunyai sekurang-kurangnya satu meja pemotong. Sesetengah kilang mempunyai beberapa unit. Berjalanlah di lantai pengeluaran dan anda akan melihat meja-meja ini digunakan untuk menyimpan gulungan fabrik, berfungsi sebagai ruang kerja sementara, atau hanya terbiar berdebu di sudut-sudut. Ironinya ialah mesin-mesin ini mewakili pelaburan modal yang besar, namun banyak operasi hanya menggunakannya pada pecahan kecil daripada potensi maksimumnya.
Meja pemotong bukan sekadar permukaan rata dengan bilah. Meja pemotong ultrasonik moden menggabungkan kawalan CNC, sistem penentuan kedudukan tepat, dan pelbagai kepala alat untuk menangani segala jenis pemotongan—dari garis lurus hingga bentuk kompleks teknologi ini telah maju secara ketara dalam dekad yang lalu, tetapi amalan di lantai kilang tidak sentiasa mengikut kelajuan kemajuan tersebut.
Seorang pembuat kaca di kawasan Midwest Amerika Syarikat menemui perkara ini apabila mereka mengaudit penggunaan jabatan pemotongan mereka. Meja pemotongan ultrasonik mereka, yang mampu memproses panel sehingga 3.2 meter lebar dan 6 meter panjang, beroperasi pada kurang daripada 40% kapasitinya semasa tugas biasa. mesin itu tidak rosak. Operator hanya tidak dilatih tentang separuh daripada ciri-cirinya.
Memahami Apa yang Sebenarnya Boleh Dilakukan Mesin
Jurang antara apa yang ditawarkan meja pemotongan dengan apa yang digunakan operator sering kali lebih luas daripada yang dijangka. Ambil contoh pemotongan ultrasonik. Teknologi ini menggunakan getaran frekuensi tinggi untuk menghasilkan tepi yang bersih dan tersegel dalam satu laluan sahaja. Ini bermaksud tiada koyak, tiada operasi penghermetan tepi sekunder, dan tiada serat longgar yang perlu dibersihkan selepas itu. Untuk fabrik langsing bergulung, ini amat bernilai kerana tepi yang dipotong menjadi tepi siap.
Selain bilah ultrasonik, meja moden menyokong pelbagai jenis alat—pisau pizza untuk potongan lurus, pisau remat untuk bahan berat, dan bilah putar untuk corak rumit . Setiap alat mempunyai tujuan khusus, dan pertukaran antara alat-alat ini mengambil masa beberapa minit, bukan jam. Namun, ramai kedai tetap menggunakan satu alat sahaja untuk semua tugas, sehingga kehilangan kecekapan dan kualiti dalam prosesnya.
Aspek perisian juga sama pentingnya. Algoritma pengoptimuman pengepakan boleh mengurangkan pembaziran bahan dengan menyusun corak potongan bagi memaksimumkan penggunaan fabrik . Meja dengan sokongan perisian yang baik boleh menyimpan data fabrik, menjejak sisa kepingan fabrik, dan mencadangkan urutan pemotongan yang optimum . Ciri-ciri ini bukanlah pilihan tambahan—tetapi merupakan komponen utama dalam nilai tawaran meja pemotong moden.
Kos Sebenar Akibat Penggunaan Di Bawah Kapasiti
Penggunaan yang tidak optimum muncul di tempat-tempat yang mudah terlepas dari perhatian. Pembaziran bahan adalah yang paling jelas. Apabila perisian susunan (nesting) pada meja pemotong tidak digunakan, operator bergantung pada susunan manual—yang biasanya menghasilkan lebih banyak sisa bahan. Sebuah bengkel yang memproses 500 tirai gelongsor seminggu boleh membazirkan tambahan 5 hingga 8% kain hanya kerana mereka tidak menggunakan alat pengoptimuman yang sudah terbina dalam mesin mereka.
Kos buruh adalah kos yang kurang ketara. Meja pemotong yang beroperasi pada kapasiti separa masih memerlukan seorang operator khusus. Jika operator itu menghabiskan separuh masa mereka menunggu mesin atau menentukan kedudukan bahan secara manual, kos buruh bagi setiap pemotongan meningkat. Mesin itu mungkin menghasilkan output yang diterima, tetapi struktur kosnya tidak cekap.
| Faktor Penggunaan | Bengkel Tipikal A (Penggunaan Asas) | Bengkel Tipikal B (Penggunaan Dioptimumkan) |
|---|---|---|
| Kadar Sisa Bahan | 10–12% | 5–7% |
| Bilangan pemotongan per shift operator | 80–100 | 140–180 |
| Masa pertukaran alat | 20–30 minit | 5–10 minit |
| Ciri-ciri perisian yang digunakan | 20–30% | 70–80% |
Perbezaan antara penggunaan asas dan penggunaan dioptimumkan bukanlah teori semata-mata. Nombor-nombor ini diperoleh daripada perbandingan kilang-kilang yang menggunakan peralatan serupa tetapi pendekatan operasi yang berbeza. Jurang dalam pembaziran bahan sahaja boleh menyumbang kepada penjimatan berpuluh-puluh ribu dolar AS setahun dalam kos fabrik.
Kes dari Eksportir Tirai Gulung Turki
Sebuah pengilang di Istanbul telah menggunakan meja pemotong ultrasonik mereka selama tiga tahun dengan kejayaan yang munasabah. Mesin itu memotong secara tepat, hujung-hujungnya tersegel dengan baik, dan pengeluaran mampu mengekalkan tempoh pesanan. Namun, apabila mereka meluaskan operasi ke tirai gulung bersaiz tersuai untuk pasaran Eropah, mereka menghadapi halangan besar. Setiap pesanan memerlukan dimensi yang berbeza, dan pendekatan pengaturcaraan manual mereka tidak mampu mengikuti pelbagai saiz tersebut.
Mereka mendatangkan seorang perunding yang menghabiskan seminggu di lantai kilang. Cadangan yang diberikan adalah ringkas: mulakan menggunakan ciri-ciri imbas kod bar dan masukan pesanan yang sudah tersedia pada mesin tersebut alih-alih memasukkan dimensi secara manual untuk setiap pesanan, operator boleh mengimbas kod bar dan membiarkan sistem mengambil parameter pemotongan daripada pangkalan data.
Perubahan ini mengambil masa dua hari untuk dilaksanakan. Dalam tempoh seminggu, kadar pemotongan mereka meningkat kira-kira 40% tanpa menambah sebarang peralatan baharu. Mesin tersebut sebenarnya telah mampu melakukan ini sejak dahulu lagi. Mereka hanya tidak menggunakan ciri-ciri tersebut.
Piawaian Industri dan Tolok Ukur Prestasi
Sektor peralatan penutup tingkap telah mengalami peningkatan teknologi yang mantap, tetapi tahap penerimaan ciri-ciri lanjutan berbeza-beza secara luas. Pemerhati industri mencatatkan bahawa pasaran global mesin pemotong kain dijangka berkembang pada kadar tahunan majmuk sekitar 5.5% sehingga tahun 2031. Pertumbuhan ini sebahagiannya didorong oleh permintaan penggantian dan sebahagiannya oleh pengeluar yang meningkatkan sistem kepada yang lebih berkuasa.
Apa yang dianggap sebagai “teknologi terkini” telah berubah. Meja pemotong dengan kawalan CNC, pelbagai kepala alat, dan perisian terpadu kini dianggap sebagai piawaian untuk operasi pengeluaran sederhana hingga besar. Meja yang dahulu dianggap canggih lima tahun lalu kini menjadi peralatan asas. Soalannya ialah sama ada bengkel-bengkel sedang memaksimumkan nilai penuh daripada apa yang sudah mereka miliki.
Ciri keselamatan juga telah meningkat. Meja moden dilengkapi halangan optik yang menghentikan bar pengapit sekiranya tangan atau objek dikesan di bawahnya. Sistem-sistem ini mengurangkan risiko kecederaan dan membolehkan operator bekerja lebih pantas tanpa mengorbankan keselamatan. Namun, sesetengah bengkel melumpuhkan atau melangkau ciri-ciri ini untuk menjimatkan beberapa saat setiap kitaran—dengan begitu, mereka gagal memahami bahawa keselamatan dan produktiviti bukanlah perkara saling bertentangan; sebaliknya, keduanya saling memperkuat.
Di Mana Pengoptimuman Mencapai Hadnya
Mendorong meja pemotong ke tahap penggunaan maksimum tidak sentiasa menjadi matlamat yang betul. Sesetengah kerja tidak sesuai untuk pemotongan automatik. Saiz kelompok kecil, jenis fabrik yang tidak biasa, atau pesanan yang sangat tersuai mungkin lebih baik dikendalikan secara manual. Masa persediaan untuk mengatur corak pemotongan yang kompleks boleh melebihi masa yang dijimatkan melalui automasi.
Ciri-ciri bahan juga menentukan hadnya. Pemotongan ultrasonik berfungsi dengan baik pada fabrik sintetik seperti PVC dan poliester, tetapi serat semula jadi atau bahan bersalut tebal mungkin tidak tersegel dengan sempurna. julat ketebalan pemotongan mesin biasanya antara 0.1 hingga 2 milimeter, yang mencakup kebanyakan fabrik langsir bergulung tetapi mengecualikan tekstil industri yang lebih berat. .
Dimensi fizikal meja juga penting. Mesin dengan kawasan pemotongan berukuran 3.2 meter lebar dan 6 meter panjang tidak dapat mengendalikan panel yang melebihi saiz tersebut tanpa penempatan semula, yang menimbulkan cabaran dalam penyelarasan. . Bagi pengilang yang menghasilkan kanopi lebar tambahan atau penutup format besar, kapasiti meja pemotong mungkin menjadi botol leher, tidak kira seberapa baik ia dioptimumkan.
Langkah Praktikal untuk Pemanfaatan yang Lebih Baik
Jalan menuju pemanfaatan meja pemotong yang lebih baik bermula dengan audit. Rakam apa yang sebenarnya dilakukan mesin itu dalam tempoh seminggu. Catat alat-alat yang digunakan, ciri-ciri perisian yang diakses, dan tempat operator menghabiskan masa mereka. Kelonggaran akan menjadi jelas.
Latihan adalah langkah seterusnya. Ramai meja pemotong dilengkapi dengan kemampuan perisian yang komprehensif tetapi tidak pernah dikaji sepenuhnya kerana tiada siapa yang meluangkan masa untuk mempelajarinya. Sehari latihan tumpuan tentang pengoptimuman pengepaman (nesting) atau integrasi kod bar boleh memberikan pulangan yang jauh melebihi kos latihan.
Akhirnya, anggap meja pemotong sebagai sebahagian daripada satu sistem, bukan mesin yang terpencil. Sambungkannya kepada sistem pengurusan pesanan. Gunakan data yang dihasilkannya untuk membimbing keputusan pembelian dan inventori. Meja ini mampu melakukan lebih daripada sekadar memotong fabrik—ia boleh memberikan maklumat tentang penggunaan bahan, kesempitan dalam pengeluaran, dan trend kualiti.
Ridong mengilang pelbagai meja pemotong ultrasonik yang direka khas untuk industri langsing rol dan peneduh matahari, dengan konfigurasi yang menyokong pelbagai skala pengeluaran dan jenis bahan. Peralatan mereka menekankan ketepatan, kebolehpercayaan, dan integrasi dengan aliran kerja pengeluaran sedia ada, mencerminkan falsafah pembuatan yang dibina berdasarkan keperluan praktikal di lantai kilang. .
Kandungan
- Meja Pemotong yang Sering Disalahgunakan
- Memahami Apa yang Sebenarnya Boleh Dilakukan Mesin
- Kos Sebenar Akibat Penggunaan Di Bawah Kapasiti
- Kes dari Eksportir Tirai Gulung Turki
- Piawaian Industri dan Tolok Ukur Prestasi
- Di Mana Pengoptimuman Mencapai Hadnya
- Langkah Praktikal untuk Pemanfaatan yang Lebih Baik


