
 EN
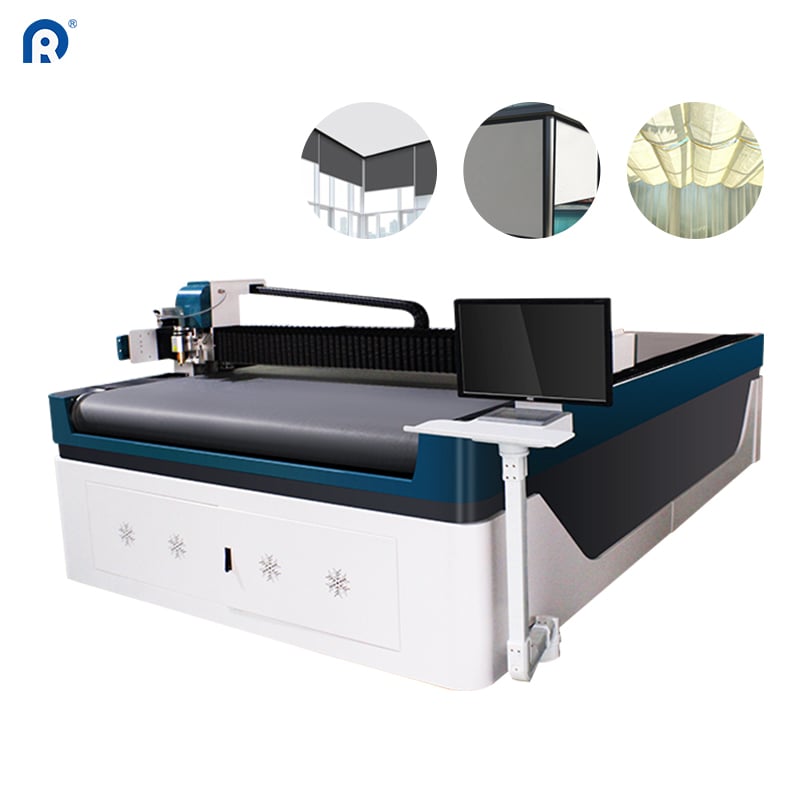
Het knipsysteem dat verkeerd wordt gebruikt
Elke fabriek voor roljaloezieën heeft ten minste één knipsysteem. Sommige hebben er meerdere. Loop over de productielijn en u ziet ze rollen stoffen dragen, dienen als tijdelijke werkruimtes of stof verzamelen in hoeken. De ironie is dat deze machines een aanzienlijke kapitaalinvestering vertegenwoordigen, terwijl veel bedrijven ze slechts op een fractie van hun potentieel gebruiken.
Een knipsysteem is niet zomaar een vlakke oppervlakte met een mes. Moderne ultrasone knipsystemen combineren CNC-besturing, precisiepositioneringssystemen en meerdere gereedschapskoppen om alles te verwerken, van rechte sneden tot complexe vormen . De technologie is de afgelopen tien jaar aanzienlijk geavanceerd, maar de praktijken op de werkvloer hebben die ontwikkeling niet altijd gevolgd.
Een fabrikant in het Midwesten van de Verenigde Staten ontdekte dit toen hij de bezettingsgraad van zijn snijafdeling controleerde. Hun ultrasone snijtafel, die panelen tot 3,2 bij 6 meter kan verwerken, draaide tijdens standaardploegen op minder dan 40% van haar capaciteit. de machine was niet defect. De operators waren eenvoudigweg niet opgeleid voor de helft van de functies.
Begrijpen wat de machine daadwerkelijk kan
De kloof tussen wat een snijtafel biedt en wat operators daadwerkelijk gebruiken, is vaak groter dan verwacht. Neem bijvoorbeeld ultrasoon snijden. Deze technologie maakt gebruik van trillingen met hoge frequentie om in één beweging schone, afgedichte randen te maken. Dat betekent geen uitfranzen, geen secundaire randafsluitingsoperatie en geen losse vezels die achteraf moeten worden schoongemaakt. Voor rolgordijnstoffen is dit bijzonder waardevol, omdat de gesneden rand direct de afgewerkte rand is.
Naast ultrasonische messen ondersteunen moderne tafels meerdere soorten gereedschappen: pizzamesjes voor rechte sneden, knijpmessen voor zware materialen en roterende messen voor ingewikkelde patronen elk gereedschap heeft een specifieke functie en het wisselen tussen gereedschappen duurt minuten, niet uren. Toch gebruiken veel werkplaatsen standaard één gereedschap voor elke taak, waardoor efficiëntie en kwaliteit verloren gaan.
Ook de softwarezijde is even belangrijk. Algoritmen voor nestingoptimalisatie kunnen materiaalverspilling verminderen door snijpatronen zo te rangschikken dat het textielgebruik maximaal is een tafel met goede softwaresupport kan gegevens over textiel opslaan, reststukken bijhouden en optimale snijvolgordes suggereren deze functies zijn geen optionele extra’s – ze vormen de kern van de waardepropositie van een moderne snijtafel.
De werkelijke kosten van onvoldoende gebruik
Onderbenutting manifesteert zich op plaatsen die gemakkelijk over het hoofd worden gezien. Materiaalverspilling is de voor de hand liggende oorzaak. Wanneer de nestingssoftware van een snijtafel niet wordt gebruikt, zijn operators aangewezen op handmatige indeling—wat doorgaans meer afval oplevert. Een werkplaats die wekelijks 500 rolgordijnen verwerkt, kan bijvoorbeeld 5 tot 8% extra stof verspillen, simpelweg omdat ze de optimalisatiefuncties die al in hun machine zijn ingebouwd, niet gebruiken.
Arbeid is de minder voor de hand liggende kostenpost. Een snijtafel die op gedeeltelijke capaciteit draait, vereist nog steeds een toegewezen operator. Als die operator de helft van zijn tijd wacht op de machine of handmatig materialen positioneert, stijgt de arbeidskost per snede. De machine levert wellicht acceptabele output, maar de kostenvorming is onefficiënt.
| Gebruiksgraad | Typische werkplaats A (basisgebruik) | Typische werkplaats B (geoptimaliseerd gebruik) |
|---|---|---|
| Materiaalverliespercentage | 10–12% | 5–7% |
| Sneden per operatorshift | 80–100 | 140–180 |
| Tijd voor gereedschapswisseling | 20–30 minuten | 5–10 minuten |
| Gebruikte softwarefuncties | 20–30% | 70–80% |
Het contrast tussen basisgebruik en geoptimaliseerd gebruik is niet theoretisch. Deze cijfers zijn gebaseerd op een vergelijking van werkplaatsen met vergelijkbare apparatuur, maar verschillende operationele aanpakken. Alleen het verschil in materiaalafval kan per jaar leiden tot duizenden dollars besparing op stoffenkosten.
Een casus van een Turkse exporteur van rolgordijnen
Een fabrikant in Istanbul gebruikte al drie jaar lang hun ultrasone snijtafel met redelijk succes. De machine sneed nauwkeurig, de randen werden goed afgesloten en de productie hield gelijke tred met de bestellingen. Maar toen ze zich uitbreidden naar op maat gemaakte rolgordijnen voor de Europese markt, liepen ze tegen een muur op. Elke bestelling vereiste andere afmetingen, en hun handmatige programmeeraanpak kon niet bijhouden met de variatie.
Ze brachten een consultant in die een week op de werkvloer doorbracht. De aanbeveling was eenvoudig: begin met gebruikmaken van de functies voor barcode-scannen en bestelinvoer die al beschikbaar zijn op de machine in plaats van handmatig afmetingen in te voeren voor elke bestelling, konden operators een streepjescodescanner gebruiken zodat het systeem de snijparameters automatisch uit de database haalde.
De wijziging werd binnen twee dagen geïmplementeerd. Binnen een week steeg hun snijcapaciteit met ongeveer 40%, zonder dat er extra apparatuur werd toegevoegd. De machine was al die hele tijd in staat tot deze prestatie; ze hadden eenvoudigweg de functies niet gebruikt.
Branchestandaarden en prestatienormen
De sector voor raambekledingsapparatuur heeft een gestadige technologische verbetering doorgemaakt, maar de adoptie van geavanceerde functies varieert sterk. Branchewaarnemers merken op dat de wereldwijde markt voor stofsnijmachines naar verwachting zal groeien met een samengestelde jaarlijkse groeivoet van ongeveer 5,5% tot 2031. Deze groei wordt gedeeltelijk gedreven door vervangingsvraag en gedeeltelijk door fabrikanten die overstappen op krachtiger systemen.
Wat ‘state of the art’ betekent, is veranderd. Een snijtafel met CNC-besturing, meerdere gereedschapskoppen en geïntegreerde software wordt nu beschouwd als standaard voor middelgrote tot grote productiebedrijven. De tafels die vijf jaar geleden aan de top van de technologie stonden, zijn nu basismateriaal. De vraag is of bedrijven het volledige rendement halen uit wat ze al in bezit hebben.
Ook de veiligheidsvoorzieningen zijn verbeterd. Moderne tafels zijn uitgerust met optische barrières die de klemstang stoppen zodra handen of voorwerpen eronder worden gedetecteerd. Deze systemen verminderen het risico op letsel en stellen operators in staat sneller te werken zonder de veiligheid in gevaar te brengen. Toch schakelen sommige bedrijven deze functies uit of omzeilen ze om per cyclus enkele seconden te besparen — terwijl juist het punt is dat veiligheid en productiviteit geen afweging zijn: ze versterken elkaar.
Waar optimalisatie haar grenzen bereikt
Het maximaliseren van de benutting van een snijtafel is niet altijd het juiste doel. Sommige klussen zijn gewoon niet geschikt voor geautomatiseerd snijden. Kleine series, ongebruikelijke stofsoorten of zeer gepersonaliseerde bestellingen kunnen beter handmatig worden uitgevoerd. De insteltijd voor het programmeren van een complex snijpatroon kan langer zijn dan de tijd die door automatisering wordt bespaard.
Ook de materiaaleigenschappen stellen grenzen. Ultrasoon snijden werkt goed op synthetische stoffen zoals PVC en polyester, maar natuurlijke vezels of zwaar gecoate materialen sluiten mogelijk niet goed af. de snijdikte van de machine ligt meestal tussen 0,1 en 2 millimeter, wat de meeste rolgordijnstoffen dekt, maar zwaardere industriële textiel uitsluit. .
Ook de fysieke afmetingen van de tafel zijn van belang. Een machine met een snijoppervlakte van 3,2 bij 6 meter kan panelen groter dan deze afmeting niet in één keer verwerken zonder herpositionering, wat uitlijningsproblemen veroorzaakt. voor fabrikanten die extra-brede luifels of grootformaatzonwering produceren, kan de capaciteit van de snijtafel een knelpunt worden, ongeacht hoe goed deze is geoptimaliseerd.
Praktische stappen voor beter gebruik
De weg naar beter gebruik van de snijtafel begint met een audit. Houd gedurende een week bij wat de machine daadwerkelijk doet. Noteer welke gereedschappen worden gebruikt, welke softwarefuncties worden ingezet en waar operators hun tijd doorbrengen. De gaten zullen duidelijk worden.
Training is de volgende stap. Veel snijtafels zijn uitgerust met uitgebreide softwaremogelijkheden die nooit worden verkend, omdat niemand de tijd heeft genomen om ze te leren. Een dag gerichte training over nestoptimalisatie of barcode-integratie kan opbrengsten opleveren die ver boven de trainingskosten uitkomen.
Behandel ten slotte de snijtafel als onderdeel van een systeem, niet als een geïsoleerde machine. Koppel deze aan het orderbeheersysteem. Gebruik de gegenereerde gegevens om inkoop- en voorraadbeslissingen te ondersteunen. De tafel kan meer dan alleen stof snijden: hij kan inzicht geven in materiaalgebruik, productieknelpunten en kwaliteitstrends.
Ridong produceert een reeks ultrasone snijtassen die zijn ontworpen voor de rolgordijn- en zonweringsector, met configuraties die verschillende productieschalen en materiaalsoorten ondersteunen. Hun apparatuur benadrukt precisie, betrouwbaarheid en integratie met bestaande productiewerkstromen, wat een productiefilosofie weerspiegelt die is gebaseerd op praktische behoeften op de werkvloer. .


