
 EN
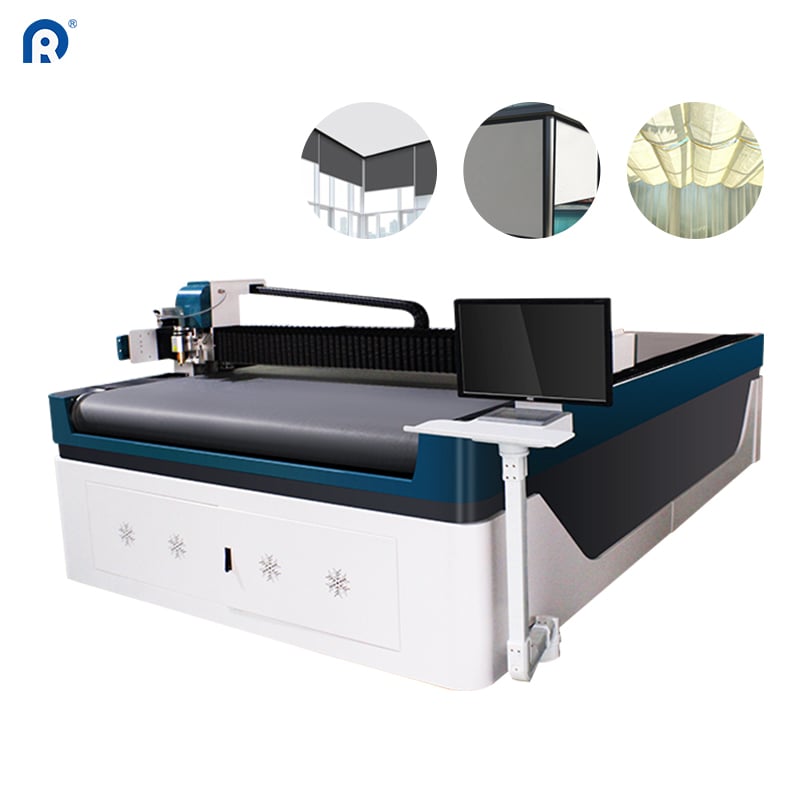
Tavolina e Prerjes që Përdoret Gabim
Çdo fabrikë shiritash rrotulluese ka të paktën një tavolinë prerjeje. Disa kanë disa. Kaloni nëpër zonën e prodhimit dhe do t’i shihni ato që mbajnë rrotullat e materialit, që shërbejnë si hapësira pune të paplanifikuara ose që mbledhin pluhur në këndet. Ironia është se këto makina paraqesin një investim të konsiderueshëm kapital, por shumë operacione i përdorin vetëm një pjesë të vogël të kapacitetit të tyre.
Një tabelë prerjeje nuk është thjesht një sipërfaqe e rrafshët me një thikë. Tabelat moderne të prerjes ultrasonike kombinojnë kontrollin CNC, sistemet e pozicionimit me saktësi dhe koka të shumta të veglave për të kryer gjithçka nga prerjet e drejta deri te format komplekse . Teknologjia ka përmirësuar shumë gjatë dekadës së fundit, por praktikat në fabrikë nuk janë përshtatur gjithmonë në të njëjtën ritë.
Një prodhues në Midvest të Shteteve të Bashkuara e zbuloi këtë kur auditoi përdorimin e departamentit të tij të prerjes. Tabela e tij e prerjes ultrasonike, e aftë të përpunojë panele deri në 3,2 nga 6 metra, funksiononte në më pak se 40% të kapacitetit të saj gjatë turneve standarde . Makina nuk ishte e dëmtuar. Operatorët thjesht nuk kishin mësuar përdorimin e gjysmës së veçorive të saj.
Kuptimi i atyre që makina mund të bëjë në realitet
Boshllëkimi midis atyre që ofron një tabelë prerëse dhe atyre që përdorin operatorët është shpesh më i gjerë se sa pritet. Merrni për shembull prerjen ultrasonike. Kjo teknologji përdor vibrime me frekuencë të lartë për të krijuar skaje të pastra dhe të mbyllura në një kalim të vetëm. Kjo do të thotë asnjë shpërndarje, asnjë operacion sekondar mbylljeje skaje dhe asnjë fibër të lirë për të pastrohet pas kësaj. Për tela të blindave rrotulluese, kjo është veçanërisht e vlefshme sepse skaja e prerë bëhet skaja përfundimtare.
Përtej bladave ultrasonike, tabelat moderne mbështesin shumë lloje mjete—thika pizza për prerje të drejta, thika shtypjeje për materiale të rënda dhe thika rrotulluese për motive të komplikuara . Çdo mjet shërben një qëllim specifik, dhe ndërrimi midis tyre zgjat minuta, jo orë. Megjithatë, shumë fabrika përdorin si parazgjedhje një mjet të vetëm për çdo punë, duke humbur efikasitetin dhe cilësinë në proces.
Anët softuerike janë po aq të rëndësishme. Algoritmet e optimizimit të vendosjes mund të zvogëlojnë humbjet e materialeve duke rregulluar modele prerjeje për të maksimizuar përdorimin e telave një tabelë me mbështetje të mirë softuerike mund të ruajë të dhënat e materialit, të gjurmojë copat e mbetura dhe të sugjerojë sekuencat optimale të prerjes. këto karakteristika nuk janë shtesa opsionale—ato janë thelbi i propozimit të vlerës së një table moderne prerëse.
Kostoja reale e përdorimit të pakufizuar
Përdorimi i pakufizuar shfaqet në vendet ku është e lehtë ta humbisësh. Humbja e materialit është ajo e qartë. Kur softueri i vendosjes së tabelës së prerjes nuk përdoret, operatorët mbështeten në vendosjen manuale—e cila zakonisht lë më shumë mbetje. Një fabrikë që përpunon 500 rrjetulla rrotulluese në javë mund të humbasë 5 deri në 8% shtesë të materialit thjesht sepse nuk po përdor mjetet e optimizimit të integruara tashmë në makinën e tyre.
Puna është kostoja më e paqartë. Një tabelë prerëse që punon me kapacitet pjesor akoma kërkon një operator të dedikuar. Nëse ai operator kalon gjysmën e kohës duke pritur makinerinë ose duke pozicionuar manualisht materiale, kostoja e punës për çdo prerje rritet. Makina mund të prodhojë dalje të pranueshme, por struktura e kostos është e pasaktë.
| Faktori i përdorimit | Shkolla tipike A (përdorim bazik) | Shkolla tipike B (përdorim i optimizuar) |
|---|---|---|
| Shkalla e harxhimit të materialit | 10–12% | 5–7% |
| Prerje për shiftrën e operatorit | 80–100 | 140–180 |
| Kohëzgjatja e ndërrimit të mjetit | 20–30 minuta | 5–10 minuta |
| Funksionet e softuerit të përdorura | 20–30% | 70–80% |
Kontrasti midis përdorimit bazik dhe atij të optimizuar nuk është teorik. Këto numra rrjedhin nga krahasimi i shkollave me pajisje të ngjashme, por me qasje operative të ndryshme. Vetëm boshatisja e materialeve mund të përkthehet në mijëra dollarë në vit në kursime të kostos së materialit.
Një rast nga një eksportues turk i blindave rrotulluese
Një prodhues në Stamboll kishte përdorur tabelën e tij të prerjes ultrasonike për tri vjet me sukses të kufizuar. Makina kishte prerë me saktësi, skajet kishin ngjitur mirë dhe prodhimi kishte mbajtur hapi me porositë. Por kur ata zgjeruan prodhimin e blindave rrotulluese me madhësi të personalizuara për tregun evropian, u ndalën. Çdo porosi kërkonte dimensione të ndryshme, dhe qasja e tyre manuale e programimit nuk mund të mbante hapi me llojshmërinë.
Atëherë u thirr një konsulent i cili kaloi një javë në prodhim. Rekomandimi ishte i thjeshtë: fillo të përdorësh funksionet e skanimit të kodit barkod dhe të hyrjes së porosive që janë tashmë të disponueshme në makinë. në vend të futjes manuale të dimensioneve për secilën porosi, operatorët mund të skanojnë një kod barkod dhe të lejojnë sistemin të marrë parametrat e prerjes nga baza e të dhënave.
Ndryshimi u zbatua për dy ditë. Në një javë, prodhimi i tyre i prerjes rriti rreth 40% pa shtuar asnjë pajisje të re. Makina kishte qenë në gjendje të kryente këtë që nga fillimi. Thjesht nuk po përdornin këto funksione.
Standardet e industrisë dhe referencat e performancës
Sektori i pajisjeve për mbulimin e dritareve ka regjistruar përmirësim teknologjik të qëndrueshëm, por adoptimi i funksioneve të avancuara ndryshon shumë. Vëzhguesit e industrisë theksojnë se tregu global i makinarive për prerjen e tekstilit do të rritet me një normë vjetore të përbërë rreth 5,5% deri në vitin 2031. Kjo rritje është e motivuar pjesërisht nga kërkesa për zëvendësim dhe pjesërisht nga prodhuesit që po përditësojnë sistemet e tyre në sisteme më të fuqishme.
Çka përbën «stanja e artit» ka ndryshuar. Një tabelë prerëse me kontroll CNC, koka të shumta të mjetit dhe softuer të integruar tani konsiderohet standard për operacione prodhimi mesatare deri në të mëdha. Tabelat që ishin kulm i teknologjisë para pesë vitesh tani janë pajisje bazë. Pyetja është nëse fabrikat po nxjerrin vlerën maksimale nga ajo që tashmë posedojnë.
Veçoritë e sigurisë kanë përmirësuar gjithashtu. Tabelat moderne përfshijnë bariere optike që ndalojnë shiritin e kapjes nëse zbulohen dorë ose objekte nën të. Këto sisteme zvogëlojnë rrezikun e lëndimeve dhe lejojnë operatorët të punojnë më shpejt pa komprometuar sigurinë. Megjithatë, disa fabrika çaktivizojnë ose anashkalojnë këto veçori për të kursyer sekonda në çdo cikël, duke humbur pikën se siguria dhe produktiviteti nuk janë kompromis—ata mbështesin njëri-tjetrin.
Ku Optimizimi Arrin Kufijtë e Tij
Duke e shtyrë një tabelë prerjeje në përdorim maksimal nuk është gjithmonë qëllimi i duhur. Disa punë thjesht nuk janë të përshtatshme për prerjen automatike. Madhësitë e vogla të partisë, llojet e çudura të materialeve ose porositë shumë të personalizuara mund të kryhen më mirë me dorë.
Gjithashtu, karakteristikat e materialeve vendosin kufij. Prerja ultrasonike funksionon mirë në materiale sintetike si PVC-ja dhe poliesteri, por fibra natyrore ose materiale me mbulim të thellë mund të mos hermetizohen mirë. rangu i trashësisë së prerjes së makinës është zakonisht midis 0,1 dhe 2 milimetër, që mbulon shumicën e materialeve për rrotulluesit e dritareve, por përjashton tekstilet industriale më të rënda. .
Gjithashtu, dimensionet fizike të tabelës kanë rëndësi. Një makinë me sipërfaqe prerjeje 3,2 nga 6 metra nuk mund të përpunojë panele më të mëdha se kjo pa rirregullim, i cili sjell sfida në përshtatjen e pozicionit. për prodhuesit e çadrove shumë të gjera ose të mbulimeve me format të mëdha, kapaciteti i tabelës së prerjes mund të bëhet një kufizim, pavarësisht nga aq sa është optimizuar.
Hapat praktikë për përdorim më të mirë
Rrugëja drejt përdorimit më të mirë të tabelës së prerjes fillon me një auditim. Regjistroni çfarë bën faktikisht makina gjatë një jave. Shënoni cilat mjete përdoren, cilat karakteristika të softuerit përdoren dhe ku shpenzojnë kohën operatorët. Boshtet do të dalin në dukje.
Gjurmimi është hap i radhës. Shumë tabela prerëse vijnë me aftësi softueri të gjerë që nuk eksplorohen kurrë, sepse askush nuk ka kushtuar kohë për t’i mësuar ato. Një ditë gjurmimi të fokusuar mbi optimizimin e vendosjes së formave ose integrimin e kodit barkod mund të sjellë rezultate që tejkalojnë shumë herë koston e gjurmit.
Në fund, traktimi i tabelës së prerjes si pjesë e një sistemi, jo si një makinë izolare. Lidhini atë me sistemin e menaxhimit të porosive. Përdorni të dhënat që ajo gjeneron për të informuar vendimet rreth blerjes dhe menaxhimit të inventarit. Kjo tabelë mund të bëjë më shumë se vetëm prerjen e materialit—ajo mund të ofrojë informacion rreth përdorimit të materialeve, ngushtuesave në prodhim dhe trendeve të cilësisë.
Ridong prodhon një gamë tabelash ultrasonike prerje të dizajnuara për industrinë e rrjetave rrotulluese dhe të mbulimeve kundër diellit, me konfigurime që mbështesin shkallë të ndryshme prodhimi dhe lloje të ndryshme materiale. Pajisjet e tyre theksojnë saktësinë, besueshmërinë dhe integrimin me rrjedhat ekzistuese të prodhimit, duke pasqyruar një filozofi prodhimi të ndërtuar rreth nevojave praktike të zonës së prodhimit. .
Tabela e Lëndës
- Tavolina e Prerjes që Përdoret Gabim
- Kuptimi i atyre që makina mund të bëjë në realitet
- Kostoja reale e përdorimit të pakufizuar
- Një rast nga një eksportues turk i blindave rrotulluese
- Standardet e industrisë dhe referencat e performancës
- Ku Optimizimi Arrin Kufijtë e Tij
- Hapat praktikë për përdorim më të mirë


