
 EN
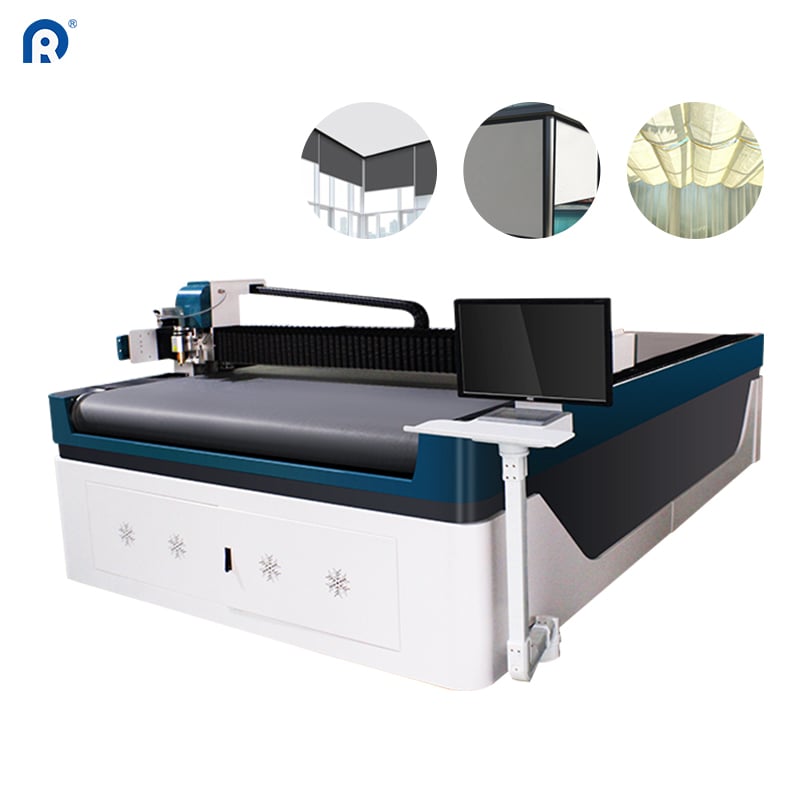
Stôl na strihanie, ktorý sa používa nesprávne
Každá továreň na výrobu roládových žalúzií má aspoň jeden stôl na strihanie. Niektoré majú ich niekoľko. Pri prechádzke výrobnou halou ich uvidíte, ako držia valčeky látky, slúžia ako dočasné pracovné plochy alebo sa hromadia v rohoch bez použitia. Ironické je, že tieto stroje predstavujú významnú kapitálovú investíciu, avšak mnohé prevádzky ich využívajú iba zlomok ich potenciálu.
Stôl na strihanie nie je len plochý povrch s nožom. Moderné ultrazvukové stoly na strihanie kombinujú CNC riadenie, presné systémy polohovania a viaceré nástrojové hlavy na spracovanie všetkého – od rovných rezov po zložité tvary technológia sa za posledné desaťročie výrazne vyvinula, avšak prax na výrobných plošinách nezodpovedá vždy tomu tempu.
Toto zistil výrobca z prostredného západu Spojených štátov amerických pri auditovaní využitia svojho rezacieho oddelenia. Ich ultrazvukový rezací stôl, ktorý je schopný spracovať dosky až veľkosti 3,2 × 6 metrov, bežal počas bežných smien na menej ako 40 % svojej kapacity. zariadenie nebolo poškodené. Operátori jednoducho neboli vyškolení v používaní polovice jeho funkcií.
Porozumenie tomu, čo zariadenie skutočne dokáže
Medzera medzi tým, čo rezací stôl ponúka, a tým, čo operátori v skutočnosti využívajú, je často širšia, než sa očakáva. Vezmime si napríklad ultrazvukové rezy. Táto technológia využíva vibrácie vysokých frekvencií na vytvorenie čistých a uzatvorených okrajov v jedinom prechode. To znamená žiadne rozvláknenie, žiadna sekundárna operácia uzatvárania okrajov a žiadne voľné vlákna, ktoré by bolo potrebné neskôr odstraňovať. Pre látky na rolovacie žalúzie je to obzvlášť cenné, pretože rezaný okraj sa stáva hotovým okrajom.
Okrem ultrazvukových čepeľov moderné stoly podporujú viacero typov nástrojov – pizzové nožíky na rovné rezy, drviace nožíky na ťažké materiály a rotačné nožíky na zložité vzory . Každý nástroj slúži špecifickému účelu a výmena medzi nimi trvá minúty, nie hodiny. Mnoho dielní však štandardne používa jeden nástroj pre každú úlohu, čím stráca efektivitu aj kvalitu.
Softvérová stránka má rovnaký význam. Algoritmy optimalizácie usporiadania rezných vzorov môžu znížiť odpad materiálu usporiadaním rezov tak, aby sa maximalizovalo využitie látky . Stôl s dobrým softvérovým podporou dokáže ukladať údaje o látkach, sledovať zvyškové kusy a navrhovať optimálne rezné postupnosti . Tieto funkcie nie sú voliteľné doplnky – sú základnou súčasťou hodnotovej ponuky moderného rezného stola.
Skutočné náklady na podvyužívanie
Podvyužitie sa prejavuje na miestach, ktoré je ľahké prehliadnuť. Zrejmou formou je odpad materiálu. Ak softvér na rozmiestňovanie materiálu na reznom stole nie je využívaný, operátori sa spoliehajú na manuálne rozmiestnenie – čo zvyčajne vedie k väčšiemu množstvu odpadu. Výrobná dielňa, ktorá spracováva 500 žalúzií týždenne, môže kvôli nepoužívaniu optimalizačných nástrojov zabudnutých v stroji navyše strácať 5 až 8 % látky.
Menej zrejmou nákladovou položkou je práca. Rezný stôl, ktorý pracuje s čiastočnou kapacitou, stále vyžaduje vyhradeného operátora. Ak tento operátor strávi polovicu svojej pracovnej doby čakaním na stroj alebo manuálnym umiestňovaním materiálov, náklady na jednu rezanú jednotku stúpnu. Stroj môže produkovať akceptovateľný výstup, no nákladová štruktúra je neefektívna.
| Faktor využitia | Typická dielňa A (základné využitie) | Typická dielňa B (optimalizované využitie) |
|---|---|---|
| Miera odpadu materiálu | 10–12% | 5–7% |
| Počet rezov za smenu operátora | 80–100 | 140–180 |
| Čas potrebný na výmenu nástroja | 20–30 minút | 5–10 minút |
| Využívané funkcie softvéru | 20–30% | 70–80% |
Rozdiel medzi základným a optimalizovaným využívaním nie je teoretický. Tieto čísla vznikli porovnaním dielní so zhodným vybavením, ale s odlišnými prístupmi k prevádzke. Samotný rozdiel v odpadovej spotrebe materiálu sa môže premeniť na tisíce dolárov ročne ušetrených nákladov na látku.
Prípad tureckého výrobcu žalúzií na valčekoch
Výrobca v Istanbulu používal svoj ultrazvukový rezný stolík počas troch rokov s primeraným úspechom. Stroj presne rezoval, okraje sa dobre uzatvorili a výrobná kapacita stačila na splnenie objednávok. Avšak keď sa rozšírili na výrobu špeciálne veľkostne prispôsobených žalúzií na valčekoch pre európsky trh, narazili na prekážku. Každá objednávka vyžadovala iné rozmery a ich manuálny prístup k programovaniu nezvládal takú rozmanitosť.
Zaviedli konzultanta, ktorý strávil na výrobnej ploche jeden týždeň. Jeho odporúčanie bolo jednoduché: začať využívať funkcie čítania čiarových kódov a zadávania objednávok, ktoré sú stroju už dostupné. namiesto manuálneho zadávania rozmerov pre každú objednávku mohli operátori naskenovať čiarový kód a nechať systém načítať rezné parametre z databázy.
Zavedenie tejto zmeny trvalo dva dni. Do jedného týždňa sa ich výrobná kapacita pri rezaní zvýšila približne o 40 % bez pridaného nového vybavenia. Stroj bol schopný tohto výkonu od začiatku. Jednoducho len nepoužívali jeho funkcie.
Priemyselné štandardy a výkonnostné referenčné hodnoty
Odvetvie vybavenia na okenné clony zažíva postupné technologické zlepšovanie, avšak prijímanie pokročilých funkcií sa veľmi líši. Pozorovatelia odvetvia uvádzajú, že celosvetový trh s strojmi na rezanie látky sa do roku 2031 bude rásť priemerne o približne 5,5 % ročne. Tento rast je čiastočne spôsobený dopytom po náhrade a čiastočne modernizáciou výrobcov na výkonnejšie systémy.
Čo tvorí „stav techniky“, sa posunul. Rezačka s CNC riadením, viacerými nástrojovými hlavami a integrovaným softvérom sa dnes považuje za štandard pre stredné a veľké výrobné prevádzky. Stroje, ktoré pred piatimi rokmi boli na vrcholovej hranici technológií, sú dnes základným vybavením. Otázkou je, či prevádzky využívajú plný potenciál toho, čo už majú.
Bezpečnostné funkcie sa tiež zlepšili. Moderné rezačky obsahujú optické bariéry, ktoré zastavia upínaciu lištu v prípade, že pod ňou zaznámia ruky alebo predmety. Tieto systémy znížia riziko úrazov a umožnia operátorom pracovať rýchlejšie bez ohrozenia bezpečnosti. Niektoré prevádzky však tieto funkcie vypínajú alebo obchádzajú, aby ušetrili niekoľko sekúnd na cyklus, čím prehliadajú skutočnosť, že bezpečnosť a produktivita nie sú protikladmi – navzájom sa posilňujú.
Kde optimalizácia dosahuje svoje limity
Tlačenie rezného stola na maximálnu využiteľnosť nie je vždy správnym cieľom. Niektoré úlohy sa jednoducho nepodporujú automatickým rezaním. Malé sériové veľkosti, nezvyčajné druhy tkanín alebo vysokej miery individualizované objednávky sa často lepšie riašia manuálne. Čas potrebný na nastavenie zložitého rezného vzoru môže prekročiť čas ušetrený automatizáciou.
Vlastnosti materiálu tiež kladú obmedzenia. Ultrazvukové rezanie funguje dobre na syntetických tkaninách, ako je PVC a polyester, avšak pri prírodných vláknach alebo silno povlakových materiáloch sa spojenie nemusí správne uzatvoriť. rozsah hrúbky materiálu, ktorý stroj dokáže rezať, sa zvyčajne pohybuje medzi 0,1 a 2 mm, čo pokrýva väčšinu tkanín pre rolovacie žalúzie, ale vylučuje ťažšie priemyselné textílie. .
Dôležitý je aj fyzický rozmer stola. Stroj s rezacou plochou 3,2 × 6 m nedokáže spracovať panely väčšie ako tento rozmer bez opätovného presunutia, čo spôsobuje problémy s zarovnaním. pre výrobcov extra širokých markíz alebo tieňovacích systémov veľkého formátu sa kapacita rezného stola môže stať zátkou, bez ohľadu na to, ako dobre je optimalizovaný.
Praktické kroky pre lepšie využitie
Cesta k lepšiemu využitiu rezného stola začína auditom. Sledujte, čo stroj skutočne robí počas týždňa. Zaznamenajte, ktoré nástroje sa používajú, ktoré funkcie softvéru sa využívajú a kde operátori strácajú svoj čas. Medzery sa stanú zrejmé.
Ďalším krokom je školenie. Mnoho rezných stolov je vybavených komplexnými softvérovými možnosťami, ktoré sa nikdy nepreskúmajú, pretože sa nikto nevenoval ich osvojeniu. Jeden deň intenzívneho školenia o optimalizácii rozmiestnenia (nestingu) alebo integrácii čiarových kódov môže priniesť výnosy, ktoré výrazne presahujú náklady na školenie.
Nakoniec považujte rezný stôl za súčasť systému, nie za izolovaný stroj. Pripojte ho k systému riadenia objednávok. Využite údaje, ktoré generuje, na rozhodovanie o nákupoch a správe zásob. Stôl dokáže viac než len rezať látku – môže poskytovať informácie o využívaní materiálu, výrobných zápchach a trendoch kvality.
Ridong vyrába rad ultrazvukových rezacích stolov určených pre priemysel žalúzií a ochrany pred slnkom, pričom konfigurácie podporujú rôzne veľkosti výroby a typy materiálov. Ich vybavenie zdôrazňuje presnosť, spoľahlivosť a integráciu do existujúcich výrobných pracovných postupov, čo odráža výrobnú filozofiu založenú na praktických požiadavkách výrobnej haly. .
Obsah
- Stôl na strihanie, ktorý sa používa nesprávne
- Porozumenie tomu, čo zariadenie skutočne dokáže
- Skutočné náklady na podvyužívanie
- Prípad tureckého výrobcu žalúzií na valčekoch
- Priemyselné štandardy a výkonnostné referenčné hodnoty
- Kde optimalizácia dosahuje svoje limity
- Praktické kroky pre lepšie využitie


