
 EN
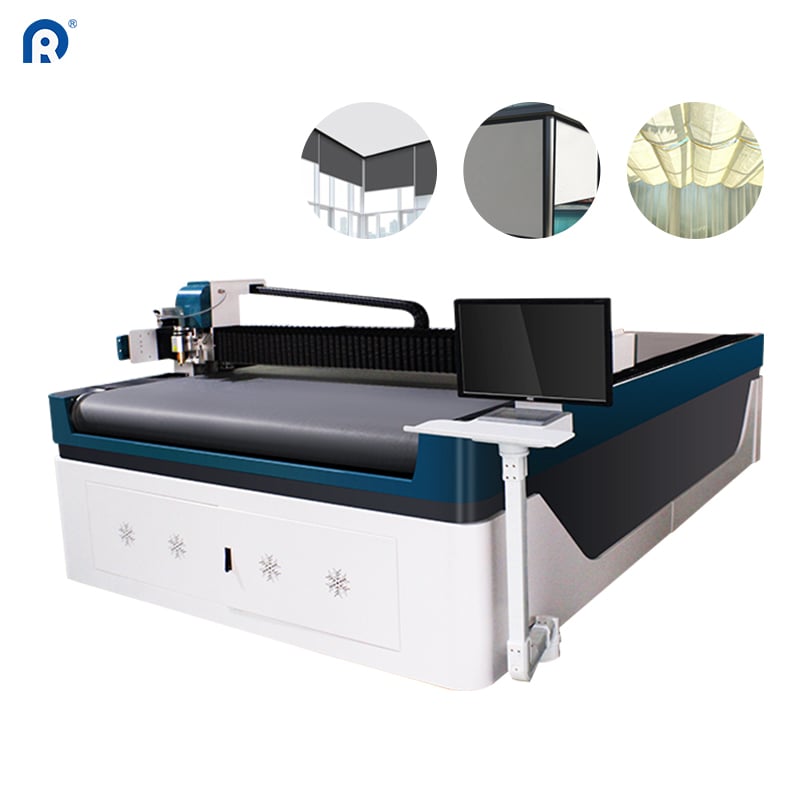
Tillskärningstabellen som missbrukas
Varje persiennfabrik har minst en tillskärningstabell. Vissa har flera. Gå runt på produktionsgolvet och du ser dem hålla tygrullar, fungera som tillfälliga arbetsytor eller stå oanvända i hörnen. Ironin är att dessa maskiner utgör en betydande kapitalinvestering, trots att många verksamheter använder dem på bara en bråkdel av deras potential.
En tillskärningstabell är inte bara en platt yta med en kniv. Moderna ultraljudstillskärningstabeller kombinerar CNC-styrning, precisionspositioneringssystem och flera verktygshuvuden för att hantera allt från raka snitt till komplexa former tekniken har utvecklats avsevärt under det senaste decenniet, men verkstadsrutinerna har inte alltid hållit samma takt.
En tillverkare i Mellanvästern i USA upptäckte detta när de granskade utnyttjandet av sin skäravdelning. Deras ultraljudsskärbord, som kan bearbeta paneler upp till 3,2 gånger 6 meter, kördes på mindre än 40 % av dess kapacitet under standardskift. maskinen var inte trasig. Operatörerna hade helt enkelt inte tränats i hälften av dess funktioner.
Förstå vad maskinen faktiskt kan göra
Skillnaden mellan vad ett skärbord erbjuder och vad operatörerna faktiskt använder är ofta större än förväntat. Ta till exempel ultraljudsskärning. Tekniken använder högfrekventa vibrationer för att skapa rena, försegla kanter i ett enda drag. Det innebär ingen fransning, ingen sekundär kantförsegling och inga lösa fibrer som måste rengöras efteråt. För rullgardinsmaterial är detta särskilt värdefullt eftersom den skurna kanten blir den färdiga kanten.
Utöver ultraljudsklingor stödjer moderna bord flera typer av verktyg – pizzaknivar för raka snitt, krossknivar för tunga material och roterande klingor för komplexa mönster . Varje verktyg har en specifik funktion, och byte mellan dem tar minuter, inte timmar. Trots detta använder många verkstäder ett enda verktyg för alla uppgifter, vilket leder till förlorad effektivitet och kvalitet.
Programvarusidan är lika viktig. Algoritmer för nestningsoptimering kan minska materialspill genom att ordna snittmönster så att textilutnyttjandet maximeras . Ett bord med bra programvarustöd kan lagra textildata, spåra återstående bitar och föreslå optimala skärsekvenser . Dessa funktioner är inte valfria tillbehör – de är kärnan i värdet av ett modernt skärbord.
Den verkliga kostnaden för underutnyttjande
Underutnyttjande visar sig på platser som är lätt att missa. Materialspill är det uppenbara exemplet. När en skärningsbords nestningsprogramvara inte används förlitar sig operatörer på manuell layout – vilket vanligtvis ger mer spill. En verkstad som bearbetar 500 rullgardiner per vecka kan slösa bort ytterligare 5–8 % av tyget helt enkelt för att de inte använder optimeringsverktygen som redan finns inbyggda i deras maskin.
Arbetstiden är den mindre uppenbara kostnaden. Ett skärningsbord som körs på delkapacitet kräver ändå en dedicerad operatör. Om den operatören tillbringar hälften av sin tid med att vänta på maskinen eller manuellt placera material stiger arbetskostnaden per skärning. Maskinen kan producera godkända resultat, men kostnadsstrukturen är ineffektiv.
| Uttnyttjandefaktor | Typisk verkstad A (grundläggande användning) | Typisk verkstad B (optimerad användning) |
|---|---|---|
| Materialspill | 10–12% | 5–7% |
| Skärningar per operatörskift | 80–100 | 140–180 |
| Verktygsbytestid | 20–30 minuter | 5–10 minuter |
| Använda programfunktioner | 20–30% | 70–80% |
Kontrasten mellan grundläggande och optimerad användning är inte teoretisk. Dessa siffror kommer från jämförelser mellan verkstäder med liknande utrustning men olika operativa tillvägagångssätt. Skillnaden i materialspill ensamt kan motsvara tusentals dollar per år i besparade tykkostnader.
Ett fall från en turkisk rullgardinsexportör
En tillverkare i Istanbul hade använt sitt ultraljudsskärningsbord i tre år med rimlig framgång. Maskinen skar exakt, kanterna förseglades väl och produktionen höll jämna steg med beställningarna. Men när de expanderade till anpassade rullgardiner för den europeiska marknaden stötte de på ett hinder. Varje beställning krävde olika mått, och deras manuella programmeringsmetod kunde inte hantera variationen.
De engagerade en konsult som tillbringade en vecka på verkstadsplanet. Rekommendationen var enkel: börja använda streckkodsavläsnings- och orderinmatningsfunktionerna som redan finns tillgängliga på maskinen istället for att manuellt ange mått för varje order kunde operatörer skanna en streckkod och låta systemet hämta skärparametrarna från databasen.
Ändringen tog två dagar att implementera. Inom en vecka ökade deras skärkapacitet med cirka 40 % utan att någon ny utrustning lades till. Maskinen hade varit kapabel att göra detta hela tiden. De hade bara inte använt funktionerna.
Branschstandarder och prestandamätning
Sektorn för fönsterbeklädnadsutrustning har sett stadig teknologisk förbättring, men antagandet av avancerade funktioner varierar kraftigt. Branschobservatörer noterar att den globala marknaden för tygsnittmaskiner förväntas växa med en sammansatt årlig takt på cirka 5,5 % fram till 2031. Den här tillväxten drivs delvis av ersättningsbehov och delvis av tillverkare som uppgraderar till mer kapabla system.
Vad som utgör »state of the art« har förändrats. En CNC-styrda skärbord med flera verktygshuvuden och integrerad programvara anses idag som standard för medelstora till stora produktionsverkstäder. De bord som var banbrytande för fem år sedan är idag grundutrustning. Frågan är om verkstäder utnyttjar den fulla värdet av det de redan äger.
Säkerhetsfunktionerna har också förbättrats. Moderna bord inkluderar optiska barriärer som stoppar spännbaren om händer eller föremål upptäcks under den. Dessa system minskar risken för skador och gör att operatörer kan arbeta snabbare utan att säkerheten försämras. Ändå inaktiverar eller kringgår vissa verkstäder dessa funktioner för att spara några sekunder per cykel – vilket missar poängen att säkerhet och produktivitet inte är motpoler, utan stärker varandra.
Där optimeringen når sina gränser
Att trycka en skärborrd till maximal utnyttjning är inte alltid det rätta målet. Vissa jobb är helt enkelt inte lämpliga för automatiserad skärning. Små serier, ovanliga typer av tyg eller starkt anpassade beställningar kan ofta hanteras bättre manuellt. Inställningstiden för att programmera ett komplext skärnmönster kan överstiga den tid som sparas genom automatisering.
Materialens egenskaper ställer också gränser. Ultraljudsskärning fungerar väl på syntetiska tyg som PVC och polyester, men naturliga fibrer eller starkt belagda material kan inte försegla korrekt. maskinens skärntjocklek ligger vanligtvis mellan 0,1 och 2 millimeter, vilket täcker de flesta rullgardinstygen men utesluter tyngre industriella textilier. .
Bordets fysiska dimensioner spelar också roll. En maskin med en skärnyta på 3,2 gånger 6 meter kan inte hantera paneler som är större än detta utan ompositionering, vilket introducerar justeringsutmaningar. för tillverkare som producerar extra breda markiser eller stora skärmmarkiser kan skär bordets kapacitet bli en flaskhals oavsett hur väl det är optimerat.
Praktiska steg för bättre utnyttjande
Vägen till bättre utnyttjande av skär bordet börjar med en granskning. Spåra vad maskinen faktiskt gör under en vecka. Notera vilka verktyg som används, vilka programfunktioner som används och var operatörerna spenderar sin tid. Glappet blir uppenbart.
Utbildning är nästa steg. Många skär bord levereras med omfattande programfunktioner som aldrig utforskas eftersom ingen tagit tiden att lära sig dem. En dag med fokuserad utbildning i nestningsoptimering eller streckkodsintegration kan ge avkastning som långt överstiger utbildningskostnaden.
Slutligen bör skär bordet behandlas som en del av ett system, inte som en isolerad maskin. Anslut det till orderhanteringssystemet. Använd de data det genererar för att stödja inköps- och lagerbeslut. Bordet kan göra mer än att skära tyg – det kan även leverera insikter om materialanvändning, produktionsflaskhalsar och kvalitetstrender.
Ridong tillverkar en rad ultraljudsskär bord som är utformade för rullgardins- och solskyddsnäringen, med konfigurationer som stödjer olika produktionsnivåer och materialtyper. Deras utrustning betonar precision, pålitlighet och integration med befintliga produktionsarbetsflöden, vilket speglar en tillverkningsfilosofi som bygger på praktiska behov på verkstadsplanet .


