
 EN
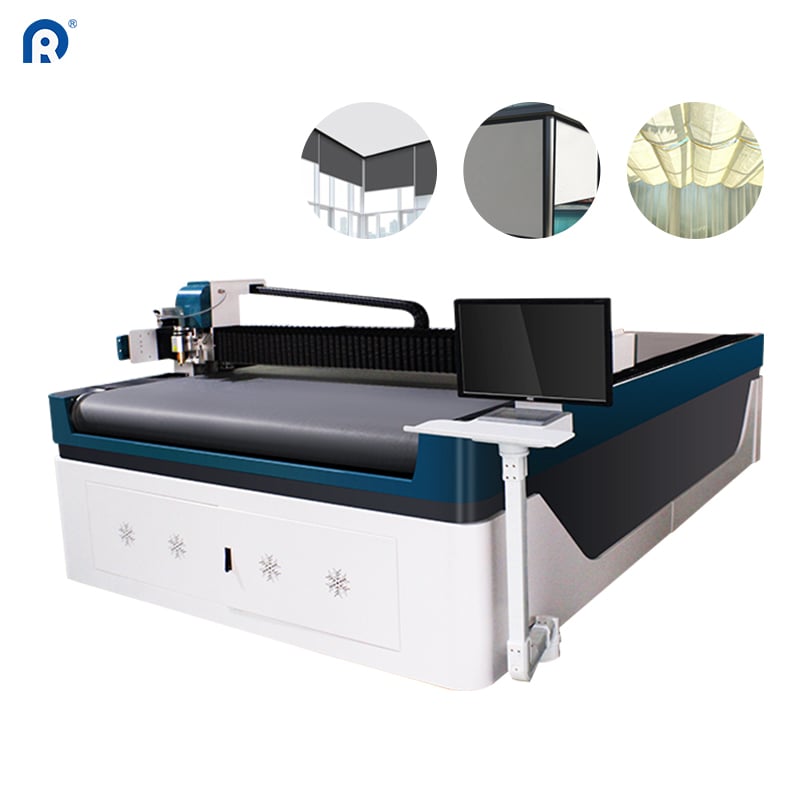
Il tavolo da taglio che viene utilizzato in modo improprio
Ogni fabbrica di tende avvolgibili possiede almeno un tavolo da taglio. Alcune ne hanno diversi. Percorrendo il reparto produttivo, li si vede utilizzati per sostenere rotoli di tessuto, come spazi di lavoro improvvisati o accumulare polvere negli angoli. L’ironia sta nel fatto che queste macchine rappresentano un investimento significativo di capitale, eppure molte aziende le impiegano a una frazione del loro potenziale.
Un tavolo da taglio non è semplicemente una superficie piana dotata di una lama. I moderni tavoli da taglio a ultrasuoni integrano controllo CNC, sistemi di posizionamento di precisione e più testine utensili per eseguire tagli diritti, ma anche forme complesse. la tecnologia ha compiuto notevoli progressi nell’ultimo decennio, ma le pratiche operative sul campo non sempre sono progredite alla stessa velocità.
Un produttore del Midwest statunitense ha scoperto questo problema durante un’analisi dell’utilizzo del proprio reparto taglio. Il loro tavolo da taglio a ultrasuoni, in grado di lavorare pannelli fino a 3,2 per 6 metri, operava a meno del 40% della sua capacità durante i turni standard la macchina non era guasta. Gli operatori semplicemente non erano stati formati su metà delle sue funzionalità.
Capire cosa può effettivamente fare la macchina
Il divario tra le funzionalità offerte da un tagliatore a nastro e quelle effettivamente utilizzate dagli operatori è spesso più ampio del previsto. Prendiamo ad esempio il taglio ultrasonico: questa tecnologia utilizza vibrazioni ad alta frequenza per creare bordi puliti e sigillati in un’unica passata. Ciò significa assenza di sfilacciamento, nessuna operazione secondaria di sigillatura del bordo e nessuna fibra residua da rimuovere successivamente. Per i tessuti per tende avvolgibili, questo è particolarmente vantaggioso, poiché il bordo tagliato diventa direttamente il bordo finito.
Oltre alle lame ultrasoniche, i moderni tagliatori supportano diversi tipi di utensili: coltelli a pizza per tagli diritti, coltelli a schiacciamento per materiali pesanti e lame rotanti per motivi complessi. ogni utensile serve uno scopo specifico e la sostituzione tra un utensile e l’altro richiede minuti, non ore. Tuttavia, molte aziende utilizzano di default un singolo utensile per ogni lavoro, perdendo così efficienza e qualità.
Anche il lato software è altrettanto importante. Gli algoritmi di ottimizzazione del nesting possono ridurre gli sprechi di materiale organizzando i pattern di taglio per massimizzare l'utilizzo del tessuto . Un tavolo con un buon supporto software può memorizzare i dati relativi al tessuto, tenere traccia dei pezzi residui e suggerire le sequenze di taglio ottimali . Queste funzionalità non sono optional: costituiscono il fulcro della proposta di valore di un moderno tavolo da taglio.
Il vero costo della sottoutilizzazione
La sottoutilizzazione si manifesta in aree facilmente trascurabili. Lo spreco di materiale è quello più evidente. Quando il software di nesting di un tavolo da taglio non viene utilizzato, gli operatori ricorrono a un layout manuale, che di norma genera una quantità maggiore di scarti. Un'azienda che produce 500 tende avvolgibili alla settimana potrebbe sprecare dal 5% all'8% in più di tessuto semplicemente perché non sfrutta gli strumenti di ottimizzazione già integrati nella sua macchina.
Il costo del lavoro è il meno evidente. Un tagliatore che funziona a capacità parziale richiede comunque un operatore dedicato. Se tale operatore passa metà del proprio tempo in attesa della macchina o nel posizionamento manuale dei materiali, il costo del lavoro per ogni taglio aumenta. La macchina potrebbe produrre un output accettabile, ma la struttura dei costi è inefficiente.
| Fattore di utilizzo | Officina tipica A (utilizzo base) | Officina tipica B (utilizzo ottimizzato) |
|---|---|---|
| Tasso di Spreco di Materiale | 10–12% | 5–7% |
| Tagli per turno dell’operatore | 80–100 | 140–180 |
| Tempo di cambio utensile | 20–30 minuti | 5–10 minuti |
| Funzionalità software utilizzate | 20–30% | 70–80% |
Il contrasto tra utilizzo base e utilizzo ottimizzato non è teorico. Questi numeri derivano dal confronto tra officine dotate di attrezzature simili ma con approcci operativi diversi. Il divario negli scarti di materiale da solo può tradursi in migliaia di dollari all’anno risparmiati sui costi del tessuto.
Un caso proveniente da un esportatore turco di tende avvolgibili
Un produttore di Istanbul utilizzava da tre anni il proprio tagliatore a ultrasuoni con un successo ragionevole. La macchina tagliava con precisione, i bordi si sigillavano bene e la produzione riusciva a tenere il passo con gli ordini. Tuttavia, quando l’azienda ha ampliato la propria offerta includendo tende avvolgibili su misura per il mercato europeo, ha incontrato un ostacolo. Ogni ordine richiedeva dimensioni diverse e il loro approccio manuale alla programmazione non riusciva a gestire tale varietà.
Hanno chiamato un consulente che ha trascorso una settimana in fabbrica. Il suggerimento era semplice: iniziare a utilizzare le funzionalità di scansione codici a barre e inserimento ordini già disponibili sulla macchina. invece di inserire manualmente le dimensioni per ogni ordine, gli operatori potevano scansionare un codice a barre e lasciare che il sistema recuperasse i parametri di taglio dal database.
Il passaggio è stato completato in due giorni. Entro una settimana, la capacità di taglio è aumentata di circa il 40% senza l’aggiunta di alcuna nuova attrezzatura. La macchina era già in grado di farlo fin dall’inizio: semplicemente non si erano mai sfruttate tali funzionalità.
Norme di settore e parametri di prestazione
Il settore delle attrezzature per la copertura delle finestre ha registrato un costante miglioramento tecnologico, ma l’adozione di funzionalità avanzate varia notevolmente. Gli osservatori di settore rilevano che il mercato globale delle macchine per il taglio di tessuti è previsto crescere a un tasso annuo composto di circa il 5,5% fino al 2031. Tale crescita è alimentata in parte dalla domanda di sostituzione e in parte dall’aggiornamento da parte dei produttori verso sistemi più performanti.
Ciò che costituisce lo «stato dell’arte» è mutato. Un tavolo da taglio con controllo CNC, più testine utensili e software integrato è ormai considerato standard per le operazioni produttive di medie e grandi dimensioni. I tavoli che cinque anni fa rappresentavano l’ultima frontiera sono oggi attrezzature di base. La domanda è se le aziende stiano effettivamente sfruttando appieno il valore di quanto già possiedono.
Anche le caratteristiche di sicurezza sono migliorate. I tavoli moderni includono barriere ottiche che arrestano la barra di serraggio se vengono rilevate mani o oggetti al di sotto. Questi sistemi riducono il rischio di infortuni e consentono agli operatori di lavorare più velocemente senza compromettere la sicurezza. Tuttavia, alcuni laboratori disattivano o aggirano queste funzioni per risparmiare pochi secondi per ciclo, dimenticando che sicurezza e produttività non sono elementi in contrapposizione: si rinforzano a vicenda.
Dove l’ottimizzazione raggiunge i suoi limiti
Spingere un tavolo da taglio al massimo della sua utilizzazione non è sempre l’obiettivo corretto. Alcuni lavori semplicemente non sono adatti al taglio automatizzato. Quantità ridotte, tipi insoliti di tessuto o ordini fortemente personalizzati possono essere gestiti meglio manualmente. Il tempo necessario per programmare un modello di taglio complesso potrebbe superare il tempo risparmiato grazie all’automazione.
Anche le caratteristiche del materiale impongono dei limiti. Il taglio ultrasonico funziona bene su tessuti sintetici come PVC e poliestere, ma le fibre naturali o i materiali fortemente rivestiti potrebbero non sigillarsi correttamente l’intervallo di spessore di taglio della macchina varia tipicamente tra 0,1 e 2 millimetri, coprendo così la maggior parte dei tessuti per tende avvolgibili, ma escludendo i tessuti industriali più pesanti. .
Anche le dimensioni fisiche del tavolo sono rilevanti. Una macchina con un’area di taglio di 3,2 × 6 metri non può gestire pannelli di dimensioni superiori senza riposizionamento, il che introduce difficoltà di allineamento. per i produttori di tende da sole extra-large o schermature di grande formato, la capacità del tavolo di taglio può diventare un collo di bottiglia, indipendentemente dall’ottimizzazione effettuata.
Passi pratici per un migliore utilizzo
Il percorso verso un utilizzo più efficiente del tavolo di taglio inizia con un audit. Registrare le effettive attività svolte dalla macchina nell’arco di una settimana: quali utensili vengono impiegati, quali funzionalità del software vengono utilizzate e dove gli operatori impiegano il proprio tempo. Le lacune emergeranno chiaramente.
La formazione è il passo successivo. Molti tagliatori automatici sono dotati di funzionalità software avanzate che spesso non vengono mai esplorate, perché nessuno ha dedicato del tempo per impararle. Una giornata di formazione mirata sull’ottimizzazione del nesting o sull’integrazione dei codici a barre può generare ritorni molto superiori al costo della formazione stessa.
Infine, considerare il tagliatore automatico come parte di un sistema integrato, non come una macchina isolata. Collegarlo al sistema di gestione ordini. Utilizzare i dati che genera per supportare le decisioni relative agli acquisti e alla gestione dell’inventario. Il tagliatore non si limita a tagliare tessuti: può fornire informazioni strategiche sull’utilizzo dei materiali, sui colli di bottiglia produttivi e sulle tendenze qualitative.
Ridong produce una gamma di tagliatori ultrasonici progettati specificamente per il settore delle tende avvolgibili e della schermatura solare, con configurazioni adatte a diverse scale produttive e tipologie di materiale. Le loro apparecchiature privilegiano precisione, affidabilità e integrazione con i flussi di lavoro produttivi esistenti, riflettendo una filosofia manifatturiera orientata alle effettive esigenze operative del reparto produzione. .
Sommario
- Il tavolo da taglio che viene utilizzato in modo improprio
- Capire cosa può effettivamente fare la macchina
- Il vero costo della sottoutilizzazione
- Un caso proveniente da un esportatore turco di tende avvolgibili
- Norme di settore e parametri di prestazione
- Dove l’ottimizzazione raggiunge i suoi limiti
- Passi pratici per un migliore utilizzo


