
 EN
سقف القابلية للتوسع الذي لا يتحدث عنه أحد
يبدو توسيع عملية تصنيع الستائر بسيطًا على الورق—فقط اشترِ آلات أكثر، ووظِّف عددًا أكبر من العمال، وأخرج كمية أكبر من المنتجات من الباب. أما في الواقع، فإن محطة القص غالبًا ما تصبح عنق الزجاجة الذي يُخنُق النمو قبل أن يبدأ فعليًّا. فقد تتمكن ورشة متوسطة الحجم من معالجة ٢٠٠ لوحة يوميًّا باستخدام طاولتي قص يدويتين وأربعة عمال. ولكن عند محاولة رفع هذا العدد إلى ٤٠٠ لوحة، تتحول منطقة القص فجأةً إلى فوضى—تراكيب غير مُرَكَّبة بدقة، وقياسات غير متسقة، وتراكم هدر الأقمشة، وارتفاع معدلات إعادة العمل إلى ما يتجاوز المستويات المقبولة.
بلغت قيمة سوق التغطيات النافذية العالمية حوالي 14.4 مليار دولار أمريكي في عام 2024، ومن المتوقع أن تصل إلى 22.7 مليار دولار أمريكي بحلول عام 2033، بمعدل نمو سنوي يبلغ نحو 5.2%. ولا يتوزَّع هذا النمو بالتساوي عبر سلسلة التوريد. فالمحلات التي لا تستطيع توسيع عمليات قص الستائر بكفاءة ستُشاهد هذه الفرصة تمرُّ أمامها مباشرةً لتذهب إلى المنافسين الذين توصَّلوا إلى الحلول الرياضية المثلى لإنتاج الستائر.
ما المقصود فعليًّا بالقابلية للتوسُّع على أرضية القص
القابلية للتوسُّع في قص الستائر الصناعية ليست مجرَّد مسألة معالجة كمٍّ أكبر من الأقمشة في الساعة. فهذه صيغة مبسَّطة جدًّا يروِّج لها مسوِّقو المعدات. أما القابلية الحقيقية للتوسُّع فهي تعني القدرة على التعامل مع مجموعة متنوعة دون التضحية بالسرعة، وعلى استيعاب الزيادات المفاجئة في الحجم دون مضاعفة عدد العاملين، والحفاظ على الاستمرارية في الجودة سواء كان الطلب يشمل خمسين لوحة متطابقة أو خمسمائة لوحة مخصصة بأحجام مختلفة.
يتوسّع نظام القطع المصمم بشكلٍ سليم عبر ثلاثة أبعاد: حجم الإنتاج، وتنوّع المواد، وتعقيد الطلبات. البُعد الأول واضحٌ بذاته—أي زيادة عدد الألواح في كل وردية. أما البُعد الثاني فيكتسب أهميةً عندما تتعامل الورشة مع طيفٍ واسعٍ من الأقمشة، بدءًا من الأقمشة الخفيفة شبه الشفافة وانتهاءً بالأقمشة الثقيلة المانعة للضوء، وكل نوعٍ منها يتطلّب معايير قطع مختلفة. ويظهر البُعد الثالث عندما تنتقل الطلبات من التشغيلات الضخمة المتجانسة الحجم إلى أعمال مخصصة ذات تنوع عالٍ وكميات منخفضة، وهي الوجهة التي يتجه إليها السوق بصورة متزايدة.
التكلفة الخفية لعملية القطع اليدوي عند التوسّع
للقطع اليدوي مكانٌ محجوزٌ له في هذه الصناعة، ولا جدال في ذلك. ففي حالة التشغيلات الصغيرة المخصصة أو نماذج التصنيع الأولي، يستطيع قاطعٌ ماهرٌ يستخدم سكينًا مستقيمةً وطاولةً عالية الجودة أن يحقّق نتائج ممتازة. لكن التوسّع يغيّر المعادلة الحسابية برمتها.
فكّر فيما يحدث عندما توسّع ورشة العمل من محطتي قص إلى ست محطات دون تغيير العملية الأساسية. فتكاليف العمالة لا تتضاعف فقط، بل تتراكم. ويستغرق تدريب القُصّاصين الجدد وقتًا طويلاً، وتتفاوت جودة الأداء بشكلٍ كبير بين العاملين ذوي الخبرة والجدد. كما يتزايد هدر المواد الناتج عن أخطاء القياس تدريجيًّا في كل محطة. وأظهرت دراسة أجرتها الرابطة الدولية لآلات النسيج أن أنظمة القص الآلي يمكنها تحقيق دقة تكرار النمط بنسبة ٩٨٪ عبر دورات إنتاج متعددة، مقارنةً باستمرار أقل بكثير عند استخدام الطرق اليدوية. .
هذه هي الحقيقة التي يُغفل عنها غالبًا: فالقص اليدوي لا يتوسّع بشكلٍ خطي. فمضاعفة الإنتاج لا تُبقي معدل الأخطاء ثابتًا، بل يؤدي إلى ازدياده. فكلما زاد عدد عمليات القص، زادت فرص وقوع الأخطاء، وزاد هدر القماش بسبب أخطاء القياس، وزادت الحاجة إلى إعادة المعالجة التي تأكل من الهوامش الضئيلة أصلاً.
حالة واقعية من الميدان: إعادة تأهيل مصنع الجنوب الكيميائي
خلال مشروع تجديد في مصنع كيميائي جنوب الصين، واجهت ورشة صيانة الستائر الداخلية في المنشأة تحديًّا غير معتاد. وكان المصنع يعمل عبر عدة مبانٍ ذات أبعاد نوافذ غير قياسية—فلا شيء كان متطابقًا من جناحٍ إلى آخر. وكانت الورشة تُنتج ستائر بديلة على دفعات تتراوح بين ثلاثين واربعين لوحة، وكل لوحة لها مواصفات ارتفاع وعرض فريدة.
كانت الترتيبات الحالية تستخدم طاولة قص يدوية مع سكين مستقيمة. وكان بإمكان عامل واحد قص نحو خمسة عشر لوحة في كل وردية، وكانت نسبة الأخطاء تبلغ حوالي ٨٪—أي أنَّ واحدة من أصل اثنتي عشرة لوحة تقريبًا كانت بحاجة إلى إعادة القص. وقد لم يبدو هذا الأمر كارثيًّا في البداية، لكنه أصبح كذلك عند ضرب هذه النسبة في عدد النوافذ بالمصنع التي تجاوزت ٢٠٠ نافذة والمستبدلة وفق جدول دوري.
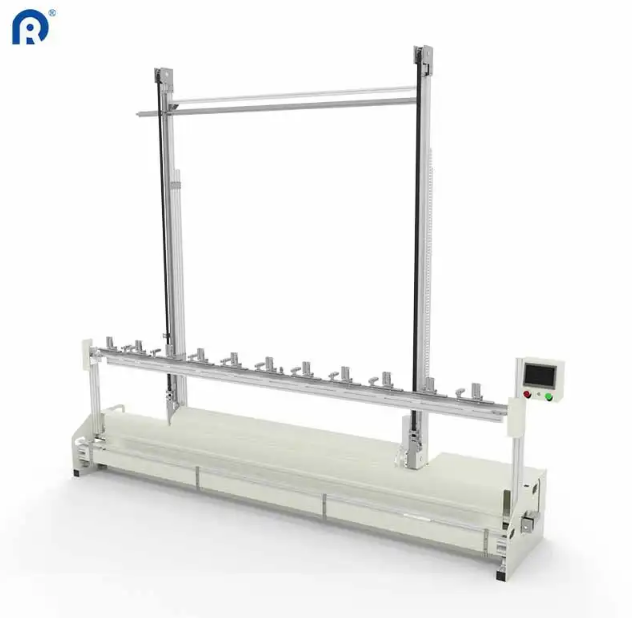
استبدلت الفريق آلة قطع رأسية آلية مزودة بإعدادات ارتفاع قابلة للبرمجة. وقام المشغل ببساطة بإدخال الأبعاد المطلوبة لكل دفعة، فتولّت الآلة باقي العملية تلقائيًا. وارتفعت الإنتاجية إلى خمسة وأربعين لوحة في كل وردية مع الحفاظ على نفس عدد العاملين، بينما انخفض معدل الأخطاء إلى أقل من ١٪. وبذلك نجح المصنع في تقليص قائمة الانتظار لاستبدال الستائر من ستة أسابيع إلى عشرة أيام، دون الحاجة إلى إضافة أي شخص جديد إلى فريق الصيانة. .
خيارات التكنولوجيا التي تُمكّن النمو الحقيقي
ليست كل تقنيات القطع ملائمةً بنفس القدر لتحقيق القابلية للتوسّع. بل إن الاختيار يكتسب أهمية أكبر مما يدركه معظم ملاك الورش.
الأنظمة القائمة على الشفرات تظلّ الخيار الأمثل لإنتاج الكميات الكبيرة. فهي تتعامل بكفاءة مع المواد السميكة مثل الستائر المعتمة، وتحافظ على تكاليف التشغيل عند مستوى منخفض خلال دورات الإنتاج الطويلة. أما المقابل لهذا: فإن الشفرات تفقد حِدّتها تدريجيًّا مع مرور الوقت وتتطلب استبدالها، كما أنها لا تُغلق حواف الأقمشة، ما يستلزم خطوات إنهاء منفصلة للمواد التي تتآكل أطرافها.
لآلات القطع بالليزر , وخصوصًا أنظمة ثاني أكسيد الكربون، تتفوق في قص الأقمشة الحساسة مثل الحرير أو الدانتيل. وتشير أبحاث نشرتها مجلة أبحاث المنسوجات (2023) إلى أن قص الليزر يمكن أن يقلل التفتت الطرفي بنسبة تقارب ٨٥٪ مقارنةً بالسكاكين التقليدية وتصل دقة التحمل إلى نحو ٠٫١ مم، وهي مسألة بالغة الأهمية لمطابقة النقوش في المنتجات الفاخرة لكن أنظمة الليزر تتطلب تكاليف أولية أعلى وتستلزم صيانة أكثر.
القطع بالموجات فوق الصوتية يُحدث اهتزازًا بترددات عالية لقص المواد الاصطناعية وختمها في الوقت نفسه وهذا يلغي الحاجة إلى عمليات التشطيب بعد القص بالنسبة للكثير من الخلطات الاصطناعية، لكن هذه التكنولوجيا لا تؤدي أداءً جيدًا على الألياف الطبيعية أو على الطبقات السميكة جدًّا.
الأنظمة الخاضعة للتحكم الرقمي بالحاسوب (CNC) توفر التكرار المطلوب لتحقيق التوسع. فآلات قص الستائر الرقمية المُبرمَجة حديثةً تحافظ على الدقة ضمن نطاق يبلغ نحو ٠٫٥ مم خلال نوبات إنتاج مدتها ثماني ساعات، ويمكنها معالجة نحو ١٢٠ مترًا من القماش في الساعة — أي ما يعادل ثلاثة أضعاف سرعة الطرق اليدوية .
الاقتصاديات المرتبطة بالتوسُّع
تتوقف حالة الاستثمار في معدات القطع القابلة للتوسّع على عدد قليل من الأرقام الأساسية التي ينبغي على المصنّعين حسابها قبل توقيع أي أوامر شراء.
| عوامل التكلفة | القطع اليدوي (لكل ١٠٠٠ لوحة) | القطع الآلي باستخدام الحاسب الرقمي (CNC) (لكل ١٠٠٠ لوحة) |
|---|---|---|
| العمالة المباشرة | ٤٠–٥٠ ساعة عمل للمُشغل | ٨–١٢ ساعة عمل للمُشغل |
| الفقد في القماش | ٨–١٢٪ من المواد | ٣–٥٪ من المواد |
| معدل إعادة التصنيع | ٦–١٠٪ من اللوحات | ١–٢٪ من اللوحات |
| عبء التدريب | مرتفعة (مستمرة) | منخفض (لمرة واحدة) |
يمكن أن يؤدي عملية قص يدوية غير مُحسَّنة إلى هدر ١٥–٢٠٪ من القماش لكل طبقة، في حين تحقق أنظمة التحكم العددي الحاسوبي الآلية المُحسَّنة مع تخطيط علامات مُثلى معدلات هدر أقل من ١٠٪ بشكل منتظم. ويغطي هذا الفارق وحده — أي ما بين ٥ إلى ١٠ نقاط مئوية في توفير المواد — غالبًا تكلفة استثمار المعدات خلال سنتين إلى ثلاث سنوات للمؤسسات التي تعمل على نطاق متوسط.
الانتقال دون تعطيل الإنتاج
التحول من القص اليدوي إلى القص الآلي ليس عملية بسيطة تُفعَّل فجأة. بل يتطلب هذا الانتقال تخطيطًا دقيقًا، وتتبع أذكى المؤسسات نهج التدرج فيه بدلًا من الاعتماد الكامل عليه دفعة واحدة.
ابدأ بالوحدات الأعلى حجمًا والأكثر تكرارًا (SKUs). فهي الأسهل برمجيًّا وتُحقِّق أسرع عائد على الاستثمار (ROI). ودع المحطات اليدوية تتعامل مع الطلبات المخصصة غير المعتادة، بينما يكتسب النظام الآلي سجلًّا حافلًا في تنفيذ المهام الأساسية والرائجة. وبمجرد أن يكتسب المشغلون ثقة كافية، ويُثبت الجهاز موثوقيته، يمكنك تحويل نسبة أكبر من الإنتاج إليه.
العنصر الآخر الذي يُهمَل غالبًا: البيانات. فتولِّد الأنظمة الآلية بيانات إنتاجٍ لا يمكن للمحطات اليدوية توليدها أبدًا—مثل أوقات القطع، واستهلاك المواد، وسجلات الأخطاء. وتُشكِّل هذه البيانات الأساس لعملية التحسين المستمر. أما الورش التي تنظر إلى ماكينة القطع على أنها مصدر بيانات بدلًا من كونها أداة فقط، فهي تحقِّق مكاسب في القابلية للتوسُّع تفوق بكثير الزيادة الأولية في الإنتاجية.
تُصنِّع شركة ريدونغ معدات قطع الستائر منذ عام 2007، مع تركيبات في أكثر من ١٠٠ دولة. وتوفر خبرتها المكتسبة عبر بيئات مصانع متنوعة—من الورش الصغيرة إلى مرافق الإنتاج الكبيرة—منظورًا عمليًّا حول ما ينجح عند توسيع عمليات قطع الستائر.
جدول المحتويات
- سقف القابلية للتوسع الذي لا يتحدث عنه أحد
- ما المقصود فعليًّا بالقابلية للتوسُّع على أرضية القص
- التكلفة الخفية لعملية القطع اليدوي عند التوسّع
- حالة واقعية من الميدان: إعادة تأهيل مصنع الجنوب الكيميائي
- خيارات التكنولوجيا التي تُمكّن النمو الحقيقي
- الاقتصاديات المرتبطة بالتوسُّع
- الانتقال دون تعطيل الإنتاج




