
 EN
Το «οροφή» κλιμάκωσης που κανείς δεν συζητά
Η διεύρυνση μιας επιχείρησης παραγωγής κουρτινών φαίνεται απλή στο χαρτί—αγοράζετε περισσότερες μηχανές, προσλαμβάνετε περισσότερο προσωπικό και αυξάνετε την παραγωγή. Στην πράξη, όμως, ο χώρος κοπής συχνά μετατρέπεται σε στενωπό που σταματά την ανάπτυξη πριν ακόμη προλάβει να ξεκινήσει. Ένα μεσαίου μεγέθους εργαστήριο μπορεί να διαχειρίζεται 200 πανέλ την ημέρα με δύο χειροκίνητα τραπέζια κοπής και τέσσερις εργαζόμενους. Αν προσπαθήσετε να φτάσετε τα 400 πανέλ, ο χώρος κοπής μετατρέπεται αιφνιδίως σε χάος—αντικείμενα σε μη σωστά στοιβαγμένες στοίβες, ανακριβή μετρήματα, απόβλητα υφάσματος που συσσωρεύονται και ποσοστά επανεργασίας που υπερβαίνουν τα αποδεκτά επίπεδα.
Η παγκόσμια αγορά καλυμμάτων παραθύρων είχε αξία περίπου 14,4 δισεκατομμυρίων δολαρίων το 2024 και προβλέπεται να φτάσει τα 22,7 δισεκατομμύρια δολάρια μέχρι το 2033, με ετήσια ανάπτυξη περίπου 5,2%. Αυτή η ανάπτυξη δεν κατανέμεται ομοιόμορφα σε όλη την αλυσίδα εφοδιασμού. Τα εργαστήρια που δεν μπορούν να διευρύνουν αποτελεσματικά τις εργασίες κοπής τους θα δουν αυτή την ευκαιρία να περνάει από μπροστά τους και να καταλήγει σε ανταγωνιστές που έχουν ήδη λύσει τα μαθηματικά της παραγωγής.
Τι σημαίνει πραγματικά η κλιμάκωση στον χώρο κοπής
Η κλιμάκωση στο κόψιμο βιομηχανικών κουρτινών δεν αφορά απλώς την επεξεργασία μεγαλύτερης ποσότητας υφάσματος ανά ώρα. Αυτή είναι η υπεραπλουστευμένη έκδοση που οι πωλητές εξοπλισμού αγαπούν να προβάλλουν. Η πραγματική κλιμάκωση σημαίνει την ικανότητα να χειρίζεται ποικιλία χωρίς θυσία ταχύτητας, να απορροφά αιφνίδιες αυξήσεις του όγκου παραγωγής χωρίς να διπλασιάζεται ο αριθμός των εργαζομένων και να διατηρεί ομοιόμορφη Ποιότητα είτε η παραγγελία αφορά πενήντα ταυτόσημες κουρτίνες είτε πεντακόσιες προσαρμοστικές κατά μέγεθος.
Ένα σωστά σχεδιασμένο σύστημα κοπής κλιμακώνεται σε τρεις διαστάσεις: όγκο παραγωγής, ποικιλομορφία υλικών και πολυπλοκότητα παραγγελιών. Η πρώτη διάσταση είναι προφανής — περισσότερες κουρτίνες ανά βάρδια. Η δεύτερη έχει σημασία όταν ένα εργαστήριο αναλαμβάνει όλα τα είδη υφασμάτων, από ελαφριά διαφανή ως βαριά υφάσματα για απόκρυψη φωτός, καθένα από τα οποία απαιτεί διαφορετικές παραμέτρους κοπής. Η τρίτη διάσταση ενεργοποιείται όταν οι παραγγελίες μετατοπίζονται από μαζικές παραγωγές ταυτόσημων μεγεθών σε προσαρμοστικές, χαμηλού όγκου παραγγελίες με υψηλή ποικιλομορφία, η οποία είναι όλο και περισσότερο η κατεύθυνση προς την οποία κινείται η αγορά.
Οι κρυφές δαπάνες του χειροκίνητου κοψίματος σε μεγάλη κλίμακα
Η χειροκίνητη κοπή έχει τη θέση της στη βιομηχανία, χωρίς καμία αμφιβολία. Για μικρές παρτίδες εξατομικευμένων προϊόντων ή για πρωτότυπα, ένας εξειδικευμένος κοπτικός με μια ευθεία μαχαιρίδα και ένα καλό τραπέζι μπορεί να παράγει εξαιρετικά αποτελέσματα. Ωστόσο, η αύξηση της κλίμακας αλλάζει εντελώς τους υπολογισμούς.
Σκεφτείτε τι συμβαίνει όταν ένα εργαστήριο αυξάνει τον αριθμό των σταθμών κοπής από δύο σε έξι, χωρίς να αλλάξει την υποκείμενη διαδικασία. Το κόστος εργασίας δεν απλώς πολλαπλασιάζεται — αυξάνεται εκθετικά. Η εκπαίδευση νέων κοπτικών απαιτεί χρόνο, ενώ η ποιότητα διαφέρει σημαντικά μεταξύ εμπειροποιημένων εργαζομένων και νεοφερμένων. Οι απώλειες υλικού λόγω σφαλμάτων μέτρησης επιδεινώνονται σε κάθε σταθμό. Μια μελέτη της Διεθνούς Ένωσης Κειμένων Μηχανημάτων ανέφερε ότι τα αυτοματοποιημένα συστήματα κοπής μπορούν να επιτύχουν ακρίβεια επανάληψης προτύπων 98% σε πολλαπλούς κύκλους παραγωγής, σε σύγκριση με την πολύ χαμηλότερη συνέπεια που παρουσιάζουν οι χειροκίνητες μέθοδοι. .
Αυτή είναι η πραγματικότητα που συχνά παραβλέπεται: η χειροκίνητη κοπή δεν κλιμακώνεται γραμμικά. Διπλασιάζοντας την παραγωγή, ο ρυθμός σφαλμάτων δεν παραμένει σταθερός—αυξάνεται. Περισσότερες κοπές σημαίνουν περισσότερες ευκαιρίες για λάθη, περισσότερο ύφασμα που χάνεται λόγω εσφαλμένων μετρήσεων και περισσότερη επανεργασία που καταναλώνει περιθώρια που ήδη ήταν μικρά.
Μια πραγματική περίπτωση από το πεδίο: Η αναβάθμιση του χημικού εργοστασίου στο νότο
Κατά τη διάρκεια ενός έργου αναβάθμισης σε ένα χημικό εργοστάσιο στο νότιο τμήμα της Κίνας, το εσωτερικό εργαστήριο συντήρησης κουρτινών της εγκατάστασης αντιμετώπισε μια ασυνήθιστη πρόκληση. Το εργοστάσιο λειτουργούσε σε πολλά κτίρια με μη τυποποιημένες διαστάσεις παραθύρων—κανένα παράθυρο δεν ταίριαζε με κανένα άλλο από πτέρυγα σε πτέρυγα. Παρήγαγαν αντικαταστατικές κουρτίνες σε παρτίδες των τριάντα έως σαράντα πανέλ, καθένα από τα οποία είχε μοναδικές προδιαγραφές ύψους και πλάτους.
Η υφιστάμενη διάταξη χρησιμοποιούσε ένα χειροκίνητο τραπέζι κοπής με ευθεία λεπίδα. Ένας χειριστής μπορούσε να κόβει περίπου δεκαπέντε πλάκες ανά βάρδια, ενώ ο ρυθμός σφαλμάτων ήταν περίπου 8% — δηλαδή περίπου μία στις δώδεκα πλάκες χρειαζόταν επανακοπή. Αυτό δεν φαινόταν καταστροφικό μέχρι που το πολλαπλασιάσατε σε όλα τα πάνω από 200 παράθυρα του εργοστασίου που απαιτούσαν αντικατάσταση σε συνεχή βάση.
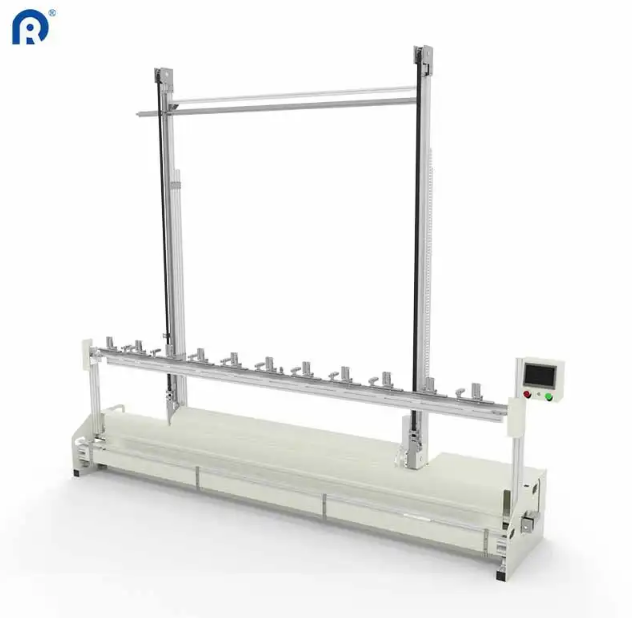
Η ομάδα αντικατέστησε τη διάταξη με μια αυτοματοποιημένη κάθετη μηχανή κοπής με προγραμματιζόμενες ρυθμίσεις ύψους. Ο χειριστής απλώς εισήγαγε τις διαστάσεις για κάθε παρτίδα και η μηχανή ανέλαβε το υπόλοιπο. Η παραγωγή αυξήθηκε σε σαράντα πέντε πλάκες ανά βάρδια με τον ίδιο αριθμό προσωπικού, ενώ ο ρυθμός σφαλμάτων μειώθηκε σε λιγότερο από 1%. Το εργοστάσιο μείωσε την καθυστέρηση αντικατάστασης των κουρτινών από έξι εβδομάδες σε δέκα ημέρες, χωρίς να προσλάβει ούτε ένα πρόσωπο στην ομάδα συντήρησης. .
Επιλογές Τεχνολογίας που Διευκολύνουν την Πραγματική Ανάπτυξη
Δεν όλες οι τεχνολογίες κοπής υποστηρίζουν την κλιμάκωση με τον ίδιο τρόπο. Η επιλογή έχει μεγαλύτερη σημασία από ό,τι πιστεύουν οι περισσότεροι ιδιοκτήτες εργαστηρίων.
Συστήματα με λεπίδες παραμένουν το βασικό εργαλείο για παραγωγή μεγάλων όγκων. Αντιμετωπίζουν αποτελεσματικά παχύ υλικό, όπως κουρτίνες απόκρυψης φωτός, και διατηρούν χαμηλά λειτουργικά κόστη σε μακροχρόνιες παραγωγικές διαδικασίες . Το αντάλλαγμα: οι λεπίδες χάνουν την ακονιστικότητά τους με τον καιρό και απαιτούν αντικατάσταση, ενώ δεν σφραγίζουν τις άκρες των υφασμάτων, πράγμα που σημαίνει ότι απαιτούνται ξεχωριστά βήματα τελικής επεξεργασίας για υλικά που φραγκάρουν.
Λασερ κοπέδες , ιδιαίτερα τα συστήματα CO2, εξειδικεύονται σε ευαίσθητα υφάσματα όπως το μετάξι ή το πλέγμα. Έρευνα από το Textile Research Journal (2023) δείχνει ότι η λειζερ-κοπή μπορεί να μειώσει το φράγκωμα των άκρων κατά περίπου 85% σε σύγκριση με τις συμβατικές λεπίδες . Η ακρίβεια της ανοχής φτάνει περίπου στα 0,1 mm, γεγονός που έχει σημασία για την ταίριαση μοτίβων σε προϊόντα υψηλής ποιότητας . Ωστόσο, τα συστήματα λέιζερ ενέχουν υψηλότερο αρχικό κόστος και απαιτούν περισσότερη συντήρηση.
Επεξεργασία με υπερηχογράφηση ταλαντώνεται με υψηλές συχνότητες για να κόβει και να σφραγίζει ταυτόχρονα συνθετικά υλικά . Αυτό εξαλείφει την ανάγκη για μετα-κοπή επεξεργασίας σε πολλά συνθετικά μείγματα, αλλά η τεχνολογία δεν επιδεικνύει την ίδια απόδοση σε φυσικές ίνες ή σε πολύ πυκνές στοίβες.
Συστήματα ελεγχόμενα από CNC παρέχουν την επαναληψιμότητα που απαιτεί η κλιμάκωση. Οι σύγχρονες αυτόματες μηχανές κοπής κουρτινών με CNC διατηρούν την ακρίβεια εντός περίπου 0,5 mm κατά τη διάρκεια παραγωγικών βάρδιων οκτώ ωρών και μπορούν να επεξεργάζονται περίπου 120 μέτρα υφάσματος ανά ώρα — δηλαδή περίπου τρεις φορές πιο γρήγορα από τις χειροκίνητες μεθόδους .
Η Οικονομική Πλευρά της Κλιμάκωσης
Η επενδυτική περίπτωση για εξοπλισμό κοπής με δυνατότητα κλιμάκωσης βασίζεται σε μερικούς κλειδιάριθμους, τους οποίους οι κατασκευαστές πρέπει να υπολογίσουν προτού υπογράψουν οποιαδήποτε παραγγελία αγοράς.
| Παράγοντας Κόστους | Χειροκίνητη Κοπή (ανά 1.000 πάνελ) | Αυτόματη Κοπή με CNC (ανά 1.000 πάνελ) |
|---|---|---|
| Άμεση Εργασία | 40–50 ώρες εργασίας χειριστή | 8–12 ώρες εργασίας χειριστή |
| Απώλειες Υφάσματος | 8–12% του υλικού | 3–5% του υλικού |
| Ποσοστό επανεργασίας | 6–10% των πάνελ | 1–2% των πανελ |
| Πρόσθετο χρόνος εκπαίδευσης | Υψηλό (συνεχές) | Χαμηλό (μια φορά) |
Μια κακώς βελτιστοποιημένη διαδικασία χειροκίνητης κοπής μπορεί να σπαταλά 15–20% του υφάσματος ανά στρώμα, ενώ ένα αυτοματοποιημένο σύστημα CNC με βελτιστοποιημένο σχεδιασμό μάρκερ επιτυγχάνει συνήθως ποσοστά απόρριψης κάτω του 10%. Αυτή η διαφορά μόνη της — 5 έως 10 ποσοστιαίες μονάδες εξοικονόμησης υλικού — καλύπτει συχνά την επένδυση στον εξοπλισμό εντός δύο έως τριών ετών για εργαστήρια που λειτουργούν σε μεσαία κλίμακα.
Πραγματοποιώντας τη μετάβαση χωρίς διακοπή της παραγωγής
Η μετάβαση από χειροκίνητη σε αυτοματοποιημένη κοπή δεν είναι μια διαδικασία «ανάβω-σβήνω». Η μετάβαση απαιτεί σχεδιασμό, και τα πιο έξυπνα εργαστήρια την εφαρμόζουν σταδιακά, αντί να προχωρούν σε πλήρη αυτοματοποίηση μεμιάς.
Ξεκινήστε με τα SKUs υψηλότερου όγκου και μεγαλύτερης επαναληψιμότητας. Αυτά είναι τα πιο εύκολα στον προγραμματισμό και παρέχουν την ταχύτερη απόδοση επένδυσης (ROI). Αφήστε τους χειροκίνητους σταθμούς να αντιμετωπίζουν τις μη τυποποιημένες, εξειδικευμένες παραγγελίες, ενώ το αυτοματοποιημένο σύστημα δημιουργεί ένα ιστορικό αξιοπιστίας στην εκτέλεση των βασικών εργασιών. Μόλις οι χειριστές αισθανθούν άνετα και η μηχανή αποδείξει την αξιοπιστία της, μεταφέρετε σταδιακά μεγαλύτερο μέρος του μίγματος στο αυτοματοποιημένο σύστημα.
Ένα άλλο σημαντικό στοιχείο που συχνά παραβλέπεται: τα δεδομένα. Τα αυτοματοποιημένα συστήματα παράγουν δεδομένα παραγωγής που οι χειροκίνητοι σταθμοί δεν μπορούν ποτέ να παράγουν — χρόνοι κοπής, κατανάλωση υλικού, αρχεία σφαλμάτων. Αυτά τα δεδομένα αποτελούν τη βάση για τη συνεχή βελτίωση. Οι εργαστηριακές μονάδες που αντιμετωπίζουν τη μηχανή κοπής ως πηγή δεδομένων και όχι απλώς ως εργαλείο, συνήθως καταγράφουν κέρδη επεκτασιμότητας που υπερβαίνουν κατά πολύ την αρχική αύξηση της παραγωγικότητας.
Η Ridong κατασκευάζει εξοπλισμό κοπής κουρτινών από το 2007, με εγκαταστάσεις σε περισσότερες από 100 χώρες η εμπειρία τους σε διαφορετικά περιβάλλοντα εργοστασίων — από μικρά εργαστήρια έως εγκαταστάσεις μεγάλης κλίμακας παραγωγής — προσφέρει μια πρακτική προοπτική για το τι λειτουργεί κατά την κλιμάκωση των εργασιών κοπής κουρτινών.
Περιεχόμενα
- Το «οροφή» κλιμάκωσης που κανείς δεν συζητά
- Τι σημαίνει πραγματικά η κλιμάκωση στον χώρο κοπής
- Οι κρυφές δαπάνες του χειροκίνητου κοψίματος σε μεγάλη κλίμακα
- Μια πραγματική περίπτωση από το πεδίο: Η αναβάθμιση του χημικού εργοστασίου στο νότο
- Επιλογές Τεχνολογίας που Διευκολύνουν την Πραγματική Ανάπτυξη
- Η Οικονομική Πλευρά της Κλιμάκωσης
- Πραγματοποιώντας τη μετάβαση χωρίς διακοπή της παραγωγής




