
 EN
Այն մասշտաբավորման սահմանափակումը, որի մասին ոչ ոք չի խոսում
Պատուհանի վերապատման արտադրության մասշտաբավորումը թերթի վրա կարող է թվալ պարզ՝ գնել ավելի շատ սարքավորումներ, վարձել ավելի շատ աշխատողներ, ավելի շատ արտադրանք դուրս բերել դռներից: Իրականում սակայն կտրման կայանը հաճախ դառնում է այն սահմանափակումը, որը սեղմում է աճը՝ նախքան այն իսկապես սկսվելը: Միջին չափի արհեստանոցը կարող է օրական մշակել 200 վերապատման մակերես՝ օգտագործելով երկու ձեռքով կատարվող կտրման սեղաններ և չորս օպերատոր: Եթե այդ թիվը բարձրացվի մինչև 400, ապա կտրման սենյակը հանկադարձվում է խաոսի՝ անհամապատասխան կույտեր, անհամատեղելի չափումներ, ավելցուկային մահուդի կույտեր և վերամշակման մակարդակի բարձրացում թույլատրելի սահմաններից վեր:
Աշխարհում պատուհանի վերապատման շուկայի արժեքը 2024 թվականին կազմել է մոտավորապես 14,4 միլիարդ դոլար, իսկ 2033 թվականին այն կարող է հասնել 22,7 միլիարդ դոլարի՝ տարեկան մոտավորապես 5,2 %-ով աճելով: Այդ աճը սակայն չի տարածվում հավասարաչափ ամբողջ մատակարարման շղթայով: Այն արհեստանոցները, որոնք չեն կարողանում արդյունավետ մասշտաբավորել իրենց կտրման գործողությունները, կտեսնեն, որ այդ հնարավորությունը անցնում է իրենց կողքով՝ այն մրցակիցների մոտ, որոնք արդեն լուծել են արտադրական հաշվարկները:
Ինչ է նշանակում «մասշտաբավորելիություն» իրականում կտրման սենյակում
Արդյունաբերական վարագայթների կտրման մեջ մասշտաբավորելիությունը չի սահմանափակվում մեկ ժամում մշակվող մեծ քանակությամբ մատյանի մշակմամբ: Սա պարզեցված տարբերակն է, որը սարքավորումների վաճառքի մասնագետները սիրում են ներկայացնել: Իրական մասշտաբավորելիությունը նշանակում է համակարգի կարողությունը համատեղել տարբերականություն առանց արագությունը կորցնելու, յուրացնել ծավալային վերելքները առանց աշխատակազմի թվաքանակը կրկնապատկելու և պահպանել կուալիտետի համակարգավորություն անկախ նրանից, թե պատվերը վերաբերում է հիսուն ինչպես միմյանց նման վարագայթների կամ հինգ հարյուր անհատականացված չափսերով վարագայթների:
Ճիշտ նախագծված կտրման համակարգը մասշտաբավորվում է երեք չափումներով՝ արտադրողականության ծավալով, նյութի բազմազանությամբ և պատվերների բարդությամբ: Առաջին չափումը ստորոգյալ է՝ մեկ շաբաթավարտում ավելի շատ վարագայթներ: Երկրորդ չափումը կարևոր է, երբ արտադրամասը մշակում է թեթև թավշե մատյաններից մինչև ծանր մուգ մատյաններ, որոնց յուրաքանչյուրի համար անհրաժեշտ են տարբեր կտրման պարամետրեր: Երրորդ չափումը ակտիվանում է, երբ պատվերները փոխարկվում են մեկ չափսի մեծ քանակությամբ արտադրությունից դեպի բարձր տարբերակային, փոքր ծավալով անհատականացված աշխատանքներ, որտեղ շուկան ավելի ու ավելի շատ է շարժվում:
Ձեռքով կտրման թաքնված ծախսերը մասշտաբավորման դեպքում
Ձեռքով կտրումը իր տեղն ունի արդյունաբերության մեջ, այս հարցում որևէ կասկած չկա: Փոքր սերիայի հատուկ աշխատանքների կամ նախատիպերի համար մեկ փորձառու կտրողը՝ ուղիղ դանակով և լավ սեղանով, կարող է ստանալ առաջատար արդյունքներ: Սակայն մասշտաբի փոփոխությունը ամբողջովին փոխում է հաշվարկները։
Դիտարկեք, թե ինչ է տեղի ունենում, երբ արտադրամասը երկու կտրման կետից աճում է վեց կտրման կետի՝ առանց հիմնական գործընթացը փոխելու: Աշխատավարձերը պարզապես չեն բազմապատկվում՝ դրանք բազմապատկվում են աստիճանաբար: Նոր կտրողների ուսուցումը ժամանակ է պահանջում, իսկ որակը շատ տարբերվում է փորձառու և նորեկ աշխատավորների միջև: Չափման սխալների պատճառով առաջացած նյութերի կորուստը բազմապատկվում է յուրաքանչյուր կտրման կետում: Միջազգային տեքստիլ սարքավորումների ասոցիացիայի հետազոտությունը ցույց է տվել, որ ավտոմատացված կտրման համակարգերը կարող են հասնել 98 % ճշգրտության նախատիպերի կրկնության մեջ բազմաթիվ արտադրական ցիկլերում, իսկ ձեռքով կտրման մեթոդների դեպքում համապատասխան համապատասխանությունը զգալիորեն ցածր է: .
Ահա իրականությունը, որը հաճախ անտեսվում է. ձեռքով կտրելը չի մասշտաբավորվում գծային կերպով: Երկապատկելով արտադրանքի ծավալը՝ սխալների մակարդակը չի մնում անփոփոխ՝ այն աճում է: Ավելի շատ կտրումներ նշանակում են ավելի շատ սխալների հնարավորություն, ավելի շատ մատյանի կորուստ չճիշտ չափումների պատճառով և ավելի շատ վերամշակում՝ որոնք նվազեցնում են այն շահույթը, որն այդպես էլ սահմանային էր։
Դեպք գործնականից. Հարավային Քիմիական Գործարանի վերակառուցումը
Չինաստանի հարավում գտնվող մի քիմիական գործարանի վերակառուցման նախագծի ընթացքում գործարանի ներքին վարագույրների սպասարկման արտադրամասը դիմացել է անսովոր մեկ մարտահրավերի: Գործարանը գործում էր մի քանի շենքերում՝ որոնց պատուհանների չափսերը ստանդարտացված չէին. մեկ թևից մյուսը որևէ մեկը չէր համընկնում: Նրանք արտադրում էին փոխարինման վարագույրներ երեսունից քառասուն վահանակի սերիաներով, որոնց յուրաքանչյուրը ուներ յուրահատուկ բարձրության և լայնության սահմանափակումներ։
Առկա համակարգը օգտագործում էր ձեռքով կտրման սեղան՝ ուղիղ դանակով։ Մեկ օպերատոր կարող էր կտրել մեկ շաբաթում մոտավորապես տասնհինգ սալիկ, իսկ սխալների մակարդակը կազմում էր մոտավորապես 8 %, այսինքն՝ մոտավորապես յուրաքանչյուր տասներկուերորդ սալիկը պետք է կրկին կտրվեր։ Սա չէր թվում աղետային, մինչև դա բազմապատկվեց գործարանի 200-ից ավելի պատուհանների վրա, որոնք պետք է փոխարինվեին շարունակական գրաֆիկով։
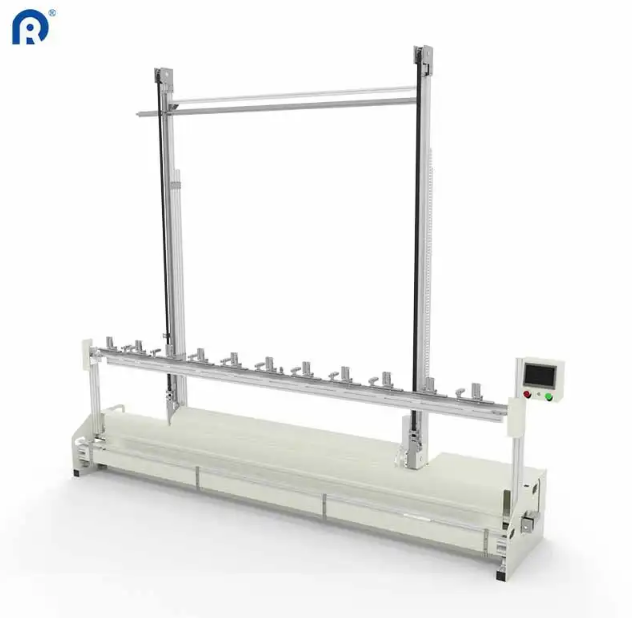
Խումբը փոխարինեց ձեռքով կտրման սարքը ավտոմատացված ուղղահայաց կտրման մեքենայով՝ ծրագրավորելի բարձրության կարգավորումներով։ Օպերատորը պարզապես մուտքագրում էր յուրաքանչյուր մասնակի չափսերը, իսկ մեքենան կատարում էր մնացած ամեն ինչը։ Արտադրանքը աճեց մինչև քառասունհինգ սալիկ մեկ շաբաթում՝ նույն աշխատակազմի դեպքում, իսկ սխալների մակարդակը նվազեց 1 %-ից ցածր։ Գործարանը վարագույրների փոխարինման հետամնացությունը նվազեցրեց վեց շաբաթից մինչև տաս օր՝ առանց սպասարկման թիմին մեկ այլ աշխատակից ավելացնելու։ .
Տեխնոլոգիական տարբերակներ, որոնք հնարավորություն են տալիս իրական աճի
Ոչ բոլոր կտրման տեխնոլոգիաներն են աջակցում մասշտաբավորմանը նույն աստիճանով։ Ընտրությունը շատ ավելի կարևոր է, քան շատ արտադրամասերի սեփականատերերը կարծում են։
Դանակավոր համակարգեր շարունակում են ծառայել որպես բարձր ծավալային արտադրության հիմնական միջոցներ։ Դրանք արդյունավետ են հաստ նյութերի՝ օրինակ՝ մութ վարագայթների մշակման ժամանակ և երկար արտադրական ցիկլերի ընթացքում պահպանում են ցածր շահագործման ծախսերը . Հատուցումը՝ սայրերը ժամանակի ընթացքում կորցնում են սրությունը և պահանջում են փոխարինում, իսկ նրանք չեն ապահովում մատյանի եզրերի կնքումը, ինչը նշանակում է, որ մատյանների համար, որոնք մաշվում են, անհրաժեշտ են առանձին վերջնական մշակման փուլեր։
Լազերային կորումարներ , հատկապես CO2 համակարգերը, հաջողությամբ են աշխատում նրբաթել նյութերի՝ օրինակ՝ մետաքսի կամ գործվածքի հետ։ «Textile Research Journal» ամսագրի (2023) հետազոտությունները ցույց են տալիս, որ լազերային կտրումը մոտավորապես 85%-ով նվազեցնում է եզրերի մաշվելը համեմատած սովորական սայրերի հետ . ճշգրտության թույլատրելի շեղումը հասնում է մոտավորապես 0,1 մմ-ի, ինչը կարևոր է բարձր որակի ապրանքների նախշերի համատեղման համար . Սակայն լազերային համակարգերը ունեն ավելի բարձր սկզբնական ծախսեր և պահանջում են ավելի շատ սպասարկում։
Անսանդղական կտրում բարձր հաճախականությամբ տատանվում է՝ միաժամանակ կտրելով և կնքելով սինթետիկ նյութերը . Սա վերացնում է կտրման հետևանքով առաջացող վերջնական մշակման անհրաժեշտությունը շատ սինթետիկ խառնուրդների համար, սակայն այս տեխնոլոգիան այնքան լավ չի աշխատում բնական մանրաթելերի կամ բավականին հաստ շերտավորված մատյանների հետ։
CNC կառավարվող համակարգեր ապահովել կրկնելիությունը, որը անհրաժեշտ է մասշտաբավորման համար: Ժամանակակից CNC վերականգնողային կտրող սարքերը ունեն ճշգրտություն մոտավորապես 0.5 մմ-ի սահմաններում ութժամյա արտադրական շիֆտերի ընթացքում և կարող են մեկ ժամում մշակել մոտավորապես 120 մետր գործվածք՝ մոտավորապես երեք անգամ ավելի արագ, քան ձեռքով կտրելը .
Մասշտաբավորման տնտեսագիտությունը
Մասշտաբավորվող կտրման սարքավորումների ներդրման դեպքում արտադրողները պետք է հաշվարկեն մի քանի հիմնարար ցուցանիշներ, նախքան ցանկացած գնման պայմանագրի ստորագրումը:
| Ծախսերի գործոն | Ձեռքով կտրում (1000 մասնակի համար) | Ավտոմատացված CNC կտրում (1000 մասնակի համար) |
|---|---|---|
| Ուղղակի աշխատավարձ | 40–50 օպերատորային ժամ | 8–12 օպերատորային ժամ |
| Կտորի թափոններ | նյութի 8–12% | նյութի 3–5% |
| Վերամշակման մակարդակ | պանելների 6–10%-ը | պանելների 1–2%-ը |
| Ուսուցման լրացուցիչ ծախսեր | Բարձր (շարունակական) | Ցածր (մեկ անգամյա) |
Վատ օպտիմիզացված ձեռքով կտրման գործընթացը յուրաքանչյուր շերտում կարող է ապախտահարել մատյանի 15–20%-ը, իսկ օպտիմիզացված մարկերի պլանավորմամբ ավտոմատացված CNC համակարգը սովորաբար ձեռք է բերում 10%-ից ցածր ապախտահարման ցուցանիշ՝ այդ տարբերությունը միայն (5–10 տոկոսային միավոր նյութային խնայողություն) հաճախ հատուցում է սարքավորումների ներդրումը երկու կամ երեք տարի ընթացքում միջին մասշտաբով աշխատող արտադրամասերում։
Արտադրությունը չընդհատելով անցում կատարել նոր համակարգին
Ձեռքով կտրման համակարգից ավտոմատացված կտրման համակարգին անցում կատարելը չի կարելի համարել պարզապես «սեղմել կոճակը» և ամեն ինչ փոխվելու է անմիջապես։ Այդ անցումը պահանջում է նախապես մշակված պլան, իսկ ամենաիմաստավոր արտադրամասերը այն իրականացնում են փուլային, այլ ոչ թե միանգամից ամբողջովին։
Սկսեք ամենաշատ վաճառվող և ամենաշատ կրկնվող SKU-ներից: Դրանք ամենահեշտն են ծրագրավորելու և ամենաարագը՝ եկամտի վերադարձը տալու համար: Թույլ տվեք, որ ձեռքով աշխատող կայանները մշակեն անսովոր պատվերները, իսկ ավտոմատացված համակարգը հաստատի իր հավաստիությունը հիմնական աշխատանքների վրա: Երբ օպերատորները հարմարվեն և սարքը ապացուցի իր հավաստիությունը, ավելի շատ աշխատանք փոխանցեք այն համակարգին։
Մյուս կարևոր բաղադրիչը, որը հաճախ անտեսվում է՝ տվյալները: Ավտոմատացված համակարգերը արտադրում են արտադրական տվյալներ, որոնք ձեռքով աշխատող կայանները երբեք չեն կարող առաջացնել՝ կտրման ժամանակ, նյութի օգտագործում, սխալների մասին մուտքագրված տվյալներ: Այդ տվյալները դառնում են շարունակական բարելավման հիմքը: Այն արտադրամասերը, որոնք կտրման սարքը դիտում են որպես տվյալների աղբյուր, այլ ոչ թե պարզապես գործիք, սովորաբար ստանում են մասշտաբավորման աճ, որը շատ ավելի մեծ է, քան սկզբնական արտադրողականության աճը։
Ridong-ը մարկատի կտրման սարքավորումներ է արտադրում 2007 թվականից՝ տեղակայված 100-ից ավելի երկրներում նրանց փորձը տարբեր գործարանային միջավայրերում՝ սկսած փոքր արհեստանոցներից մինչև մեծ մասշտաբի արտադրական համալիրներ, տալիս է պրակտիկ տեսանկյուն այն մասին, թե ինչն է աշխատում վարագանների կտրման գործողությունները մեծացնելիս:
Բովանդակության ցուցակ
- Այն մասշտաբավորման սահմանափակումը, որի մասին ոչ ոք չի խոսում
- Ինչ է նշանակում «մասշտաբավորելիություն» իրականում կտրման սենյակում
- Ձեռքով կտրման թաքնված ծախսերը մասշտաբավորման դեպքում
- Դեպք գործնականից. Հարավային Քիմիական Գործարանի վերակառուցումը
- Տեխնոլոգիական տարբերակներ, որոնք հնարավորություն են տալիս իրական աճի
- Մասշտաբավորման տնտեսագիտությունը
- Արտադրությունը չընդհատելով անցում կատարել նոր համակարգին




