
 EN
התקרת ההתרחבות שאף אחד לא מדבר עליה
הגדלת פעילות ייצור של פרוכות נשמעת פשוטה על הנייר — קניית מכונות נוספות, שכרת עובדים נוספים והגעה להפקת כמויות גדולות יותר של מוצרים. במציאות, תחנת הגזירה הופכת לעתים קרובות לצוואר הבקבוק שמונע את הצמיחה עוד לפני שהתחילה בכלל. מפעל בינוני עשוי לטפל ב-200 לוחות ביום בשתי שולחנות גזירה ידניים וארבעה עובדים. אם ננסה להעלות את המספר ל-400 לוחות, הרצפה שבה מתבצעת הגזירה הופכת לפתאום למבול — ערמות לא מיושרות, מדידות לא עקביות, בזבוז חומר רב ועליית שיעור העבודות החוזרות מעבר לרמות המקובלות.
השוק הבינלאומי של סגניות חלונות היה שווה כ-14.4 מיליארד דולר בשנת 2024, וצפוי להגיע ל-22.7 מיליארד דולר עד שנת 2033, עם צמיחה שנתית של כ-5.2%. צמיחה זו אינה מתחלקת באופן אחיד לאורך שרשרת האספקה. מפעלים שלא יצליחו להרחיב את פעולות הגזירה שלהם בצורה יעילה יראו את ההזדמנות הזו עוברת לידם ישר אל מתחרים אשר פתרו כבר את 'החשבון' של הייצור.
מה באמת פירוש המושג 'יכולת הרחבה' על רצפת הגזירה
הרחבה במערכת חיתוך פרוכות תעשייתיות אינה עוסקת רק בעיבוד כמויות גדולות יותר של בד בשעה. זהו הסבר מופשט מדי שמרגשים מכירות אוהבים למכור. הרחבה אמיתית פירושה היכולת להתמודד עם מגוון מבלי להקריב מהירות, לספוג עלותי עלייה בהיקף מבלי להכפיל את מספר העובדים, ולשמור על נאמנות איכות גם אם ההזמנה היא לחמישים פאנלים זהים או לחמש מאות פאנלים מותאמים אישית.
מערכת חיתוך מתוכננת כראוי מתרחבת בשלושה ממדים: נפח תפוקה, מגוון חומרים וקושי ההזמנות. הממד הראשון הוא ברור – יותר פאנלים בכל משמרת. הממד השני חשוב כאשר החנות עובדת עם כל סוגי הבדים, החל מבדים קלים כמו סירוקים ועד לבדים כבדים כמו בדים לחסימת אור, כשכל סוג דורש פרמטרי חיתוך שונים. הממד השלישי בא לתפקד כאשר ההזמנות עוברות מחשיפות מרובות של גודל אחיד ליצירת מוצרים מותאמים אישית בכמויות קטנות אך עם מגוון רב, וזה הכיוון אליו הולך השוק כיום.
העלויות הנסתרות של חיתוך ידני בקנה מידה גדול
לחיתוך ידני יש מקום בתעשייה, ללא ספק. עבור עבודות מותאמות אישית בכמויות קטנות או לפיתוח פרוטוטיפים, חותר מיומן עם סכין ישרה שולחן איכותי יכולים לייצר תוצאות מצוינות. אך הגדלת ההיקף משנה לחלוטין את החישוב.
שקלו מה קורה כאשר מפעל מרחיב את מספר תחנות החיתוך משתיים לשש, מבלי לשנות את התהליך הבסיסי. עלויות העבודה לא רק מכפילות את עצמן – הן מצטברות. הכשרת חותרים חדשים דורשת זמן, והאיכות משתנה במידה רבה בין ידיעת מקצוע של וותיקים לחדשים. בזבוז חומר שנגרם בשגיאות מדידה מצטבר בכל תחנת חיתוך. מחקר של איגוד מכונות הטקסטיל הבינלאומי מצא שמערכות חיתוך אוטומטיות יכולות להשיג דיוק של 98% בשחזור דפוסים לאורך מחזורים ייצור מרובים, לעומת עקביות נמוכה בהרבה בשיטות ידניות .
הנה המציאות שמתעלמים ממנה: חיתוך ידני אינו מתפתח באופן ליניארי. הכפלת התפוקה אינה שומרת על שיעור השגיאות ללא שינוי – הוא עולה. יותר חיתוכים פותחים יותר הזדמנויות לשגיאות, יותר בד נאבד עקב מדידה לא נכונה, ויותר עבודה חוזרת שאוכלת את השרוות שכבר היו דקיקות.
מקרה מהשטח: שדרוג המפעל הכימי בדרום
במהלך פרויקט שדרוג במפעל כימי בדרום סין, חנות התיקון הפנימית של הווילונות במפעל נתקלה באתגר ייחודי. המפעל פעל במספר בניינים עם מידות חלונות לא סטנדרטיות – לא הייתה התאמה בין כנף לכנף. הם ייצרו וילונות תחליפים באצווה של שלושים עד ארבעים פאנלים, כל אחד מהם עם ממדים ייחודיים לגובה ולרוחב.
ההגדרה הקיימת השתמשה בשולחן חיתוך ידני עם סכין ישרה. עובד אחד היה יכול לחתוך כ-15 פאנלים לשמה, ושיעור השגיאות היה כ-8% – כלומר, בערך פאנל אחד מכל 12 פאנלים נזקק לחיתוך מחדש. זה לא נשמע אסון עד שמכפילים את זה על פני יותר מ-200 החלונות במפעל שדורשים החלפה בלוח זמנים מתגלגל.
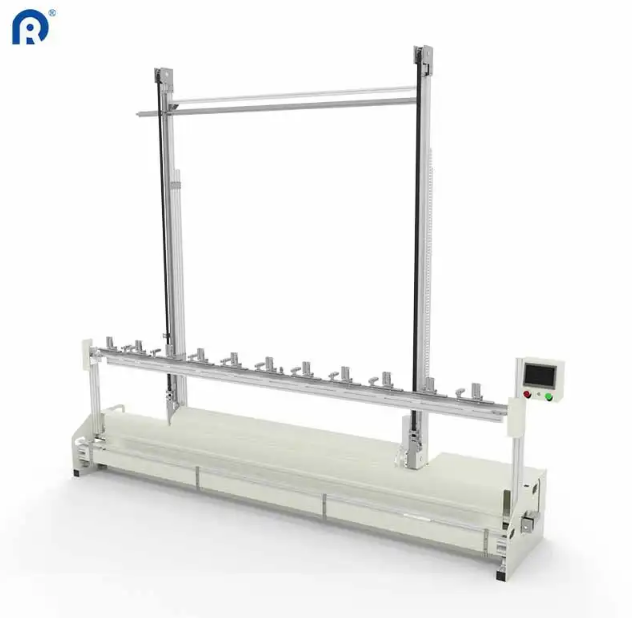
הצוות החליף את המערכת לשולחן חיתוך אנכי אוטומטי עם אפשרויות תכנות גובה. העובד פשוט הזין את הממדים של כל партиיה, והמכונה ביצעה את שאר העבודה. התפוקה עלה ל-45 פאנלים לשמה באותו מספר עובדים, ויחס השגיאות ירד מתחת ל-1%. המפעל הקטיע את תור ההמתנה להחלפת הפרוכות משישה שבועות לעשרה ימים, ללא הוספת אף אדם לצוות התיקון. .
אפשרויות טכנולוגיה שמאפשרות צמיחה אמיתית
לא כל טכנולוגיית חיתוך תורמת באותה מידה ליכולת הרחבת היקף הפעילות. הבחירה חשובה יותר ממה שרוב בעלי המפעלים מבינים.
מערכות מבוססות להבים יישארו כמכונות העבודה המרכזיות לייצור בكمיות גדולות. הן מטפלות בחומרים עבים כמו וילונות אטומים בצורה יעילה ומשמרות על עלויות הפעלה נמוכות לאורך רצף ייצור ארוך החיסרון: השיניות מתלכדות עם הזמן ודורשות החלפה, והן אינן חותמות את קצות הבד, מה שמעורר צורך בצעדים נפרדים לסיום עבור חומרים הנוטים להתפזר.
חתכי לזר , במיוחד מערכות CO2, מצליחות במיוחד בבידים עדינים כמו שירק או רשת. מחקר שפורסם בכתב העת Textile Research Journal (2023) מצביע על כך שגזירת الليיזר יכולה להפחית את התפזרות הקצוות ב-85% בערך לעומת גזירה מסורתית באמצעות שיניות הדיוק של הסבירות הוא כ-0.1 מ"מ, עובדה שמהווה חשיבות רבה להתאמת תבניות במוצרים איכותיים אך מערכות الليיזר דורשות השקעה ראשונית גבוהה יותר ותחזוקה מרובה יותר.
חיתוך קולי מתרגשת בתדרים גבוהים כדי לגזור ולחותם בו זמנית חומרים סינתטיים כך נמנעת צעדים נוספים לאחר הגזירה עבור מגוון רחב של תערובות סינטתיות, אך הטכנולוגיה אינה נותנת תוצאות טובות באותה מידה על סיבים טבעיים או על ערימות עבות במיוחד.
מערכות מבוקרות על ידי CNC לספק את החזרתיות שדרישה של הגדלת היקף הייצור. מכונות חיתוך מסגרות מודרניות המופעלות באמצעות CNC שומרות על דיוק של כ-0.5 מ"מ לאורך משמרות ייצור של שמונה שעות, ויכולות לעבד כ-120 מטר בד בשעה – מהירות שהיא כשלושה פעמים גבוהה יותר מאשר בשיטות ידניות .
ההיבט הכלכלי של הגדלת היקף הייצור
הנימוק הכלכלי להשקעה בציוד חיתוך ניתן להרחבה מבוסס על מספר נתונים מפתח שעל יצרנים לחשב לפני חתימת כל הזמנה לקנייה.
| גורם העלות | חיתוך ידני (לכל 1,000 לוחות) | חיתוך אוטומטי באמצעות CNC (לכל 1,000 לוחות) |
|---|---|---|
| עבודה ידנית ישירה | 40–50 שעות של עובד | 8–12 שעות של עובד |
| פסולת בד | 8–12% מהחומר | 3–5% מהחומר |
| אחוז העבודה מחדש | 6–10% מהלוחות | 1–2% מהלוחות |
| היקף האימון הנדרש | גבוה (ממשיך) | נמוך (חד-פעמי) |
תהליך חיתוך ידני שאינו מופשט כראוי עלול לבזבז 15–20% מהבד בכל שכבה, בעוד שמערכת חיתוך CNC אוטומטית עם תכנון סימנים מופשט משיגת באופן קבוע שיעורי בזבוז נמוכים מ-10%. ההפרש הזה בלבד – 5 עד 10 נקודות אחוז של חיסכון בחומר – לרוב מכסה את הוצאות ההשקעה בציוד תוך שתיים עד שלוש שנים עבור חנויות המפעילות את התהליך בקנה מידה בינוני.
מעבר ללא הפרעה לייצור
המעבר מחיתוך ידני לחיתוך אוטומטי אינו תהליך של 'החלפת מתג'. למעבר יש צורך בתכנון, והחנויות החכמות מבצעות אותו בשלבים ולא במעבר חד-פעמי מלא תוך לילה.
התחל עם ה-SKU-ים בעלי הנפח הגבוה ביותר והחזרתיים ביותר. אלו הם הקלים ביותר לתכנות ומביאים את התשואה על ההשקעה המהירה ביותר. תן לתחנות הידניות לטפל בהזמנות המיוחדות והלא שגרתיות, בעוד שהמערכת האוטומטית בונה רישום של מוניטין בעבודה הבסיסית. לאחר שעובדי הפעלה ירגישו בנוח והמכונה תוכיח את אמינותה, העבר יותר מהעומס למערכת.
הרכיב האחר שמתעלמים ממנו לעיתים קרובות: הנתונים. מערכות אוטומטיות מייצרות נתוני ייצור שלא ניתן היה לייצר כלל בתחנות הידניות – זמני חיתוך, צריכה של חומרים, יומנים של שגיאות. נתונים אלו הופכים ליסוד לשיפור מתמיד. מפעלים שמנצלים את מכונת החיתוך כמקור נתונים ולא רק ככלי נוטים לראות עלייה משמעותית ביכולת הרחבת הפעילות, שמעבר להגברת הפקה הראשונית.
רידוונג יוצרת ציוד לחיתוך פרוכות מאז 2007, עם התקנות במעל 100 מדינות הניסיון שלהם בסביבות מפעליות מגוונות — מהסדנאות הקטנות ועד לمرافق ייצור בקנה מידה גדול — מספק נקודת מבט מעשית על מה עובד בעת הרחבת פעולות חיתוך הפרוכות.




