
 EN
Laajennettavuuden katto, josta kukaan ei puhu
Verkkojen valmistustoiminnan laajentaminen kuulostaa paperilla suoraviivaiselta – osta enemmän koneita, palkkaa enemmän työntekijöitä ja tuota enemmän tuotteita. Käytännössä leikkuupiste usein muodostuu pullonkaulaksi, joka tukkii kasvun jo ennen kuin se edes alkaa. Keskityyteinen työpaja saattaa käsitellä 200 verkkopaneelia päivässä kahdella manuaalisella leikkuupöydällä ja neljällä työntekijällä. Kun tuotanto nostetaan 400 paneeliin, leikkuutila muuttuu yhtäkkiä kaosmaiseksi – epätasaiset pinot, epäjohdonmukaiset mittaukset, kertyvä kangaspäästö ja korjaustyön määrä nousee hyväksyttävän tason yläpuolelle.
Maailmanlaajuinen ikkunaverhojen markkina oli arvoltaan noin 14,4 miljardia dollaria vuonna 2024, ja sen ennustetaan kasvavan 22,7 miljardiin dollariin vuoteen 2033 mennessä, mikä vastaa noin 5,2 %:n vuotuista kasvua. Tämä kasvu ei jakaudu tasaisesti koko tarjontaketjuun. Työpajat, jotka eivät pysty laajentamaan leikkuutoimintojaan tehokkaasti, jäävät katselemaan tämän mahdollisuuden ohitse kilpailijoiden eteen, jotka ovat ratkaisseet tuotantolaskelman.
Mitä skaalautuvuus todella tarkoittaa leikkuutilalla
Laajennettavuus teollisessa verhotekstiilien leikkaamisessa ei tarkoita pelkästään suurempaa kankaan määrää tunnissa. Se on yksinkertaistettu versio, jota laitteiden myyjät rakastavat esitellä. Todellinen laajennettavuus tarkoittaa kykyä käsitellä lajike ilman nopeuden menettämistä, ottaa vastaan tilausmäärän huippuja ilman henkilökunnan kaksinkertaistamista ja säilyttää laadun johdonmukaisuus riippumatta siitä, onko tilaus viidestäkymmenestä identtisestä paneelista vai viidestäsadasta erikokoisesta tilattavasta paneelista.
Oikein suunniteltu leikkausjärjestelmä laajenee kolmessa ulottuvuudessa: tuotantovolyymin, materiaalimonimuotoisuuden ja tilauksen monimutkaisuuden osalta. Ensimmäinen ulottuvuus on ilmeinen – enemmän paneeleja vuorossa. Toisen merkitys tulee esiin, kun työpaja käsittelee kaikenlaisia materiaaleja kevyistä verhoilukankaista raskaisiin pimeyttä estäviin kankaisiin, joille kaikille vaaditaan erilaisia leikkausparametreja. Kolmas ulottuvuus tulee kyseeseen, kun tilaukset siirtyvät massatuotantoon identtisistä kokoista tuotteista korkean sekoituksen ja pienien erien mukaisiin tilattaviin tuotteisiin, mikä on yhä enemmän markkinoiden suunta.
Käsin leikkaamisen piilotetut kustannukset laajassa mittakaavassa
Manuaalinen leikkaus on teollisuudessa paikallaan, siitä ei ole epäilystäkään. Pienille erille tehtävälle räätälöityyn työhön tai prototyyppeihin taitava leikkaaja suoralla veitsellä ja hyvällä pöydällä voi saavuttaa erinomaisia tuloksia. Mutta mittakaavan kasvaessa laskutoimitukset muuttuvat täysin.
Harkitse, mitä tapahtuu, kun leikkaamossa kasvatetaan leikkausasemia kahdesta kuuteen ilman prosessin perusrakenteen muuttamista. Työvoimakustannukset eivät vain kerroannu – ne kertyvät. Uusien leikkaajien kouluttaminen vie aikaa, ja laatu vaihtelee huomattavasti kokeneiden ja uusien työntekijöiden välillä. Mittausvirheistä johtuva materiaalin hukka kertyy jokaisessa leikkausasemassa. Kansallisen tekstiilikoneyhdistyksen tutkimus osoitti, että automatisoidut leikkausjärjestelmät voivat saavuttaa 98 %:n tarkkuuden mallin toistossa useilla tuotantokierroksilla verrattuna merkittävästi heikompaan tarkkuuteen manuaalisilla menetelmillä. .
Tässä on todellisuus, jota usein sivuutetaan: manuaalinen leikkaus ei skaalaa lineaarisesti. Tuplaa tuotantomäärä, ja virheiden määrä ei pysy vakiona – se nousee. Enemmän leikkauksia tarkoittaa enemmän virheiden mahdollisuuksia, enemmän kankaan hukkaamista väärästä mittauksesta ja enemmän uudelleen työstämistä, joka syö jo alun perinkin ohuita marginaaleja.
Tapaus kentältä: Eteläisen kemiatehtaan uudistusprojekti
Kemiatehtaan uudistusprojektin aikana eteläisessä Kiinassa tehtaan sisäinen verkkokalvojen huoltotila kohtasi epätavallisen haasteen. Tehdas toimi useissa rakennuksissa, joiden ikkunoiden mitat eivät olleet standardoitujen mukaisia – yhtään ikkunan kokoa ei ollut samaa siiven välillä. He valmistivat korvausverkkokalvoja erissä, joissa oli kolmekymmentä–neljäkymmentä paneelia, ja jokaisella paneelilla oli omat korkeus- ja leveysmitat.
Nykyinen järjestelmä käytti manuaalista leikkuupöytää suoralla terällä. Yksi työntekijä pystyi leikkaamaan noin viisitoista levyä vuorossa, ja virheprosentti oli noin 8 % – mikä tarkoitti, että noin joka kahdestoista levy vaati uudelleenleikkauksen. Tämä ei kuulostanut katastrofaaliselta, kunnes virheiden määrä laskettiin koko tehtaan yli 200:lle ikkunalle, joita vaihdettiin jatkuvasti.
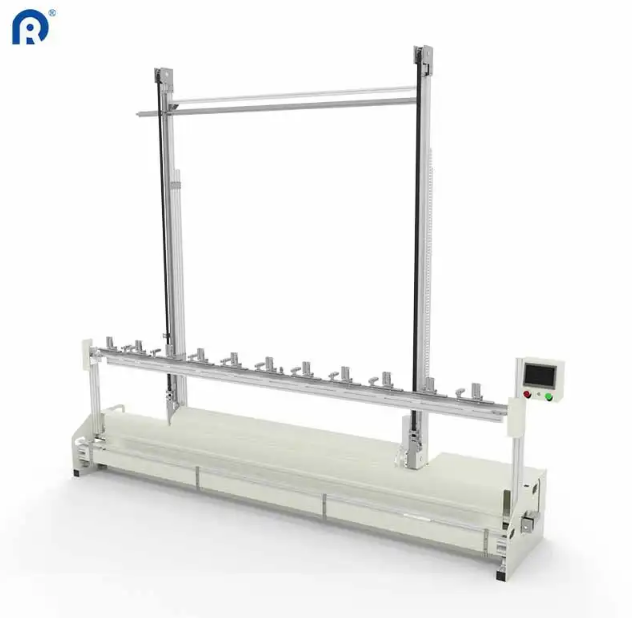
Tiimi vaihtoi automatisoidun pystysuoran leikkuukoneen, jossa on ohjelmoitavat korkeusasetukset. Työntekijä syötti vain jokaisen erän mitat, ja kone hoiti loput. Tuotanto nousi 45 levyyn vuorossa samalla henkilömäärällä, ja virheprosentti laski alle 1 %. Tehdas vähensi verkkoverhojen vaihtoon liittyvän takaisinperityn työn määrän kuudesta viikosta kymmeneen päivään lisäämättä yhtäkään henkilöä huoltotiimiin. .
Teknologiat, jotka mahdollistavat todellisen kasvun
Ei kaikki leikkuuteknologiat tukevat skaalautuvuutta samalla tavalla. Valinta on tärkeämpi kuin useimmat työpajan omistajat ajattelevat.
Teräpohjaiset järjestelmät ovat edelleen tuotannon työhevosenä suurten tuotantomäärien valmistuksessa. Ne käsittelivät tehokkaasti paksuja materiaaleja, kuten tummennusverhoja, ja pitävät käyttökustannukset alhaisina pitkien tuotantosarjojen aikana . Kompromissi: terät tylppenevät ajan myötä ja niitä on vaihdettava, eikä ne sulje kankaan reunoja, mikä tarkoittaa erillisiä viimeistelyvaiheita hajoaville materiaaleille.
Laserileikkurit , erityisesti CO2-järjestelmät, ovat erinomaisia herkoille kankaille, kuten silkille tai verholle. Tekstiilitutkimuslehden (2023) tutkimusten mukaan laserleikkaus voi vähentää reunahajoamista noin 85 % verrattuna perinteisiin teriin . Tarkkuustoleranssi on noin 0,1 mm, mikä on merkityksellistä korkealaatuisten tuotteiden kuvioinnin yhteensovittamisessa . Laserjärjestelmillä on kuitenkin korkeammat alustavat kustannukset ja ne vaativat enemmän huoltoa.
Ultraäänileikkaus värähtelee korkealla taajuudella leikataakseen ja samalla sulkeakseen synteettisiä materiaaleja . Tämä poistaa leikkauksen jälkeisen viimeistelyn monille synteettisille seoksille, mutta teknologia ei toimi yhtä hyvin luonnonkuiduilla tai erityisen monikerroksisilla pinnoilla.
CNC-ohjatut järjestelmät takaavat toistettavuuden, jota skaalautuvuus vaatii. Nykyaikaiset CNC-ihmeikkunaleikkurit säilyttävät tarkkuuden noin 0,5 mm:n sisällä kahdeksantunnisissa tuotantovuoroissa ja voivat käsitellä noin 120 metriä kankaita tunnissa – noin kolme kertaa nopeammin kuin manuaaliset menetelmät .
Skaalautumisen taloudellisuus
Skaalautuvan leikkuulaitteiston sijoitustapaus perustuu muutamiin keskeisiin lukuihin, jotka valmistajien tulisi laskea ennen kuin allekirjoittavat mitään ostotilauksia.
| Kustannustekijä | Manuaalinen leikkaus (1 000 levyä kohden) | Automaattinen CNC-leikkaus (1 000 levyä kohden) |
|---|---|---|
| Suora työvoima | 40–50 käyttäjätuntia | 8–12 käyttäjätuntia |
| Kangaskadot | 8–12 % materiaalista | 3–5 % materiaalista |
| Uudelleenvalmistusaste | 6–10 % levyistä | 1–2 % paneeleista |
| Koulutukseen kuluva aika | Korkea (jatkuvaa) | Alhainen (kerran suoritettava) |
Huonosti optimoitu manuaalinen leikkausprosessi voi tuhota 15–20 % kankaasta jokaisella leikkauspohjalla, kun taas automatisoitu CNC-järjestelmä, jossa käytetään optimoitua merkkisuunnittelua, saavuttaa säännöllisesti jätteiden määrän alle 10 %. Yksin tämä ero – 5–10 prosenttiyksikköä materiaalin säästössä – kattaa usein laitteiston investoinnin kahden tai kolmen vuoden sisällä keskitasoisesti toimivissa tehtaissa.
Siirtyminen ilman tuotannon katkeamista
Siirtyminen manuaalisesta automatisoituun leikkaukseen ei ole yksinkertainen kytkintä kääntävä toiminto. Siirtymä vaatii suunnittelua, ja älykkäimmät tehtaat toteuttavat sen vaiheittain eivätkä siirry kokonaan automaatioon yhdellä kerralla.
Aloita suurimmalla volyymilla ja toistuvimmilla SKU-koodeilla. Ne ovat helpoimpia ohjelmoida ja tuottavat nopeimmin palautetta sijoitetusta pääomasta. Jätä erikois- ja erityistilaukset manuaalisille työasemille, kunnes automatisoitu järjestelmä on saanut vakiintuneen kokemuksen perustyöskentelystä. Kun käyttäjät ovat tottuneet järjestelmään ja kone on osoittanut luotettavuutensa, siirrä lisää tuotantosekoitetta automatisoituun järjestelmään.
Toinen usein unohtuva osa: tiedot. Automatisoidut järjestelmät tuottavat tuotantotietoja, joita manuaaliset työasemat eivät koskaan voi tuottaa – esimerkiksi leikkausajat, materiaalin kulutus ja virhelokit. Nämä tiedot muodostavat perustan jatkuvan parantamisen toteuttamiselle. Työpajat, jotka näkevät leikkauskoneen tietolähteenä eikä pelkästään työkaluna, saavat yleensä skaalautuvuuden hyötyjä, jotka menevät paljon pidemmälle kuin alussa saavutettu tuotantokapasiteetin kasvu.
Ridong on valmistanut verkkoleikkuukoneita vuodesta 2007 lähtien, ja sen laitteita on asennettu yli 100 maahan heidän kokemuksensa erilaisista tehdasympäristöistä – pienistä työpajoista suurten tuotantolaitosten mittakaavaan – tarjoaa käytännöllisen näkökulman siihen, mitä toimii verhokatkaisuoperaatioita laajennettaessa.
Sisällysluettelo
- Laajennettavuuden katto, josta kukaan ei puhu
- Mitä skaalautuvuus todella tarkoittaa leikkuutilalla
- Käsin leikkaamisen piilotetut kustannukset laajassa mittakaavassa
- Tapaus kentältä: Eteläisen kemiatehtaan uudistusprojekti
- Teknologiat, jotka mahdollistavat todellisen kasvun
- Skaalautumisen taloudellisuus
- Siirtyminen ilman tuotannon katkeamista




