
 EN
Škálovateľnostný strop, o ktorom nikto nehovorí
Rozširovanie výroby záclon znie na papieri jednoducho – zakúpiť viac strojov, zamestnať viac ľudí, vyrobiť a odoslať viac výrobkov. V praxi sa však rezacia stanica často stáva úzkym hrdlom, ktoré potlačí rast ešte predtým, než vôbec začne. Stredne veľká dielňa môže denne spracovať 200 panelov pomocou dvoch manuálnych rezacích stolov a štyroch operátorov. Zvýšte to na 400 panelov a rezacia plocha sa náhle premení na chaos – nezarovnané balíky, nekonzistentné merania, hromadenie odpadu z látky a rastúci podiel opätovného spracovania nad prijateľnou úrovňou.
Celosvetový trh s okennými krytinami mal v roku 2024 hodnotu približne 14,4 miliardy USD a do roku 2033 má dosiahnuť 22,7 miliardy USD, pri ročnom raste približne 5,2 %. Tento rast sa však nerovnomerne rozdeľuje po celom dodávateľskom reťazci. Dielne, ktoré nedokážu efektívne zväčšiť svoje rezacie kapacity, budú sledovať, ako sa táto príležitosť presunie priamo k ich konkurentom, ktorí už vyriešili výrobné rovnice.
Čo skutočne znamená škálovateľnosť na rezacej ploche
Škálovateľnosť pri rezaní priemyselných závesov nie je len o spracovaní väčšieho množstva látky za hodinu. To je zjednodušená verzia, ktorú rád predávajú predávajúci zariadení. Skutočná škálovateľnosť znamená schopnosť zvládať rôznorodosť bez obmedzenia rýchlosti, absorbovať náhly nárast objemu bez zdvojnásobenia počtu zamestnancov a zachovať konštancia kvality bez ohľadu na to, či je objednávka na päťdesiat identických panelov alebo päťsto individuálne veľkostne prispôsobených panelov.
Správne navrhnutý systém na rezanie sa škáluje v troch dimenziách: objem výkonu, rozmanitosť materiálov a zložitosť objednávok. Prvá dimenzia je zrejmá – viac panelov za zmenu. Druhá dimenzia je dôležitá, keď dielňa spracováva všetko od ľahkých priehľadných látok až po ťažké tmavé látky, pričom každá vyžaduje iné parametre rezného procesu. Tretia dimenzia sa uplatní, keď sa objednávky presunú od veľkých sérií identických veľkostí k individuálnym objednávkam s vysokou rozmanitosťou a nízkym objemom, čo je stále častejší trend na trhu.
Skryté náklady manuálneho rezného procesu v škále
Ručné režanie má v priemysle svoje miesto, o tom nie je pochyby. Pri malosériových individuálnych výrobkoch alebo prototypovaní môže kvalifikovaný rezník so šikmým nožom a dobrým stolom dosiahnuť vynikajúce výsledky. Avšak pri zväčšení rozsahu sa úplne zmenia aj výpočty.
Zvážte, čo sa stane, keď sa prevádzka zväčší z dvoch rezných staníc na šesť bez zmeny základného procesu. Náklady na prácu sa nezvyšujú len násobkom – komplikujú sa. Vzdelávanie nových rezníkov vyžaduje čas a kvalita sa výrazne líši medzi skúsenými a začínajúcimi pracovníkmi. Materiálové odpady spôsobené chybami pri meraní sa navyšujú na každej stanici. Štúdia Medzinárodnej textilnej strojníckej asociácie zistila, že automatické rezné systémy dokážu dosiahnuť presnosť opakovania vzorov 98 % v rámci viacerých výrobných cyklov, čo je výrazne vyššia konzistencia v porovnaní s ručnými metódami. .
Tu je realita, ktorú ľudia často prehliadajú: manuálne strihanie sa neskaluje lineárne. Ak zdvojnásobíte výstup, miera chýb sa nezachová na rovnakej úrovni – ale stúpa. Viac strihov znamená viac príležitostí na chyby, viac látky stratenej kvôli nesprávnemu odmeraniu a viac opätovnej práce, ktorá znižuje už tak tenké marže.
Prípad z praxe: Rekonštrukcia chemického závodu v južnej časti Číny
Počas rekonštrukčného projektu na chemickom závode v južnej časti Číny sa interný servis na údržbu závesov v závode stretol s nezvyčajnou výzvou. Závod prevádzkoval viaceré budovy s nestandardnými rozmermi okien – nič sa z jedného krídla do druhého nezhodovalo. Nahradenie závesov vyrábali dávkami tridsať až štyridsať panelov, pričom každý mal jedinečné rozmery výšky a šírky.
Existujúca súprava využívala manuálny rezný stôl so šikmým nožom. Jeden operátor dokázal narezať približne pätnásť panelov za jednu zmenu a chybovosť dosahovala približne 8 % – čo znamenalo, že približne jeden z každých dvanástich panelov sa musel prenárezať. To neznelo katastrofálne, kým ste to neprepočítali na viac ako 200 okien v celej výrobnej hale, ktoré boli postupne potrebné nahradiť.
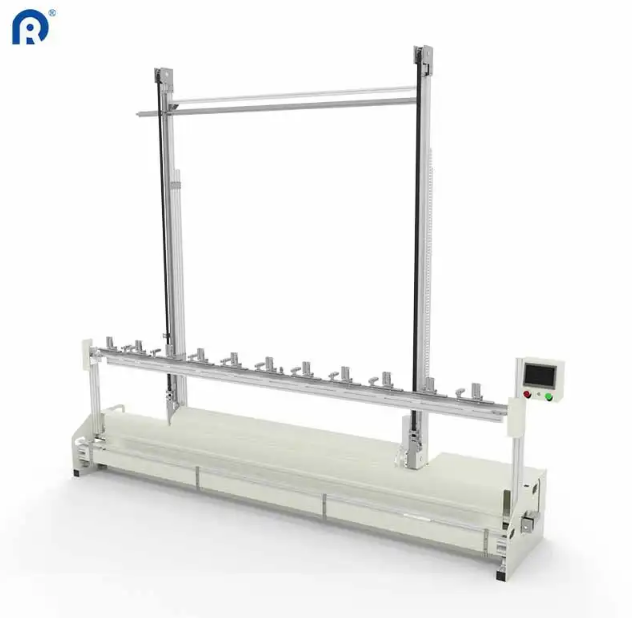
Tím nahradil manuálny systém automatickým zvislým rezacím strojom s programovateľnými nastaveniami výšky. Operátor jednoducho zadal rozmery pre každú dávku a stroj zvyšok vybavil sám. Výrobný výkon stúpol na 45 panelov za zmenu pri rovnakom počte zamestnancov a chybovosť klesla pod 1 %. Závod skrátil svoju spädnú položku (backlog) pri výmene závesov zo šiestich týždňov na desať dní bez pridania jediného ďalšieho člena do tímu údržby. .
Technologické možnosti, ktoré umožňujú skutočný rast
Nie každá technológia na rezanie je rovnako vhodná na škálovanie. Voľba má väčší význam, než si väčšina majiteľov dielní uvedomuje.
Systémy založené na nožoch zostávajú pracovnými koňmi pre výrobu vo veľkom objeme. Efektívne spracúvajú hrubé materiály, ako sú tmavé záclony, a udržiavajú nízke prevádzkové náklady počas dlhých výrobných cyklov . Kompromis: čepele sa postupne otupujú a vyžadujú výmenu a neprešívajú okraje tkaniny, čo znamená samostatné dokončovacie kroky pre materiály, ktoré sa rozvláknia.
Laserové rezače , najmä systémy s CO2, excelujú pri jemných tkaninách, ako je hedváb alebo korálka. Výskum z časopisu Textile Research Journal (2023) uvádza, že laserové rezy môžu znížiť rozvláknenie okrajov približne o 85 % v porovnaní s konvenčnými čepeľami . Presnosť dosahuje približne 0,1 mm, čo je dôležité pri zhodovanie vzorov na výrobkoch vysokej kvality . Laserové systémy však vyžadujú vyšší počiatočný investičný rozpočet a viac údržby.
Ultrazvukové rezačky kmitá vysokou frekvenciou, aby súčasne rezal a prešíval syntetické materiály . Tým sa eliminuje potreba dokončovania po reze pre mnoho syntetických zmesí, avšak táto technológia neprináša rovnaké výsledky pri prírodných vláknach alebo pri veľmi vrstvených balíkoch.
CNC riadených systémov zabezpečiť opakovateľnosť, ktorú vyžaduje škálovateľnosť. Moderné CNC zariadenia na strihanie závesov udržiavajú presnosť približne v rozmedzí 0,5 mm počas osemhodinových výrobných smien a dokážu spracovať približne 120 metrov látky za hodinu – teda približne trikrát rýchlejšie ako manuálne metódy .
Ekonomika škálovania
Investičný prípad pre škálovateľné strihacie zariadenia závisí od niekoľkých kľúčových čísel, ktoré by výrobcovia mali vypočítať pred podpisom akéhokoľvek objednávky.
| Nákladový faktor | Manuálne strihanie (na 1 000 panelov) | Automatické CNC strihanie (na 1 000 panelov) |
|---|---|---|
| Priame pracovné náklady | 40–50 hodín práce operátora | 8–12 hodín práce operátora |
| Odpad látky | 8–12 % materiálu | 3–5 % materiálu |
| Miera reworku | 6–10 % panelov | 1–2 % panelov |
| Náklady na školenie | Vysoké (trvalé) | Nízke (jednorazové) |
Zle optimalizovaný manuálny proces reznia môže spôsobiť odpad 15–20 % látky na každú vrstvu, zatiaľ čo automatizovaný CNC systém s optimalizovaným plánovaním rozmiestnenia (marker planning) pravidelne dosahuje mieru odpadu pod 10 %. Samotný rozdiel – 5 až 10 percentuálnych bodov úspory materiálu – často pokryje investíciu do vybavenia už po dvoch až troch rokoch prevádzky v prevádzkach strednej veľkosti.
Prechod bez prerušenia výroby
Prechod od manuálneho k automatizovanému reznému procesu nie je operácia typu „zapni a ideš“. Tento prechod vyžaduje plánovanie a najrozumnejšie prevádzky ho zavádzajú postupne, namiesto toho, aby sa do neho pustili naraz.
Začnite s SKU s najvyšším objemom a najväčšou opakovateľnosťou. Tie sú najjednoduchšie na programovanie a prinášajú najrýchlejší návrat investícií (ROI). Nechajte ručné pracoviská spracovať neštandardné, individuálne objednávky, kým automatizovaný systém získa skúsenosti pri základnej, každodennej práci. Keď sa operátori cítia pohodlne a stroj preukázal svoju spoľahlivosť, postupne presuňte do automatizovaného systému väčšiu časť výrobného mixu.
Ďalšia časť, ktorá sa často zanedbáva: údaje. Automatizované systémy generujú výrobné údaje, ktoré ručné pracoviská nikdy nedokážu – časy rezu, spotreba materiálu, záznamy o chybách. Tieto údaje sa stávajú základom pre neustále zlepšovanie. Výrobné prevádzky, ktoré považujú rezacie stroje za zdroj údajov a nie len za nástroj, zvyčajne dosahujú škálovateľnostné výhody, ktoré výrazne presahujú počiatočný nárast výkonu.
Ridong vyrába vybavenie na rezanie závesov od roku 2007 a jeho zariadenia sú inštalované v viac ako 100 krajinách ich skúsenosti z rôznych výrobných prostredí – od malých dielní po veľké výrobné závody – poskytujú praktický pohľad na to, čo funguje pri škálovaní operácií strihania závesov.
Obsah
- Škálovateľnostný strop, o ktorom nikto nehovorí
- Čo skutočne znamená škálovateľnosť na rezacej ploche
- Skryté náklady manuálneho rezného procesu v škále
- Prípad z praxe: Rekonštrukcia chemického závodu v južnej časti Číny
- Technologické možnosti, ktoré umožňujú skutočný rast
- Ekonomika škálovania
- Prechod bez prerušenia výroby




