
 EN
Skalerbarhetsgrensen som ingen snakker om
Å skala opp en gardinstøpselsdrift virker enkelt på papiret – kjøp flere maskiner, ansett flere mennesker og øk produksjonen. I praksis blir ofte klippesektoren flaskehalsen som kveler veksten før den egentlig har begynt. En mellomstor verksted kan håndtere 200 paneler per dag med to manuelle klippebord og fire operatører. Øk dette til 400 paneler, og klippeområdet blir plutselig kaotisk – ustabile stabel, inkonsistente mål, mye avfall av stoff og en økning i andelen arbeid som må gjøres om, til et nivå som overstiger akseptable verdier.
Den globale markedet for vindusdekorationer ble verdsatt til ca. 14,4 milliarder dollar i 2024 og forventes å nå 22,7 milliarder dollar i 2033, med en årlig vekst på ca. 5,2 %. Denne veksten fordeler seg ikke jevnt over hele verdikjeden. Bedrifter som ikke klarer å skala opp klippeoperasjonene sine effektivt vil se at denne muligheten går rett forbi dem og til konkurrenter som allerede har løst produksjonsmatematikken.
Hva skalerbarhet faktisk betyr på klippeområdet
Skalerbarhet ved industriell gardinbeskjæring handler ikke bare om å behandle mer stoff per time. Det er den forenklede versjonen som utstyrsforhandlere gjerne fremhever. Virkelig skalerbarhet betyr evnen til å håndtere varietas uten å ofre hastighet, å absorbere volumspisser uten å doble antallet ansatte og å opprettholde kvalitetskonstans uansett om ordren gjelder femti identiske paneler eller fem hundre paneler i tilpassede størrelser.
Et riktig designet beskjæringssystem skalerer på tre dimensjoner: gjennomstrømningsvolum, materialediversitet og ordrekopleksitet. Den første dimensjonen er opplagt – flere paneler per skift. Den andre er viktig når et verksted tar imot alt fra lette gardiner til tunge mørkelagsstoff, der hvert stoff krever ulike beskjæringsegenskaper. Den tredje dimensjonen trer i kraft når ordrene går fra store serier med identiske størrelser til kundespesifikke arbeider med høy variasjon og lavt volum – en trend som stadig mer preger markedet.
De skjulte kostnadene ved manuell beskjæring i stor skala
Manuell skjæring har en plass i industrien, det er ingen tvil om det. For småserier med tilpassede produkter eller prototyper kan en fagkyndig skjærer med et rett kniv og et godt skjærebord produsere utmerkede resultater. Men når volumet øker, endres regnestykket helt.
Tenk på hva som skjer når et verksted utvider fra to skjæreposter til seks uten å endre den underliggende prosessen. Arbeidskostnadene multipliseres ikke bare – de forsterkes. Det tar tid å trene nye skjærere, og kvaliteten varierer stort mellom erfarna skjærere og nybegynnere. Materialeavfall fra målefeil forsterkes på hver enkelt skjærepost. En studie fra International Textile Machinery Association fant ut at automatiserte skjæresystemer kan oppnå 98 % nøyaktighet i mønsterrepetering over flere produksjonsløp, i motsetning til betydelig lavere konsekvens med manuelle metoder .
Her er den virkeligheten som ofte overses: manuell skjæring skalerer ikke lineært. Dobler du produksjonen, så holder ikke feilraten seg stabil – den stiger. Flere skjæringer betyr flere muligheter for feil, mer stoff som går tapt på grunn av unøyaktige mål, og mer omgjøring som spiser inn på marginene, som allerede var tynne.
Et tilfelle fra feltet: Ombyggingen av Southern Chemical-anlegget
Under et ombyggingsprosjekt ved et kjemisk anlegg i sørlig Kina sto anleggets interne gardinvedlikeholdsavdeling overfor en uvanlig utfordring. Anlegget besto av flere bygninger med ikke-standardvindusdimensjoner – ingenting stemte overens fra ett vingeområde til det neste. De produserte erstatningsgardiner i partier på tretti til førti paneler, hver med unike høyde- og breddemål.
Den eksisterende oppsettet brukte et manuelt skjærebord med et rett kniv. En operatør kunne skjære ca. femten paneler per skift, og feilraten lå på ca. 8 % – det vil si at omtrent ett av tolv paneler måtte skjæres på nytt. Det lød ikke katastrofalt før du multipliserte det med de over 200 vinduene i anlegget som trengte utskifting på en roterende basis.
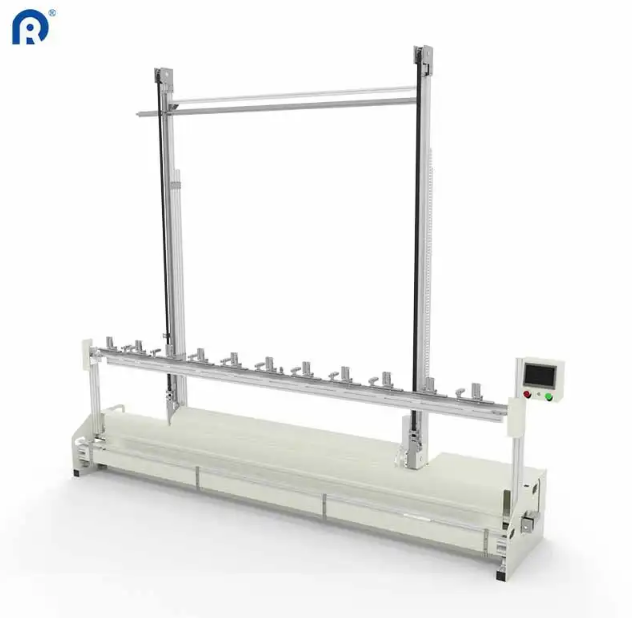
Teamet byttet ut dette med en automatisk vertikal skjæremaskin med programmerbare høydeinnstillinger. Operatøren tastet bare inn målene for hver parti, og maskinen tok seg av resten. Produksjonen økte til førtifem paneler per skift med samme antall ansatte, og feilraten falt under 1 %. Anlegget reduserte sin venteliste for gardinstatus fra seks uker til ti dager uten å tilsette én eneste person til vedlikeholdsteamet. .
Teknologivalg som muliggjør virkelig vekst
Ikke alle skjæreteknologier støtter skalerbarhet på samme måte. Valget er viktigere enn de fleste verkstedseiere innser.
Bladbaserte systemer forblir arbeidshesten for produksjon i store mengder. De håndterer tykke materialer som mørklagsgardiner effektivt og holder driftskostnadene lave over lange produksjonsløp . Kompromisset: knivbladene slites med tiden og må byttes ut, og de forsegler ikke stoffkantene, noe som betyr at det kreves separate ferdigstillingssteg for materialer som franser.
Laser skjærere , spesielt CO2-systemer, er svært egnet for sårbare stoffer som silke eller spets. Ifølge forskning fra Textile Research Journal (2023) kan laserskæring redusere fransing av kantene med omtrent 85 % sammenlignet med konvensjonelle kniver . Presisjonstoleransen når ca. 0,1 mm, noe som er viktig for mønsteravstemming på høyverdige produkter . Lasersystemer har imidlertid høyere innledende kostnader og krever mer vedlikehold.
Ultralydsskjæring svinger med høy frekvens for å skjære og forsegle syntetiske materialer samtidig . Dette eliminerer ferdigstilling etter skjæring for mange syntetiske blandingstyper, men teknologien presterer ikke like godt på naturlige fiber eller tykke lagstakinger.
CNC-styrte systemer levere den gjentakeligheten som skalerbarhet krever. Moderne CNC-gardinstøpskutter opprettholder nøyaktighet innenfor ca. 0,5 mm over åtte timers produksjonsskift og kan behandle ca. 120 meter stoff per time – omtrent tre ganger raskere enn manuelle metoder .
Økonomien rundt skaleringsopptur
Investeringsgrunnlaget for skalerbar skjæreeutstyr bygger på noen nøkkeltall som produsenter bør beregne før de signerer noen kjøpsordrer.
| Kostnadsfaktor | Manuell skjæring (per 1 000 paneler) | Automatisert CNC-skjæring (per 1 000 paneler) |
|---|---|---|
| Direkte arbeidskraft | 40–50 operatørtimer | 8–12 operatørtimer |
| Stoffavfall | 8–12 % av materialet | 3–5 % av materialet |
| Omarbeidingsgrad | 6–10 % av panelene | 1–2 % av panelene |
| Treningstid | Høy (vedvarende) | Lav (engangskostnad) |
En dårlig optimeret manuell skjæring kan kaste bort 15–20 % av stoffet per lag, mens et automatisert CNC-system med optimal merkeplanlegging vanligvis oppnår et svinn under 10 %. Forskjellen alene – 5 til 10 prosentpoeng i materialebesparelse – dekker ofte utstyrsinvesteringen innen to til tre år for verksteder som opererer i moderat skala.
Gå over uten å avbryte produksjonen
Overgangen fra manuell til automatisk skjæring er ikke en enkel «slå-på»-prosess. Overgangen krever planlegging, og de smarteste verkstedene gjennomfører den gradvis i stedet for å gå helt over over én natt.
Start med SKU-ene med høyest volum og størst repetisjon. Disse er lettest å programmere og gir raskest avkastning på investeringen (ROI). La manuelle stasjoner håndtere unike, spesialbestillinger, mens det automatiserte systemet bygger opp erfaring med grunnleggende arbeid. Når operatørene føler seg trygge og maskinen har vist sin pålitelighet, kan en større andel av produksjonen overføres til det automatiserte systemet.
Et annet aspekt som ofte blir neglisjert: data. Automatiserte systemer genererer produktionsdata som manuelle stasjoner aldri kan – f.eks. skjæretider, materialbruk og feillogger. Denne datan blir grunnlaget for kontinuerlig forbedring. Bedrifter som betrakter skjæremaskinen som en kilde til data, og ikke bare som et verktøy, opplever ofte skalerbarhetsgevinster som går langt utover den opprinnelige økningen i produksjonshastighet.
Ridong har produsert gardinskjæreutstyr siden 2007, med installasjoner i mer enn 100 land erfaringen deres fra ulike fabrikkmiljøer – fra små verksteder til store produksjonsanlegg – gir en praktisk innsikt i hva som fungerer ved utvidelse av gardinstøpsoperasjoner.
Innholdsfortegnelse
- Skalerbarhetsgrensen som ingen snakker om
- Hva skalerbarhet faktisk betyr på klippeområdet
- De skjulte kostnadene ved manuell beskjæring i stor skala
- Et tilfelle fra feltet: Ombyggingen av Southern Chemical-anlegget
- Teknologivalg som muliggjør virkelig vekst
- Økonomien rundt skaleringsopptur
- Gå over uten å avbryte produksjonen




