
 EN
Strop škálovatelnosti, o němž nikdo nemluví
Rozšiřování výroby závěsů zní na papíře jednoduše – zakoupit více strojů, najmout více lidí, zvýšit výstup produktů. Ve skutečnosti se však střihovna často stává úzkým hrdlem, které potlačuje růst ještě dříve, než vůbec začne. Středně velká dílna může denně zpracovat 200 panelů pomocí dvou manuálních střihových stolů a čtyř operátorů. Zvýšíte-li výkon na 400 panelů, střihovna se najedou změní v chaos – nepřesně srovnávané balíky, nekonzistentní rozměry, rostoucí odpad z látky a stoupající podíl opakované práce nad přijatelnou úroveň.
Celosvětový trh s okenními clonami byl v roce 2024 oceněn přibližně na 14,4 miliardy USD a do roku 2033 má dosáhnout 22,7 miliardy USD, což odpovídá ročnímu růstu přibližně 5,2 %. Tento růst se však nerovnoměrně rozděluje napříč dodavatelským řetězcem. Dílny, které nedokáží efektivně zvětšit své střihové kapacity, budou sledovat, jak se tato příležitost vytrácí přímo před nimi ve prospěch konkurentů, kteří již zvládli výrobní výpočty.
Co skutečně znamená škálovatelnost na střihovně
Škálovatelnost při řezání průmyslových závěsů není pouze o tom, kolik metrů látky se za hodinu zpracuje. To je zjednodušená verze, kterou rádi propagují prodejci zařízení. Skutečná škálovatelnost znamená schopnost zvládnout druh bez ztráty rychlosti, absorbovat náhlé nárůsty objemu bez zdvojnásobení počtu zaměstnanců a udržet kvalitní konzistence bez ohledu na to, zda je objednávka pro padesát identických panelů nebo pro pětset panelů různých rozměrů.
Správně navržený systém pro řezání se škáluje ve třech dimenzích: objem výroby, rozmanitost materiálů a složitost objednávek. První dimenze je zřejmá – více panelů za směnu. Druhá dimenze je důležitá tehdy, když dílna zpracovává látky od lehkých průhledných až po těžké tmavící materiály, přičemž každý z nich vyžaduje jiné parametry řezání. Třetí dimenze se uplatní, když se objednávky posunou od velkosériové výroby identických rozměrů k individuálním zakázkám s vysokou rozmanitostí a nízkým objemem, což je stále častější směr trhu.
Skryté náklady ručního řezání v masovém měřítku
Ruční řezání má ve výrobě své místo, to není pochybné. U malosériových zakázkových výrobků nebo prototypů může zkušený řezač s rovným nožem a kvalitním řezacím stolem dosáhnout vynikajících výsledků. Avšak při zvětšení měřítka se úplně změní i matematický výpočet.
Zamyslete se nad tím, co se stane, když dílna rozšíří počet řezacích stanic ze dvou na šest, aniž by změnila základní proces. Náklady na práci se totiž nejen násobí – spíše se navzájem posilují. Zaškolení nových řezačů trvá čas a kvalita se výrazně liší mezi zkušenými řezači a začínajícími. Materiálové odpady z chyb při měření se navíc hromadí u každé řezací stanice. Studie Mezinárodního sdružení výrobců textilních strojů zjistila, že automatické řezací systémy dosahují přesnosti opakování vzorů 98 % v rámci více výrobních cyklů, zatímco u ručních metod je konzistence výrazně nižší. .
Skutečnost, kterou často přehlížíme, je následující: ruční řezání se nepřizpůsobuje lineárně rostoucímu objemu výroby. Zdvojnásobení výstupu nezachovává konstantní míru chyb – ta spíše stoupá. Čím více řezů provádíme, tím více příležitostí pro chyby vzniká, tím více látky se ztrácí kvůli nepřesnému měření a tím více opakované práce snižuje zisky, které byly již tak tenké.
Případ z praxe: Rekonstrukce chemického závodu v jižní části Číny
Během projektu rekonstrukce chemického závodu v jižní části Číny čelila interní dílna pro údržbu okení v zařízení neobvyklé výzvě. Závod fungoval v několika budovách s nestandardními rozměry oken – žádné dvě okna se od sebe v jednotlivých křídlech neodlišovala. Nahrazující okení vyráběla dávkami třiceti až čtyřiceti panelů, přičemž každý panel měl jedinečné rozměry výšky a šířky.
Stávající uspořádání využívalo manuální stůl na řezání se zámkovým nožem. Jeden operátor dokázal za směnu nařezat přibližně patnáct panelů a chybovost činila kolem 8 % – což znamenalo, že zhruba jeden panel z každých dvanácti vyžadoval opětovné nařezání. To neznělo katastrofálně, dokud jste to nepočítali pro všechna více než 200 oken v továrně, která byla v rámci pravidelného plánu vyměňována.
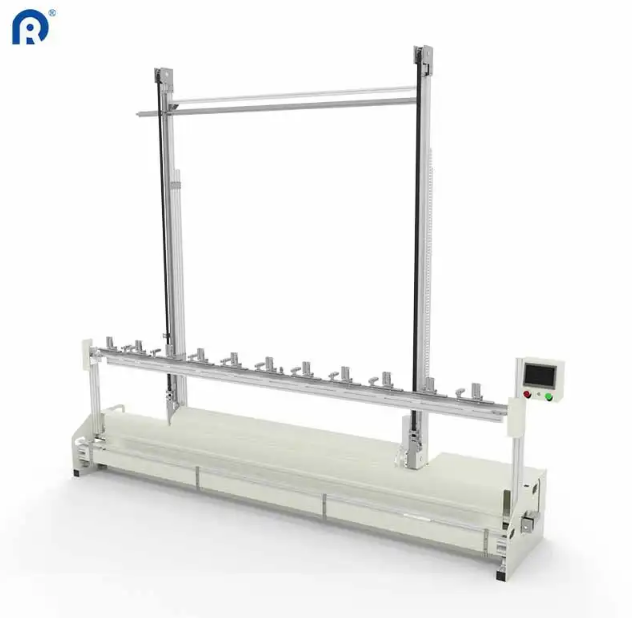
Tým nahradil manuální zařízení automatickým svislým strojem na řezání s programovatelnou výškou nastavení. Operátor stačilo zadat rozměry pro každou dávku a zbytek stroj zpracoval sám. Výkon vzrostl na čtyřicet pět panelů za směnu při stejném počtu zaměstnanců a chybovost klesla pod 1 %. Továrna tak snížila zásobu oken čekajících na výměnu z šesti týdnů na deset dní, aniž by do týmu údržby přijala jedinou další osobu. .
Technologické možnosti umožňující skutečný růst
Ne každá technologie řezání je stejně vhodná pro škálovatelnost. Volba má větší význam, než si většina majitelů dílen uvědomuje.
Systémy založené na nožích zůstávají pracovní koně pro výrobu ve velkém množství. Zpracovávají efektivně tlusté materiály, jako jsou zatemňovací záclony, a udržují nízké provozní náklady při dlouhodobém výrobním cyklu . Nevýhodou je, že čepele se postupně otupují a je třeba je vyměňovat; navíc neuzavírají okraje látek, což vyžaduje samostatné dokončovací kroky u materiálů, které se stříhají.
Laserové řezáky , zejména systémy s CO2, se vyznačují výborným výkonem při řezání jemných látek, jako je hedvábí nebo krajka. Výzkum publikovaný v časopisu Textile Research Journal (2023) ukazuje, že laserové řezání může snížit ošlapaní okrajů přibližně o 85 % ve srovnání s konvenčními čepelemi . Přesnost dosahuje přibližně 0,1 mm, což je důležité pro shodu vzorů u výrobků vyšší kvality . Laserové systémy však vyžadují vyšší počáteční investici a více údržby.
Ultrazvukové řezání se vysokofrekvenčně rozechází, aby současně řezalo a uzavíralo syntetické materiály . Tím se eliminuje potřeba dokončování po řezání u mnoha syntetických směsí, avšak tato technologie nezvládá tak dobře přirozené vlákna ani silně vrstvené balíky.
CNC řízených systémů zajistit opakovatelnost, kterou vyžaduje škálovatelnost. Moderní CNC střihače pro závěsy udržují přesnost přibližně v rozmezí 0,5 mm po osmihodinových výrobních směnách a dokážou zpracovat přibližně 120 metrů látky za hodinu – tedy přibližně třikrát rychleji než ruční metody .
Ekonomika rozšiřování výroby
Investiční případ pro škálovatelné střihačky závisí na několika klíčových číslech, která by měli výrobci vypočítat ještě před podpisem jakýchkoli objednávek.
| Nákladový faktor | Ruční stříhání (na 1 000 panelů) | Automatické CNC stříhání (na 1 000 panelů) |
|---|---|---|
| Přímá práce | 40–50 pracovních hodin operátora | 8–12 pracovních hodin operátora |
| Odpad látky | 8–12 % materiálu | 3–5 % materiálu |
| Míra předělávky | 6–10 % panelů | 1–2 % panelů |
| Náklady na školení | Vysoké (trvalé) | Nízké (jednorázové) |
Špatně optimalizovaný ruční proces řezání může zplýtvit 15–20 % látky na každou vrstvu, zatímco automatizovaný CNC systém s optimalizovaným plánováním rozvržení pravidelně dosahuje úrovně odpadu pod 10 %. Tento rozdíl – úspora materiálu ve výši 5 až 10 procentních bodů – často pokryje investici do zařízení během dvou až tří let u provozoven střední velikosti.
Přechod bez narušení výroby
Přechod z ručního na automatické řezání není operací typu „přepnout vypínač“. Tento přechod vyžaduje plánování a nejchytřejší provozovny jej postupně zavádějí místo toho, aby se přesunuly na automatizaci najedou.
Začněte s těmi SKU, které mají nejvyšší objem a jsou nejvíce opakované. Ty jsou nejjednodušší na naprogramování a přinášejí nejrychlejší návrat investic (ROI). Nechte ruční stanice zpracovávat netypní zakázky na míru, zatímco automatizovaný systém získává zkušenosti při výrobě základních položek. Jakmile se operátoři cítí pohodlně a stroj prokáže svou spolehlivost, postupně přesuňte do automatizovaného systému větší část výrobní směsi.
Další část, kterou se často zanedbává: data. Automatizované systémy generují výrobní data, která ruční stanice nikdy nedokážou – doby řezání, spotřeba materiálu, protokoly chyb. Tato data se stávají základem pro nepřetržitý rozvoj. Firmy, které považují stroj na řezání za zdroj dat a ne pouze za nástroj, obvykle dosahují škálovatelnosti, jejíž přínos výrazně přesahuje počáteční nárůst výkonu.
Společnost Ridong vyrábí zařízení na řezání záclon od roku 2007 a její zařízení jsou nainstalována ve více než 100 zemích. jejich zkušenosti z různých výrobních prostředí – od malých dílen po velké výrobní zařízení – poskytují praktický pohled na to, co funguje při rozšiřování provozu řezání závěsů.
Obsah
- Strop škálovatelnosti, o němž nikdo nemluví
- Co skutečně znamená škálovatelnost na střihovně
- Skryté náklady ručního řezání v masovém měřítku
- Případ z praxe: Rekonstrukce chemického závodu v jižní části Číny
- Technologické možnosti umožňující skutečný růst
- Ekonomika rozšiřování výroby
- Přechod bez narušení výroby




