
 EN
Потолок масштабируемости, о котором никто не говорит
Масштабирование производства штор выглядит простым на бумаге: покупка дополнительного оборудования, найм большего числа сотрудников и увеличение объёмов выпускаемой продукции. На практике же станция раскроя зачастую становится узким местом, которое тормозит рост ещё до его начала. Среднее по размеру производственное помещение может обрабатывать 200 полотен в день с использованием двух ручных раскройных столов и четырёх операторов. Увеличьте этот объём до 400 полотен — и раскройный участок мгновенно превратится в хаос: несоответствующие друг другу стопки материала, неточные замеры, растущие объёмы отходов ткани и рост количества переделок сверх допустимого уровня.
Глобальный рынок оконных покрытий в 2024 году оценивался приблизительно в 14,4 млрд долларов США и, согласно прогнозам, достигнет 22,7 млрд долларов США к 2033 году, демонстрируя среднегодовой темп роста около 5,2 %. Однако этот рост распределяется неравномерно по цепочке поставок. Производственные цеха, неспособные эффективно масштабировать свои раскройные операции, упустят эту возможность, которая достанется конкурентам, уже освоившим производственные расчёты.
Что подразумевается под масштабируемостью на раскройном участке
Масштабируемость в промышленной резке штор — это не просто возможность обрабатывать больше ткани в час. Это упрощённая версия, которую так любят продвигать продавцы оборудования. Настоящая масштабируемость означает способность справляться с разнообразие не жертвуя скоростью, поглощать скачки объёмов без удвоения штатной численности и поддерживать постоянство качества независимо от того, заказано ли пятьдесят одинаковых полотен или пятьсот полотен нестандартных размеров.
Правильно спроектированная система резки масштабируется по трём измерениям: объёму пропускной способности, разнообразию материалов и сложности заказов. Первое измерение очевидно — большее количество полотен за смену. Второе приобретает значение, когда мастерская обрабатывает всё — от лёгких воздушных тканей до плотных светонепроницаемых материалов, каждый из которых требует индивидуальных параметров резки. Третье измерение вступает в силу, когда заказы переходят от крупносерийного производства одинаковых изделий к небольшим партиям высокодифференцированных изделий на заказ — именно в этом направлении движется рынок.
Скрытые издержки ручной резки в условиях масштабирования
Ручная резка занимает определённое место в отрасли — с этим не поспоришь. Для небольших партий изделий на заказ или прототипирования опытный резчик с прямым ножом и хорошим столом может добиться отличных результатов. Однако при масштабировании расчёты кардинально меняются.
Рассмотрим, что происходит, когда мастерская увеличивает количество станций резки с двух до шести без изменения базового процесса. Затраты на труд не просто возрастают пропорционально — они растут экспоненциально. Подготовка новых резчиков требует времени, а качество работы значительно варьируется в зависимости от опыта: у опытных специалистов оно существенно выше, чем у новичков. Отходы материала из-за погрешностей измерений накапливаются на каждом станке. Согласно исследованию Международной ассоциации производителей текстильного оборудования, автоматизированные системы резки обеспечивают точность повторения лекал на уровне 98 % в течение нескольких циклов производства, тогда как при ручных методах согласованность значительно ниже. .
Вот реальность, которую часто упускают из виду: ручная резка не масштабируется линейно. Удвоение объёма выпускаемой продукции не сохраняет уровень ошибок на прежнем уровне — он возрастает. Чем больше разрезов, тем выше вероятность ошибок, тем больше ткани теряется из-за неточных замеров и тем больше переделок, пожирающих и без того небольшие маржинальные прибыли.
Пример из практики: модернизация химического завода в южном регионе
В рамках проекта модернизации химического завода в южном регионе Китая собственная мастерская по обслуживанию штор предприятия столкнулась с необычной задачей. Завод располагался в нескольких зданиях с нестандартными размерами окон — ни одно окно не совпадало по габаритам с другим, даже в пределах одного крыла. Заменяемые шторы производились партиями по тридцать–сорок полотен, каждое из которых имело уникальные высоту и ширину.
Существующая установка использовала ручной раскройный стол со строгальным ножом. Один оператор мог вырезать около пятнадцати панелей за смену, а процент ошибок составлял примерно 8 % — то есть примерно одну панель из каждых двенадцати требовалось перерезать. Это не звучало катастрофически, пока вы не умножите показатель на 200 и более окон завода, требующих замены по скользящему графику.
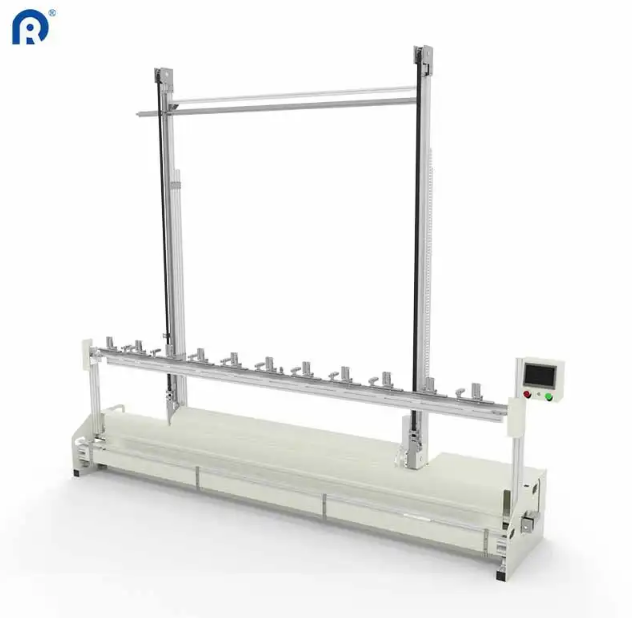
Команда заменила оборудование на автоматизированный вертикальный раскройный станок с программируемыми настройками высоты. Оператору оставалось лишь ввести габариты каждой партии, после чего станок выполнял всю остальную работу. Производительность возросла до сорока пяти панелей за смену при том же количестве персонала, а доля брака снизилась ниже 1 %. Заводу удалось сократить очередь на замену штор с шести недель до десяти дней без привлечения дополнительных сотрудников в команду технического обслуживания. .
Технологические решения, обеспечивающие реальный рост
Не все технологии раскроя одинаково способствуют масштабируемости. Выбор имеет большее значение, чем полагают многие владельцы мастерских.
Системы на основе лезвий остаются основным инструментом для массового производства. Они эффективно обрабатывают толстые материалы, такие как плотные шторы, и обеспечивают низкие эксплуатационные расходы при длительных производственных циклах . Компромисс: лезвия со временем затупляются и требуют замены, а также они не герметизируют края ткани, что означает необходимость отдельных операций по отделке материалов, склонных к осыпанию.
Лазерные резаки , особенно системы на основе CO₂, отлично подходят для деликатных тканей, таких как шёлк или кружево. Согласно исследованию, опубликованному в журнале Textile Research Journal (2023 г.), лазерная резка снижает осыпание краёв примерно на 85 % по сравнению с традиционными лезвиями . Точность позиционирования достигает около 0,1 мм, что имеет значение при совмещении узоров на изделиях премиум-класса . Однако лазерные системы требуют более высоких первоначальных инвестиций и более частого технического обслуживания.
Ультразвуковая резка вибрирует с высокой частотой, обеспечивая одновременную резку и герметизацию синтетических материалов . Это исключает необходимость дополнительной обработки краёв после резки для многих синтетических смесей, однако данная технология менее эффективна при работе с натуральными волокнами или многослойными пакетами.
Системы с ЧПУ обеспечивают воспроизводимость, требуемую для масштабирования. Современные станки ЧПУ для резки штор сохраняют точность в пределах примерно 0,5 мм в течение восьмичасовых производственных смен и способны обрабатывать около 120 метров ткани в час — примерно в три раза быстрее, чем ручные методы .
Экономика масштабирования
Обоснование инвестиций в оборудование для масштабируемой резки основывается на нескольких ключевых показателях, которые производителям следует рассчитать до подписания каких-либо заказов на закупку.
| Фактор стоимости | Ручная резка (на 1 000 панелей) | Автоматизированная резка на станках ЧПУ (на 1 000 панелей) |
|---|---|---|
| Прямой труд | 40–50 человеко-часов | 8–12 человеко-часов |
| Потери ткани | 8–12 % материала | 3–5 % материала |
| Процент переделки | 6–10 % панелей | 1–2 % панелей |
| Затраты на обучение | Высокие (постоянные) | Низкие (единовременные) |
Плохо оптимизированный ручной процесс раскроя может привести к потере 15–20 % ткани на каждый расклад, тогда как автоматизированная система ЧПУ с оптимизированным планированием раскладки регулярно обеспечивает уровень потерь ниже 10 %. Одна только эта разница — 5–10 процентных пунктов экономии материала — зачастую покрывает затраты на оборудование в течение двух–трех лет для предприятий среднего масштаба.
Переход без остановки производства
Переход от ручного к автоматизированному раскрою — это не операция «включить/выключить». Для перехода требуется тщательное планирование, и наиболее продуманные предприятия внедряют его поэтапно, а не сразу полностью.
Начните с артикулов с наибольшим объемом продаж и наиболее повторяющихся операций. Их проще всего запрограммировать, и они обеспечивают самый быстрый возврат инвестиций. Пусть ручные рабочие места обрабатывают нестандартные индивидуальные заказы, в то время как автоматизированная система нарабатывает опыт на типовых работах. Как только операторы почувствуют себя уверенно, а надежность станка будет подтверждена, постепенно переводите на нее большую часть производственной номенклатуры.
Другой аспект, который зачастую упускают из виду: данные. Автоматизированные системы генерируют производственные данные, недоступные при ручной обработке — например, время резки, расход материалов, журналы ошибок. Эти данные становятся основой для непрерывного совершенствования. Предприятия, рассматривающие станок для резки не просто как инструмент, а как источник данных, как правило, достигают масштабируемых преимуществ, выходящих далеко за рамки первоначального роста производительности.
Компания Ridong производит оборудование для резки штор с 2007 года; ее установки размещены более чем в 100 странах их опыт работы в различных заводских условиях — от небольших мастерских до крупномасштабных производственных предприятий — обеспечивает практическую точку зрения на то, что работает при масштабировании операций по раскрою штор.
Содержание
- Потолок масштабируемости, о котором никто не говорит
- Что подразумевается под масштабируемостью на раскройном участке
- Скрытые издержки ручной резки в условиях масштабирования
- Пример из практики: модернизация химического завода в южном регионе
- Технологические решения, обеспечивающие реальный рост
- Экономика масштабирования
- Переход без остановки производства




