
 EN
वह स्केलेबिलिटी सीमा जिसके बारे में कोई बात नहीं करता
पर्दे के निर्माण के संचालन को बढ़ाना कागज पर सीधा-सा लगता है—अधिक मशीनें खरीदें, अधिक कर्मचारी नियुक्त करें, और अधिक उत्पाद द्वार से बाहर निकालें। व्यवहार में, कटिंग स्टेशन अक्सर एक बोटलनेक बन जाता है जो वृद्धि को उससे पहले ही रोक देता है जब वह वास्तव में शुरू हो पाए। एक मध्यम आकार की कार्यशाला दो मैनुअल कटिंग टेबल और चार ऑपरेटर्स के साथ प्रतिदिन 200 पैनलों का संचालन कर सकती है। इसे 400 पैनलों तक बढ़ाएँ, और अचानक कटिंग फ्लोर अराजकता में बदल जाता है—गलत संरेखित स्टैक, असंगत माप, कपड़े का अपव्यय बढ़ना, और पुनः कार्य की दर स्वीकार्य स्तर से ऊपर चली जाना।
वैश्विक विंडो कवरिंग बाजार का मूल्य 2024 में लगभग 14.4 अरब डॉलर था और यह 2033 तक लगभग 22.7 अरब डॉलर तक पहुँचने का अनुमान है, जो वार्षिक रूप से लगभग 5.2% की दर से बढ़ रहा है। यह वृद्धि आपूर्ति श्रृंखला में समान रूप से वितरित नहीं होती है। वे कार्यशालाएँ जो अपने कटिंग संचालन को कुशलतापूर्ण रूप से बढ़ा नहीं सकती हैं, उस अवसर को अपने प्रतिद्वंद्वियों के पास जाते हुए देखेंगी जिन्होंने उत्पादन के गणित को समझ लिया है।
कटिंग फ्लोर पर वास्तव में स्केलेबिलिटी का क्या अर्थ होता है
औद्योगिक पर्दे काटने में स्केलेबिलिटी का अर्थ केवल प्रति घंटा अधिक कपड़ा प्रसंस्करण करना नहीं है। यह एक अति सरलीकृत संस्करण है जिसे उपकरण बिक्री कर्मचारी आमतौर पर प्रस्तुत करना पसंद करते हैं। वास्तविक स्केलेबिलिटी का अर्थ है कि आप इसे संभाल सकें विविधता गति को कम न करते हुए, आयतन में उछाल को कर्मचारियों की संख्या दोगुनी किए बिना, और गुणवत्ता एकाग्रता चाहे ऑर्डर पचास समान पैनलों का हो या पाँच सौ कस्टम आकार के पैनलों का, गुणवत्ता को बनाए रखना।
एक उचित रूप से डिज़ाइन किया गया काटने का प्रणाली तीन आयामों में स्केल करती है: उत्पादन मात्रा, सामग्री की विविधता, और ऑर्डर की जटिलता। पहला आयाम स्पष्ट है—प्रति शिफ्ट अधिक पैनल। दूसरा आयाम तब महत्वपूर्ण हो जाता है जब कोई दुकान हल्के शीर्ष वाले कपड़ों से लेकर भारी ब्लैकआउट कपड़ों तक सभी कुछ संभालती है, जिनमें से प्रत्येक के लिए अलग-अलग काटने के मापदंडों की आवश्यकता होती है। तीसरा आयाम तब सक्रिय होता है जब ऑर्डर समान आकार के बल्क रन से उच्च-मिश्रण, कम-मात्रा के कस्टम कार्यों की ओर स्थानांतरित हो जाते हैं, जो बाजार की वर्तमान दिशा है।
बड़े पैमाने पर मैनुअल काटने की छुपी लागत
मैनुअल कटिंग का उद्योग में एक स्थान है, इस पर कोई सवाल नहीं। छोटे बैच के अनुकूलित कार्य या प्रोटोटाइपिंग के लिए, एक सीधे चाकू और एक अच्छी मेज के साथ एक कुशल कटर उत्कृष्ट परिणाम प्राप्त कर सकता है। लेकिन स्केल बदलने से गणित पूरी तरह बदल जाता है।
विचार करें कि जब कोई दुकान अपनी कटिंग स्टेशनों की संख्या दो से बढ़ाकर छह कर देती है, लेकिन मूल प्रक्रिया में कोई परिवर्तन नहीं करती है, तो क्या होता है। श्रम लागत केवल गुणा नहीं होती—वे घटक के रूप में बढ़ती हैं। नए कटर्स को प्रशिक्षित करने में समय लगता है, और गुणवत्ता अनुभवी हाथों और नवागंतुकों के बीच काफी भिन्न होती है। माप की त्रुटियों से होने वाला सामग्री का अपव्यय प्रत्येक स्टेशन पर संचयित होता है। अंतर्राष्ट्रीय टेक्सटाइल मशीनरी संघ के एक अध्ययन में पाया गया कि स्वचालित कटिंग प्रणालियाँ कई उत्पादन चक्रों में 98% पैटर्न दोहराव सटीकता प्राप्त कर सकती हैं, जबकि मैनुअल विधियों के साथ संगतता काफी कम होती है। .
यहाँ वास्तविकता है जिसे अक्सर नज़रअंदाज़ कर दिया जाता है: मैनुअल कटिंग रैखिक रूप से स्केल नहीं होती है। आउटपुट को दोगुना करने पर त्रुटि दर स्थिर नहीं रहती—बल्कि यह बढ़ जाती है। अधिक कटिंग का अर्थ है गलतियों के लिए अधिक अवसर, गलत माप के कारण कपड़े की अधिक हानि, और मार्जिन को खाए जाने वाला अधिक पुनर्कार्य, जो पहले से ही सीमित थे।
क्षेत्र से एक मामला: दक्षिणी रासायनिक संयंत्र का पुनर्योजन
दक्षिणी चीन में एक रासायनिक संयंत्र में पुनर्योजन परियोजना के दौरान, सुविधा की आंतरिक पर्दा रखरखाव दुकान को एक असामान्य चुनौती का सामना करना पड़ा। संयंत्र कई भवनों में संचालित होता था, जिनकी खिड़कियों के आकार मानक नहीं थे—एक पंख से दूसरे पंख तक कुछ भी मेल नहीं खाता था। वे तीस से चालीस पैनल के बैच में प्रतिस्थापन पर्दे बना रहे थे, जिनमें से प्रत्येक की ऊँचाई और चौड़ाई के विशिष्ट माप अलग-अलग थे।
मौजूदा व्यवस्था में एक सीधी चाकू वाली मैनुअल कटिंग टेबल का उपयोग किया जाता था। एक ऑपरेटर प्रति शिफ्ट लगभग पंद्रह पैनल काट सकता था, और त्रुटि दर लगभग 8% थी—जिसका अर्थ था कि प्रत्येक बारहवें पैनल में से लगभग एक को पुनः काटने की आवश्यकता होती थी। यह तब तक भयानक नहीं लगता था, जब तक कि इसे संयंत्र के 200 से अधिक खिड़कियों पर गुणा नहीं किया जाता था, जिन्हें लगातार आधार पर प्रतिस्थापित करने की आवश्यकता थी।
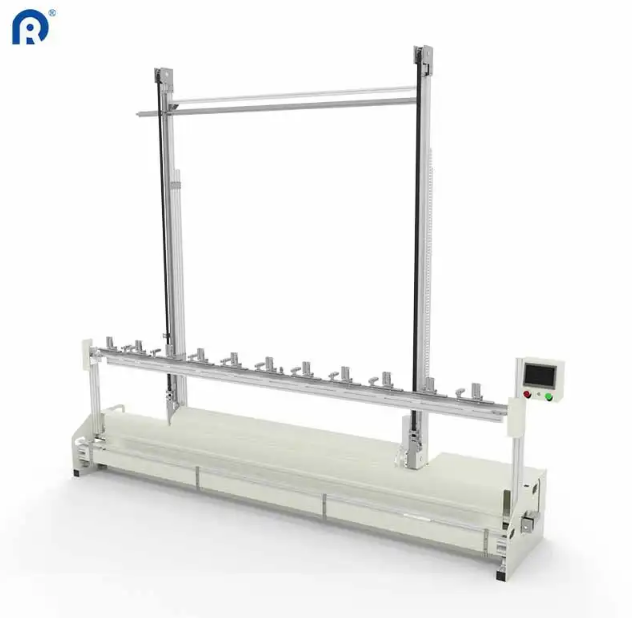
टीम ने एक स्वचालित ऊर्ध्वाधर कटिंग मशीन को प्रोग्राम करने योग्य ऊँचाई सेटिंग्स के साथ प्रतिस्थापित कर दिया। ऑपरेटर को केवल प्रत्येक बैच के लिए आयाम दर्ज करने होते थे, और मशीन शेष सभी कार्य स्वयं कर लेती थी। उत्पादन प्रति शिफ्ट 45 पैनल तक बढ़ गया, जबकि कर्मचारियों की संख्या वही रही, और त्रुटि दर 1% से कम हो गई। संयंत्र ने अपने कर्टन प्रतिस्थापन के पीछे के कार्य को छह सप्ताह से घटाकर दस दिन कर दिया, बिना रखरखाव टीम में एक भी व्यक्ति को जोड़े। .
वास्तविक वृद्धि को सक्षम बनाने वाले प्रौद्योगिकी विकल्प
प्रत्येक कटिंग प्रौद्योगिकि स्केलेबिलिटी को एक समान रूप से सेवा नहीं देती है। चयन का महत्व अधिकांश दुकान मालिकों को जितना लगता है, उससे कहीं अधिक है।
ब्लेड-आधारित प्रणालियाँ उच्च मात्रा वाले उत्पादन के लिए काम करने वाले मशीनों के रूप में बने रहते हैं। ये ब्लैकआउट कर्टन जैसी मोटी सामग्री को कुशलतापूर्वक संभालते हैं और लंबी उत्पादन अवधि के दौरान संचालन लागत को कम रखते हैं । समझौता यह है कि ब्लेड समय के साथ कुंद हो जाते हैं और उनका प्रतिस्थापन करने की आवश्यकता होती है, और वे कपड़े के किनारों को सील नहीं करते हैं, जिसका अर्थ है कि फ्रे होने वाली सामग्री के लिए अलग से पूर्णता प्रदान करने के चरणों की आवश्यकता होती है।
लेज़र कटर्स विशेष रूप से CO2 प्रणालियाँ, रेशम या लेस जैसे नाजुक कपड़ों के साथ उत्कृष्ट प्रदर्शन करती हैं। टेक्सटाइल रिसर्च जर्नल (2023) के अनुसंधान से पता चलता है कि पारंपरिक ब्लेडों की तुलना में लेजर कटिंग से किनारों के फ्रे होने को लगभग 85% तक कम किया जा सकता है । इसकी सटीकता सहिष्णुता लगभग 0.1 मिमी तक पहुँच जाती है, जो उच्च-स्तरीय वस्तुओं पर पैटर्न मिलान के लिए महत्वपूर्ण है । लेकिन लेजर प्रणालियों की प्रारंभिक लागत अधिक होती है और उनके रखरखाव की आवश्यकता अधिक होती है।
अल्ट्रासोनिक कटिंग उच्च आवृत्ति पर कंपन करता है ताकि सिंथेटिक सामग्री को एक साथ काटा और सील किया जा सके । इससे कई सिंथेटिक मिश्रणों के लिए कटिंग के बाद के पूर्णता प्रदान करने की आवश्यकता समाप्त हो जाती है, लेकिन यह प्रौद्योगिकी प्राकृतिक रेशों या भारी रूप से ओवरलेप किए गए स्टैक्स पर अच्छा प्रदर्शन नहीं करती है।
सीएनसी-नियंत्रित प्रणाली वह पुनरावृत्तिशीलता प्रदान करता है जो स्केलेबिलिटी की मांग करती है। आधुनिक सीएनसी कर्टन कटर आठ घंटे की उत्पादन पाली के दौरान लगभग 0.5 मिमी की सटीकता बनाए रखते हैं और प्रति घंटे लगभग 120 मीटर कपड़े की प्रक्रिया कर सकते हैं—जो मैनुअल विधियों की तुलना में लगभग तीन गुना तेज़ है .
स्केलिंग अप की अर्थव्यवस्था
स्केलेबल कटिंग उपकरणों के लिए निवेश का मामला कुछ प्रमुख संख्याओं पर निर्भर करता है, जिन्हें निर्माताओं को कोई भी खरीद आदेश हस्ताक्षर करने से पहले गणना करनी चाहिए।
| लागत कारक | मैनुअल कटिंग (प्रति 1,000 पैनल) | स्वचालित सीएनसी कटिंग (प्रति 1,000 पैनल) |
|---|---|---|
| प्रत्यक्ष श्रम | 40–50 ऑपरेटर घंटे | 8–12 ऑपरेटर घंटे |
| कपड़ा अपशिष्ट | सामग्री का 8–12% | सामग्री का 3–5% |
| पुनः कार्य दर | पैनल का 6–10% | पैनलों का 1–2% |
| प्रशिक्षण का अतिरिक्त बोझ | उच्च (निरंतर) | कम (एकल-बार) |
एक खराब रूप से अनुकूलित मैनुअल कटिंग प्रक्रिया प्रति ले में कपड़े का 15–20% बर्बाद कर सकती है, जबकि अनुकूलित मार्कर योजना के साथ स्वचालित सीएनसी प्रणाली नियमित रूप से 10% से कम के अपव्यय दर हासिल करती है। इस अंतर के कारण—5 से 10 प्रतिशत तक की सामग्री बचत—अक्सर मध्यम स्तर के उत्पादन वाली दुकानों के लिए उपकरण निवेश को दो से तीन वर्षों के भीतर ही पूरा कर दिया जाता है।
उत्पादन को बिना बाधित किए संक्रमण करना
मैनुअल से स्वचालित कटिंग में स्विच करना कोई 'स्विच ऑन करें' ऑपरेशन नहीं है। इस संक्रमण के लिए योजना बनाने की आवश्यकता होती है, और सबसे समझदार दुकानें इसे धीरे-धीरे करती हैं, बजाय एक ही रात में पूर्ण संक्रमण के।
सबसे अधिक मात्रा वाले, सबसे अधिक दोहराए जाने वाले एसकेयू (SKU) से शुरुआत करें। ये सबसे आसानी से प्रोग्राम किए जा सकते हैं और सबसे त्वरित रिटर्न ऑन इन्वेस्टमेंट (ROI) प्रदान करते हैं। विचित्र या विशेष ऑर्डर्स को मैनुअल स्टेशनों पर संभाला जाए, जबकि स्वचालित प्रणाली बुनियादी कार्यों पर अपना प्रदर्शन साबित करे। एक बार ऑपरेटर्स को आराम महसूस हो जाए और मशीन की विश्वसनीयता साबित हो जाए, तो मिश्रण का अधिकांश हिस्सा धीरे-धीरे स्वचालित प्रणाली की ओर स्थानांतरित कर दें।
दूसरा महत्वपूर्ण पहलू, जिसे अक्सर नजरअंदाज कर दिया जाता है: डेटा। स्वचालित प्रणालियाँ उत्पादन डेटा उत्पन्न करती हैं, जो मैनुअल स्टेशन कभी नहीं उत्पन्न कर सकते—जैसे कटिंग समय, सामग्री का उपयोग, त्रुटि लॉग। यह डेटा निरंतर सुधार के लिए आधार बन जाता है। वे दुकानें, जो कटिंग मशीन को केवल एक उपकरण के बजाय डेटा स्रोत के रूप में देखती हैं, आरंभिक उत्पादकता में वृद्धि से कहीं अधिक स्केलेबिलिटी लाभ प्राप्त करती हैं।
रिडॉन्ग 2007 से पर्दे काटने के उपकरणों का निर्माण कर रहा है, जिसकी स्थापना 100 से अधिक देशों में की गई है। . उनका विविध कारखाना पर्यावरणों—छोटी कार्यशालाओं से लेकर बड़े पैमाने की उत्पादन सुविधाओं तक—में अनुभव, पर्दे काटने की ऑपरेशन्स को बढ़ाने के समय क्या काम करता है, इस पर एक व्यावहारिक दृष्टिकोण प्रदान करता है।
विषय-सूची
- वह स्केलेबिलिटी सीमा जिसके बारे में कोई बात नहीं करता
- कटिंग फ्लोर पर वास्तव में स्केलेबिलिटी का क्या अर्थ होता है
- बड़े पैमाने पर मैनुअल काटने की छुपी लागत
- क्षेत्र से एक मामला: दक्षिणी रासायनिक संयंत्र का पुनर्योजन
- वास्तविक वृद्धि को सक्षम बनाने वाले प्रौद्योगिकी विकल्प
- स्केलिंग अप की अर्थव्यवस्था
- उत्पादन को बिना बाधित किए संक्रमण करना




