
 EN
Heç kim danışmayan miqyaslandırma tavanı
Pərdə istehsalı əməliyyatını miqyaslandırmaq sənəd üzərində sadə görünür — daha çox maşın alın, daha çox işçi götürün, daha çox məhsul istehsal edin. Amma praktikada kəsilmə stansiyası tez-tez böyüklük əldə etməyə başlamazdan əvvəl inkişafı dayandıran darboğaz halına gəlir. Orta ölçülü bir zavod iki əl ilə kəsilən stol və dörd işçilə bir günde 200 panel istehsal edə bilər. Bu rəqəmi 400 panelləyə qədər artırın və kəsilmə sahəsi ancaq xaos halına gəlir — yerdəyişməyən yığınlar, dəqiqliyini itirən ölçülmələr, paltarı israfı artmaqda və təkrar emal dərəcələri qəbul edilə bilən səviyyələrin üzərinə çıxmaqda.
Dünya pəncərə örtükləri bazarı 2024-cü ildə təxminən 14,4 milyard ABŞ dolları dəyərində idi və illik təxminən 5,2% sürətlə artaraq 2033-cü ilə qədər 22,7 milyard ABŞ dollarına çatması gözlənilir. Bu artım təchizat zəncirinin bütün sahələrində bərabər şəkildə paylanmır. Kəsilmə əməliyyatlarını effektiv şəkildə miqyaslandıra bilməyən zavodlar bu imkanı öz rəqiblərinə verəcəklər ki, onlar istehsal hesablamalarını artıq həll etmişlər.
Kəsilmə sahəsində miqyaslandırmanın həqiqətən nə demək olduğunu
Sənaye perdesi kəsməsində miqyaslaşma yalnız saatda daha çox parça emal etmək deyil. Bu, avadanlıq satıcılarının təqdim etməyi sevdiyi sadələşdirilmiş versiyadır. Həqiqi miqyaslaşma — sürəti qorumaqla çeşitlilik davam etmək qabiliyyətini həcm zirvələrini işçilərin sayını iki dəfə artırmadan keyfiyyətin Sabitliyi sifasını təmin edir — sifariş əlli eyni panel və ya beş yüz fərdiləşdirilmiş ölçülü panel üçün olsun.
Düzgün hazırlanmış kəsmə sistemi üç ölçüsüz miqyaslaşır: buraxılış həcmi, material müxtəlifliyi və sifariş mürəkkəbliyi. Birinci ölçü açıqdır — növbədə daha çox panel. İkinci ölçü o zaman vacib olur ki, atelye yüngül pərdələrdən ağır işıqkeçirməyən parçalara qədər bütün növ materialları emal edir; hər biri fərqli kəsmə parametrləri tələb edir. Üçüncü ölçü isə sifarişlər eyni ölçülü partiyalarla kütləvi istehsaldan yüksək müxtəliflikli, aşağı həcmdə fərdiləşdirilmiş işlərə keçdikdə aktivləşir — bu da bazarın getdiyi istiqamətdir.
Miqyaslı əl ilə kəsmənin gizli xərcləri
Əl ilə kəsmə sənayedə müəyyən yer tutur, bunun haqqında heç bir şübhə yoxdur. Kiçik partiyalı fərdiləşdirilmiş işlər və ya prototiplərin hazırlanması üçün düz xətli bıçağı və yaxşı stol ilə bacarıqlı kəsici yüksək keyfiyyətli nəticələr əldə edə bilər. Lakin miqyas tamamilə hesablamaları dəyişdirir.
İstehsalat müəssisəsinin əsas proses dəyişmədən iki kəsmə stansiyasından altıya qədər miqyaslaşdırılmasının nəticələrini nəzərdən keçirin. Əmək haqqı xərcləri sadəcə çoxalır — onlar artıma uğrayır. Yeni kəsicilərin hazırlanması vaxt tələb edir və keyfiyyət təcrübəli və yeni gələnlər arasında geniş dərəcədə fərqlənir. Ölçmə xətaları səbəbilə material itirmə hər bir stansiya üzrə artıma uğrayır. Beynəlxalq Textil Maşınları Assosiasiyasının apardığı bir tədqiqat göstərir ki, avtomatlaşdırılmış kəsmə sistemləri bir neçə istehsal dövrü boyu nümunələrin təkrarlanmasını 98% dəqiqliklə təmin edə bilər, halbuki əl ilə kəsmə üsulları ilə bu göstərici əhəmiyyətli dərəcədə aşağı olur. .
İşin gerçəkliyi budur ki, bu məqam çox vaxt nəzərdə tutulmur: əl ilə kəsilmə xətti şəkildə miqyaslanmır. Çıxış iki dəfə artırıldıqda xəta oranı sabit qalmır — artmağa başlayır. Daha çox kəsim — daha çox səhv etmə ehtimalı, ölçülərin yanlışlığı səbəbilə itirilən daha çox parça və beləliklə, və without belə ki, və beləliklə, artıq nazik olan marjları yeyən daha çox təkrar işləmə deməkdir.
Sahədən bir nümunə: Cənubi Kimya Zavodunun yenidən qurulması
Cənub Çinindəki bir kimya zavodunda aparılan yenidən qurma layihəsi zamanı zavodun daxili pərdə baxımı sexi qeyri-adi bir çətinliklə üzləşdi. Zavod standart olmayan pəncərə ölçülərinə malik bir neçə binada fəaliyyət göstərirdi — bir qanaddakı pəncərələr digərindəkilərlə uyğun gəlmirdi. Onlar hər biri fərqli uzunluq və enə malik otuz-dördə qədər pərdə panelindən ibarət partiyalar istehsal edirdilər.
Mövcud qurğu düz xətli bıçaqlı əl ilə kəsilmə stolundan istifadə edirdi. Bir operator bir smenada təxminən on beş panel kəsə bilərdi və səhv dərəcəsi təxminən 8% təşkil edirdi — yəni təxminən on iki paneldən biri yenidən kəsilə bilərdi. Bu, zavodun dövrü cədvələ əsasən 200-dən artıq pəncərəsinin əvəz edilməsi tələb olunduğunda, belə səhvlərin ümumi sayına baxanda fəlakətli görünməyə başladı.
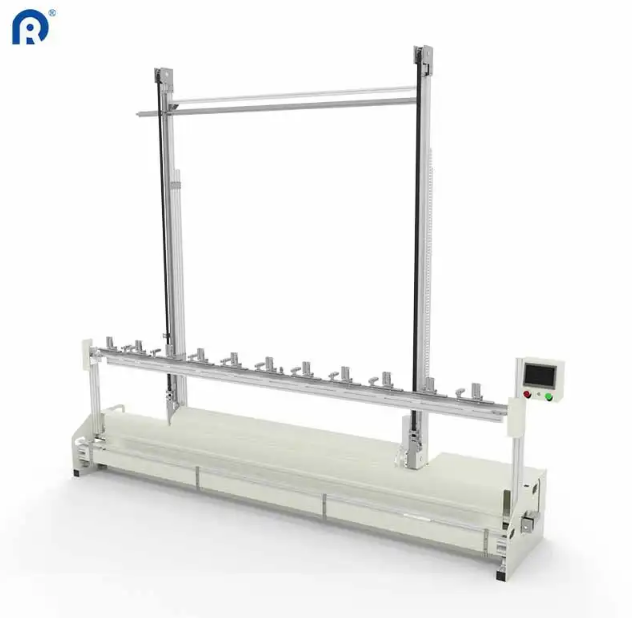
Komanda proqramlaşdırıla bilən hündürlük ayarları olan avtomatlaşdırılmış şaquli kəsici maşını quraşdırdı. Operator hər partiyaya dair ölçüləri sadəcə daxil edirdi və maşın qalan işləri özü yerinə yetirirdi. Eyni sayda işçi ilə çıxış bir smenada qırx beş panelə qədər artırıldı və səhv dərəcəsi 1%-dən aşağı endi. Zavod pərdə əvəzləmələrinin geri qalan ehtiyatını altı həftədən on günlərə qədər azaltdı və bu zaman saxlama komandasına heç bir yeni işçi əlavə edilmədi. .
Həqiqi böyüklük üçün imkan verən texnologiya variantları
Bütün kəsici texnologiyalar miqyaslaşdırmanı eyni şəkildə təmin etmir. Seçim çoxluq sahiblərinin fikirləşdiyindən daha vacibdir.
Kəsici bıçaqlı sistemlər yüksek həcmli istehsal üçün əsas vasitə olaraq qalırlar. Onlar qaranlıq pərdə kimi qalın materialları səmərəli şəkildə emal edir və uzun istehsal dövrləri ərzində əməliyyat xərclərini aşağı saxlayır . Kompromis: kəsici kənarları vaxt keçdikcə dullanır və dəyişdirilməlidir; onlar parça kənarlarını möhürləmir, yəni lifləri dağılan materiallar üçün ayrı sonlandırma addımları tələb olunur.
Lazer kəsici cihazlar xüsusilə CO2 sistemləri, ipək və ya dantel kimi zərif parçalarla işləməkdə üstünlük təşkil edir. Textile Research Journal (2023) jurnalında dərc olunan araşdırma göstərir ki, lazer kəsmə üsulu konvensiyonal kəsici kənarlarına nisbətən kənar liflərinin dağılmasını təxminən %85 azaldır . Dəqiqlik toleransı təxminən 0,1 mm-ə çatır, bu da yüksək keyfiyyətli məhsullarda nümunələrin uyğunluğunu təmin etmək üçün vacibdir . Lakin lazer sistemlərinin başlanğıc xərcləri daha yüksəkdir və daha çox texniki xidmət tələb edirlər.
Ultrazvuk kəsmə sintetik materialları eyni zamanda kəsmək və möhürləmək üçün yüksək tezlikdə titrəyir . Bu, bir çox sintetik qarışıqlar üçün kəsildikdən sonra sonlandırma prosesini aradan qaldırır, lakin bu texnologiya təbii liflər və çoxqatlı qatlar üzərində eyni səviyyədə effektiv deyil.
CNC idarəetmə sistemləri miqyaslandırmanın tələb etdiyi təkrarlanma dəqiqliyini təmin edir. Müasir CNC pərdə kəsiciləri səkkiz saatlıq istehsal smenaları ərzində təxminən 0,5 mm dəqiqlik saxlayır və saatda təxminən 120 metr parça emal edə bilir — bu, əl ilə kəsmə üsullarından təxminən üç dəfə sürətlidir .
Miqyaslandırma iqtisadiyyatı
Miqaşlandırıla bilən kəsici avadanlıqlara investisiya etmək üçün istehsalçıların hər hansı bir alış sifarişi imzalamazdan əvvəl hesablaması lazım olan bir neçə əsas rəqəm var.
| Xərc Amili | Əl ilə kəsmə (1000 panel üçün) | Avtomatlaşdırılmış CNC kəsmə (1000 panel üçün) |
|---|---|---|
| Birbaşa əmək | 40–50 operator saati | 8–12 operator saati |
| Parça tullantıları | materialın 8–12%-i | materialın 3–5%-i |
| Yenidən işlənmə nisbəti | panellərin 6–10%-i | panellərin 1–2%-i |
| Təlimlə bağlı əlavə yük | Yüksək (davamlı) | Aşağı (bir dəfəlik) |
Yaxşı optimallaşdırılmamış əl ilə kəsmə prosesi bir qatda parçanın 15–20%-ni israf edə bilər, o halda isə optimallaşdırılmış marker planlaşdırması ilə avtomatlaşdırılmış CNC sistemi adətən 10%-dən aşağı israf nisbəti əldə edir. Yalnız bu fərq — materialda 5–10 faizlik qənaət — orta miqyaslı istehsalatı həyata keçirən müəssisələrdə avadanlığın alınması xərclərini iki-dən üç il ərzində ödəyə bilər.
İstehsalatı pozmadan keçid etmək
Əl ilə kəsmədən avtomatlaşdırılmış kəsməyə keçid sadəcə bir düyməni basmaqla həyata keçirilən proses deyil. Bu keçid planlaşdırma tələb edir və ən ağıllı müəssisələr onu birbaşa tamamilə keçirmək əvəzinə, mərhələli şəkildə həyata keçirirlər.
Ən yüksək həcmdə və ən çox təkrarlanan SKU-larla başlayın. Onları proqramlaşdırmaq ən asandır və ən sürətli ROI verirlər. Qeyri-adi və fərdiləşdirilmiş sifarişləri əl ilə işləyən stansiyalar həll etsin, avtomatlaşdırılmış sistem isə əsas işlər üzərində uğur qazanmağa çalışsın. Operatorlar rahat hiss edəndə və maşın etibarlılığını sübut etdikdən sonra qarışığın daha çox hissəsini avtomatlaşdırılmış sistemin üzərinə köçürün.
Tez-tez nəzərdən qaçılan digər məsələ: məlumatlar. Avtomatlaşdırılmış sistemlər əl ilə işləyən stansiyaların heç vaxt yarada bilməyəcəyi istehsalat məlumatları yaradır — kəsim müddətləri, materialların istifadəsi, xəta jurnalları. Bu məlumatlar davamlı təkmilləşmənin əsasını təşkil edir. Kəsim maşınını yalnız bir alət kimi deyil, məlumat mənbəyi kimi qiymətləndirən istehsalat müəssisələri, ilk artırılmış istehsal gücü artımından uzaqda olan miqyaslaşdırma üstünlükləri əldə edirlər.
Ridong 2007-ci ildən bəri pərdə kəsən avadanlıqlar istehsal edir və bu avadanlıqlar 100-dən çox ölkədə quraşdırılıb onların kiçik emalatlardan böyük miqyaslı istehsalat obyektlərinə qədər müxtəlif fabrik mühitlərində topladıqları təcrübə, pərdə kəsmə əməliyyatlarını miqyaslandırmaq zamanı nəyin işlədiyinə dair praktiki baxış verir.
Mündəricat
- Heç kim danışmayan miqyaslandırma tavanı
- Kəsilmə sahəsində miqyaslandırmanın həqiqətən nə demək olduğunu
- Miqyaslı əl ilə kəsmənin gizli xərcləri
- Sahədən bir nümunə: Cənubi Kimya Zavodunun yenidən qurulması
- Həqiqi böyüklük üçün imkan verən texnologiya variantları
- Miqyaslandırma iqtisadiyyatı
- İstehsalatı pozmadan keçid etmək




