
 EN
誰も語らないスケーラビリティの限界
カーテン製造事業の規模拡大は、一見単純に思えます——機械を追加購入し、人員を増やし、より多くの製品を出荷すればよいだけです。しかし実際には、裁断工程が成長を阻むボトルネックとなり、事業拡大が本格的に始まる前にその成長を窒息させてしまうことがあります。中規模のワークショップでは、手動裁断台2台と作業員4名で1日200枚のパネルを処理できるかもしれません。しかし、これを1日400枚に増やそうとすると、裁断現場はたちまち混乱に陥ります——積み重ねがずれる、寸法のばらつきが生じる、生地の無駄が増える、再加工率が許容範囲を超えて上昇するといった問題が発生します。
世界のウィンドウカバーリング市場は、2024年に約144億米ドルの規模であり、年率約5.2%の成長を遂げ、2033年には227億米ドルに達すると予測されています。しかし、この成長はサプライチェーン全体で均等に分配されるわけではありません。カッティング作業を効率的にスケールアップできない店舗は、生産性の数理的最適化を実現した競合他社に、この機会をそのまま奪われてしまうでしょう。
カッティング現場における「スケーラビリティ」という概念の真の意味
産業用カーテンのカッティングにおけるスケーラビリティとは、単に1時間あたりの布地処理量を増やすことだけを指すものではありません。これは、販売担当者が好んで説明する過度に単純化された定義です。真のスケーラビリティとは、以下の要素を同時に実現できる能力を意味します。 バラエティ 速度を犠牲にすることなく、 需要の急増に対応し、 人員を倍増させることなく、 品質の一貫性 注文が50枚の同一サイズパネルであれ、500枚のカスタムサイズパネルであれ、品質と精度を維持することです。
適切に設計されたカッティングシステムは、生産量、素材の多様性、注文の複雑さという3つの次元でスケールアップ可能です。第1の次元は明らかで、1シフトあたりのパネル数が増加します。第2の次元は、軽量のシェアーや高密度の遮光生地など、さまざまな素材を扱う工場にとって重要です。それぞれの素材には異なるカッティング条件が必要となります。第3の次元は、同一サイズの大量生産から、多品種少量のカスタム製品へと注文形態が変化した際に発揮されます。これは、市場が今後ますます向かう方向です。
規模拡大時の手作業カッティングに潜むコスト
手作業によるカッティングは、業界において確かに一定の役割を果たしています。小ロットのカスタム製品や試作では、熟練したカッターがストレートナイフと適切なカッティングテーブルを用いることで、優れた結果を生み出すことができます。しかし、規模が大きくなると、その経済計算は全く異なります。
例えば、裁断ステーションが2台から6台に増加した場合を考えてみましょう。このとき、根本的なプロセスを変更しなければ、人件費は単純に倍増するのではなく、複利的に増加します。新規の裁断スタッフの教育には時間がかかり、熟練者と新人との間では品質に大きなばらつきが生じます。また、測定誤差による資材ロスは、各ステーションで累積していきます。国際繊維機械協会(ITMA)の調査によると、自動裁断システムは複数の生産サイクルにわたり98%のパターン再現精度を達成できるのに対し、手作業による裁断では、一貫性が著しく低くなります。 .
見落とされがちな現実があります。つまり、手作業による裁断は、出力の増加に対して線形にスケールしません。出力を2倍にしても、エラー率は一定に留まらず、むしろ上昇します。裁断回数が増えれば、ミスの発生機会も増え、測定ミスによる生地のロスも増加し、既に限界に近い利益率をさらに圧迫する手直し作業も増加します。
現場からの事例:サザン・ケミカル工場の改修プロジェクト
中国南部の化学工場で実施された改修プロジェクトにおいて、当該施設内のカーテンメンテナンス専用作業場は、予期せぬ課題に直面しました。この工場は複数の建物から構成されており、窓の寸法が標準化されておらず、各棟や各翼ごとにサイズが異なっていました。交換用カーテンは30~40枚を1ロットとして生産されており、各パネルにはそれぞれ異なる高さと幅の仕様が設定されていました。
従来の作業環境では、直線カッターを備えた手動カッティングテーブルが使用されていました。1人のオペレーターが1シフトあたり約15枚のパネルを切断できましたが、誤差率は約8%に達しており、つまり約12枚に1枚の割合で再切断が必要となっていました。この数字が深刻さを帯びてくるのは、工場全体で200枚以上の窓がローリング方式で順次交換されるという状況を考慮したときです。
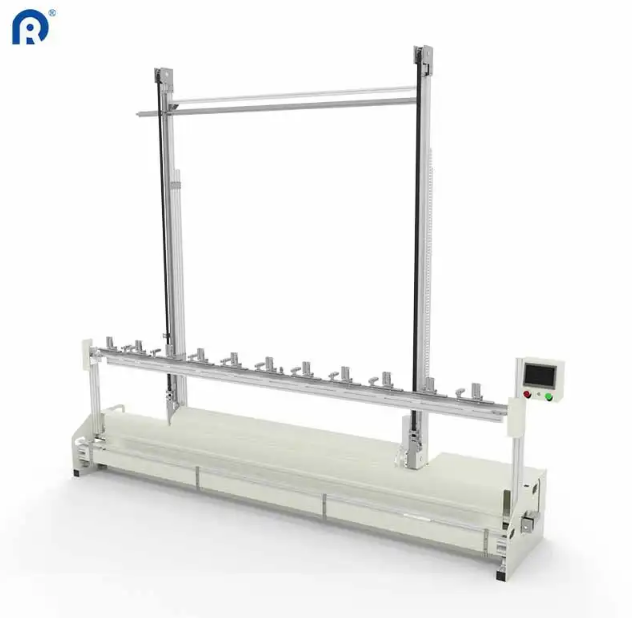
チームは、プログラムによる高さ設定が可能な自動垂直カッティングマシンに交換しました。オペレーターは各ロットの寸法を入力するだけで、あとは機械が自動で処理します。これにより、従業員数を増やさずに1シフトあたりの生産量が45枚に向上し、エラー率は1%未満に低下しました。また、カーテン交換のバックログは、6週間から10日に短縮され、メンテナンスチームへの人員追加は一切ありませんでした。 .
実際の成長を実現する技術選択肢
すべてのカッティング技術が、スケーラビリティを同等に支えるわけではありません。その選択は、多くの工場経営者が認識している以上に重要です。
ブレード式システム 大量生産において依然として主力であり、遮光カーテンなどの厚手素材を効率的に加工でき、長時間の連続生産でも運用コストを低く抑えられます。 ただし、ブレードは使用とともに摩耗し、定期的な交換が必要です。また、布地の端を密封できないため、ほつれやすい素材には別途仕上げ工程が必要となります。
レーザー切断機 特にCO2システムは、シルクやレースなどの繊細な素材に優れています。『テキスタイル・リサーチ・ジャーナル』(2023年)の研究によると、レーザー切断は従来の刃物と比較して、端のほつれを約85%低減できます この精度公差は約0.1mmに達し、高級品におけるパターンの一致には極めて重要です しかし、レーザー装置は初期導入コストが高く、より頻繁なメンテナンスを必要とします
超音波切断 高周波で振動することで、合成素材を切断・封止を同時に行います これにより、多くの合成混紡素材において切断後の仕上げ工程が不要になりますが、天然繊維や多層に重ねられた素材への対応は十分ではありません
CNC制御システム スケーラビリティに求められる再現性を実現します。最新のCNCカーテンカッターは、8時間の生産シフトにおいて約0.5mmの精度を維持でき、時速約120メートルの布地を処理可能です。これは手作業方法の約3倍の速度です .
拡張時の経済性
スケーラブルな切断装置への投資判断は、メーカーが購入注文を確定する前に必ず算出すべき、いくつかの重要な数値にかかっています。
| コスト要因 | 手動切断(1,000枚あたり) | 自動CNC切断(1,000枚あたり) |
|---|---|---|
| 直接労務費 | 40~50オペレータ時間 | 8~12オペレータ時間 |
| 生地の廃材量 | 材料費の8~12% | 材料費の3~5% |
| 再加工率 | パネルの6~10% | パネルの1~2% |
| トレーニングに伴うオーバーヘッド | 高(継続的) | 低(一回限り) |
手作業によるカッティング工程が最適化されていない場合、1つのレイ(布地の重ね)あたり15~20%の生地が無駄になります。一方、最適化されたマーカープランニングを備えた自動CNCシステムでは、通常10%未満の材料ロス率を実現できます。この差——つまり5~10ポイント分の材料節約効果——は、中規模で稼働する工場において、設備投資をわずか2~3年で回収できるほどです。
生産を止めずに自動化へ移行する
手作業から自動カッティングへの切り替えは、単にスイッチを切り替えるだけの作業ではありません。この移行には計画が必要であり、最も賢い工場では、一夜にして全面導入するのではなく、段階的に導入しています。
まず、生産量が最も多く、最も反復的なSKUから始めましょう。これらはプログラムが容易で、最も速く投資回収(ROI)を実現できます。一方、特殊なオーダーなど例外的な注文は従来の手作業工程で対応し、自動化システムは主力製品の安定した生産実績を積んでいきます。オペレーターが操作に慣れ、機械の信頼性が実証された段階で、徐々に他の製品も自動化工程へ移管していきます。
しばしば見落とされがちなもう一つの要素は、データです。自動化されたシステムは、手動の作業ステーションでは得られなかった生産データ(切断時間、材料使用量、エラー履歴など)を生成します。こうしたデータは、継続的改善の基盤となります。カーテン切断機を単なる工具ではなく、データの源泉として捉える工場では、初期の生産性向上をはるかに超えたスケーラビリティの向上が見られます。
リドン社は2007年よりカーテン切断装置の製造を手掛けており、100カ国以上で導入実績があります 同社は、小規模なワークショップから大規模な生産施設まで、多様な工場環境での経験を有しており、カーテン切断工程のスケールアップにおいて何が実用的であるかという観点から、実践的な知見を提供しています。




