
 EN
Kufiri i Skalabilitetit Për të Cilin Askush Nuk Flet
Rritja e operacioneve të prodhimit të curtain duket e thjeshtë në teori—blej më shumë makina, punësoj më shumë njerëz, nxjerr më shumë produkt nga dyqani. Në praktikë, stacioni i prerjes bëhet shpesh bottlenecki që strangulon rritjen para se ajo të fillojë me të vërtetë. Një oficinë e mesme mund të përpunojë 200 panele në ditë me dy tabela manuale prerjeje dhe katër operatorë. Kur tentohet të arrihet në 400 panele, drita e prerjes bëhet menjëherë kaotike—pilesa të papërshtatshme, matje të paqarta, humbje e materialit që rritet vazhdimisht dhe normat e ripunimit që ngrihen mbi nivelet e pranueshme.
Tregu global i mbulimeve për dritare vlerësohet në rreth 14,4 miliardë dollarë amerikan në vitin 2024 dhe pritet të arrijë 22,7 miliardë dollarë amerikan deri në vitin 2033, duke u rritur me rreth 5,2% në vit. Kjo rritje nuk shpërndahet njësoj në tërë zinxhirin e furnizimit. Dyqanet që nuk mund të zmadhojnë efikasht operacionet e prerjes së tyre do të shohin këtë mundësi të kalojë drejt konkurrentëve të tyre, të cilët kanë zgjidhur matematikën e prodhimit.
Çfarë do të thotë në realitet skalamerja në vendin e prerjes
Skalamerja në prerjen industriale të tendave nuk është vetëm pyetja e përpunimit të më shumë materiali në orë. Kjo është versioni i thjeshtuar shumë që shitësit e pajisjeve adhurojnë të promovojnë. Skalamerja reale do të thotë aftësinë për të menaxhuar lloj pa humbje shpejtësie, për të absorbuar rritjet e papritura të volumit pa dyfishuar numrin e punonjësve dhe për të ruajtur konsistenca e cilësisë pavarësisht nga a është porosia për pesëdhjetë panele identike apo pesëqind panele me madhësi të personalizuara.
Një sistem prerjeje i projektuar mirë zmadhohet në tre dimensione: volumi i prodhimit, diversiteti i materialeve dhe kompleksiteti i porosive. Dimensioni i parë është i qartë—më shumë panele për çdo turn. Dimensioni i dytë bëhet i rëndësishëm kur një ndërmarrje merr në dorë gjithçka, nga materialët e lehta të përdorur për dritare deri te ato të rëndë për bllokimin e dritës, ku secili kërkon parametra të ndryshëm prerjeje. Dimensioni i tretë hyri në veprim kur porositë zhvendosen nga prodhimet masive me madhësi identike në punë të personalizuara me mikse të larta dhe vëllime të ulëta, që është drejtimi i cili po shkon tregu.
Kostot e fshehura të prerjes manuale në shkallë të madhe
Prerja manuale ka një vend në industrinë e tekstileve, pa dyshim. Për punë të personalizuara me sasi të vogla ose për prototipizim, një pritës i kualifikuar me një thikë të drejtë dhe një tavolinë të mirë mund të prodhojë rezultate të shkëlqyera. Por, kur shkalla e prodhimit rritet, e gjithë matematika ndryshon plotësisht.
Mendoni çfarë ndodh kur një dyqan zmadhohet nga dy stacione prerjeje në gjashtë pa ndryshuar procesin bazë. Kostot e punës së dorës nuk thjesht shumëzohen—ato rriten eksponencialisht. Trajnimi i kutterëve të rinj kërkon kohë, dhe cilësia ndryshon shumë midis duarve të përvojuara dhe atyre të rinjve. Humbja e materialeve nga gabimet e matjeve rritet në çdo stacion. Një studim i Asociacionit Ndërkombëtar të Makinerive Tekstile ka zbuluar se sistemet automatike të prerjes mund të arrijnë 98% saktësi të ripërsëritjes së modeleve në cikle prodhimi të shumta, krahasuar me konzistencën shumë më të ulët të metodave manuale .
Ja realiteti që shpesh anashkalohet: prerja manuale nuk zmadhohet linearisht. Dyfishimi i prodhimit nuk e mban normën e gabimeve të pandryshuar—ajo rritet. Më shumë prerje do të thotë më shumë mundësi për gabime, më shumë tekstil i humbur për shkak të matjeve të pasakta dhe më shumë pune e rishikuar që zvogëlon marzhin e cili tashmë ishte i hollë.
Një Rast nga Fusha: Modernizimi i Fabrikës së Kimikateve Jugore
Gjatë një projekti riprojektimi në një fabrikë kimike në jug të Kinës, shitja e brendshme e përqendrave të ndërtesës së fabrikës u përball me një sfidë të paparë. Fabrika funksiononte në disa ndërtesa me dimensione jo standarde dritaresh—asnjëra nuk përshtatej nga një krah në tjetrin. Ata prodhonin përqendra zëvendësimi në partia me tridhjetë deri katërdhjetë panele, secila me specifikime unike lartësie dhe gjërësie.
Vendosja ekzistuese përdornte një tabelë manuale prerjeje me një thikë të drejtë. Një operator mund të preste rreth pesëmbëdhjetë panele në çdo shkallë, dhe shkalla e gabimeve ishte rreth 8%—që do të thotë se rreth një nga çdo dymbëdhjetë panele kërkonin prerje të re. Kjo nuk dukte katastrofike derisa e shumëzoni këtë numër me më shumë se 200 dritare të fabrikës që kërkonin zëvendësim sipas një plani të vazhdueshëm.
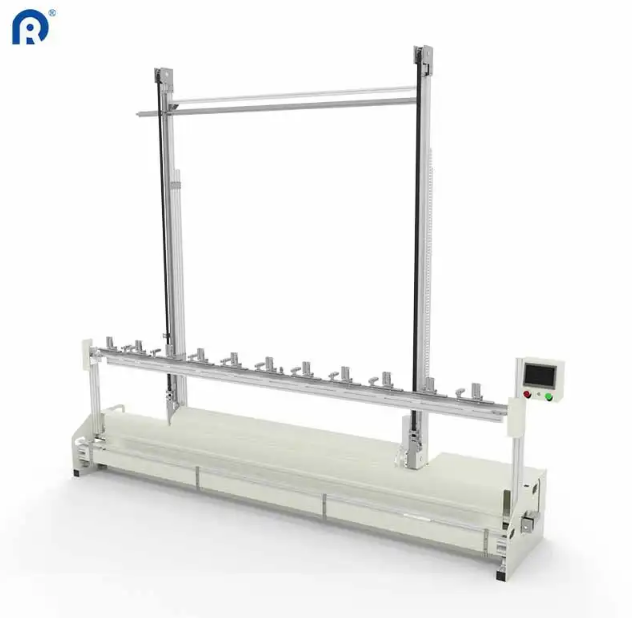
Ekipi zëvendësoi me një makinë automatike prerëse vertikale me rregullime të lartësisë të programueshme. Operatori thjesht hyri në dimensionet për çdo partisë, dhe makina kryeji pjesën tjetër. Prodhimi u ngrit në 45 panele për shkift me të njëjtën numër punëtorësh, dhe norma e gabimeve u ul më poshtë 1%. Fabrika e zvogëloi prapambetjen e saj për zëvendësimin e tendave nga gjashtë javë në dhjetë ditë pa shtuar asnjë person shtesë në ekipin e mirëmbajtjes .
Opsionet Teknologjike që Lejojnë Rritjen Reale
Jo çdo teknologji prerjeje i shërben skalueshmërisë në të njëjtën mënyrë. Zgjedhja është më e rëndësishme se sa shumica e pronarëve të fabrikave e kuptojnë.
Sistemet me thikë mbeten punëtorja kryesore për prodhimin me vëllim të lartë. Ato përdorin efikas material të trashë si tendat me ndalim të dritës dhe mbajnë kostot operative të ulta gjatë produksioneve të gjata . Kompromisi: thikat bllohen me kalimin e kohës dhe kërkojnë zëvendësim, dhe nuk hermetizojnë skajet e materialit tekstil, që do të thotë hapa të veçantë përfundimi për materiale që shpërndahen.
Prerësit me rreze laser , veçanërisht sistemet me CO2, dallohen me materiale të delikata si silk ose laces. Hulumtimet nga Journal of Textile Research (2023) tregojnë se prerja me laser mund të zvogëlojë frizurën e skajeve rreth 85% në krahasim me blerësit konvencionalë . Toleranca e saktësisë arrin rreth 0,1 mm, gjë që është e rëndësishme për përputhjen e motiveve në produkte të larta . Megjithatë, sistemet me laser kushtojnë më shumë në fillim dhe kërkojnë mirëmbajtje më të shpeshtë.
Prerje tejzanor vibracione në frekuenca të larta për të prerë dhe ngjitur materialë sintetike njëkohësisht . Kjo eliminon përfundimin pas prerjes për shumicën e përbërjeve sintetike, por teknologjia nuk funksionon aq mirë me fibra natyrale ose me shtresa të trasha.
Sistemet CNC-kontrolluese sigurojnë përsëritshmërinë që kërkon shkala e prodhimit. Prerësit moderne me CNC për tenda ruajnë saktësinë brenda rreth 0,5 mm gjatë shiftrave prodhimi prej tetë orësh dhe mund të përpunojnë rreth 120 metra tela në orë—rreth tri herë më shpejt se metodat manuale .
Ekonomia e zgjerimit
Rasti i investimit për pajisjet e prerjes me shkallë të madhe qëndron në disa numra kyç që prodhuesit duhet të llogarisin para se të nënshkruajnë çdo porosi blerjeje.
| Faktorë Kostosh | Prerja manuale (për 1.000 panele) | Prerja automatike CNC (për 1.000 panele) |
|---|---|---|
| Puna direkte | 40–50 orë punëtori | 8–12 orë punëtori |
| Humbje Lëkure | 8–12% e materialit | 3–5% e materialit |
| Shkalla e ripunimeve | 6–10% e panelve | 1–2% e panelve |
| Humbja e kohës për trajnim | E lartë (në vazhdim) | E ulët (njëherësh) |
Një proces manual i prurjes me optimizim të dobët mund të humbasë 15–20% të materialit për çdo shtresë, ndërsa një sistem automatik CNC me planifikim të optimizuar të markerit arrin rregullisht shkallën e humbjeve nën 10%. Vetë kjo ndryshim—5 deri në 10 pika përqindëshe të kursimit të materialeve—zakonisht e mbulon investimin në pajisje brenda dy deri tre vjetësh për fabrikat që punojnë në një shkallë mesatare.
Kryerja e Kalimit Pa Shpërbërë Prodhimin
Kalimi nga prurja manuale në atë automatike nuk është një operacion i thjeshtë si ndezja e një llambë. Ky kalim kërkon planifikim, dhe fabrikat më të mençura e bëjnë në faza, në vend që ta bëjnë plotësisht në një natë.
Filloni me SKU-të me volum më të lartë dhe më të përsëritura. Këto janë më të lehtat për t’u programuar dhe ofrojnë ROI-në më të shpejtë. Lëreni stacionet manuale të kryejnë porositë e veçanta jo standarde, ndërsa sistemi automatik ndërton një histori të suksesshme në punën kryesore. Kur operatorët janë të komodë dhe makina ka treguar besueshmërinë e saj, zhvendosni pjesën më të madhe të prodhimit te ajo.
Pjesa tjetër që shpesh neglizhohet: të dhënat. Sistemet automatike gjenerojnë të dhëna prodhimi që stacionet manuale kurrë nuk mund të gjenerojnë—kohë prerjeje, përdorim materiali, regjistrime gabimesh. Këto të dhëna bëhen bazë për përmirësimin e vazhduar. Fabrikat që trajtojnë makinën e prerjes si burim të dhënash, dhe jo thjesht si një mjet, zakonisht shohin fitime në skalabilitet që shkojnë shumë më tej se rritja fillestare e kapacitetit.
Ridong ka prodhuar pajisje për prerjen e tendave që nga viti 2007, me instalime në më shumë se 100 shtete . Eksperienca e tyre në mjedise fabrikash të ndryshme—nga punëtoritë e vogla deri te objektet e prodhimit të madh—ofron një perspektivë praktike mbi atë çfarë funksionon kur zmadhohet skala e operacioneve të prerjes së tendave.
Tabela e Lëndës
- Kufiri i Skalabilitetit Për të Cilin Askush Nuk Flet
- Çfarë do të thotë në realitet skalamerja në vendin e prerjes
- Kostot e fshehura të prerjes manuale në shkallë të madhe
- Një Rast nga Fusha: Modernizimi i Fabrikës së Kimikateve Jugore
- Opsionet Teknologjike që Lejojnë Rritjen Reale
- Ekonomia e zgjerimit
- Kryerja e Kalimit Pa Shpërbërë Prodhimin




