
 EN
Sekat Skalabiliti yang Tidak Pernah Dibincangkan
Menskalakan operasi pengeluaran tirai memang kelihatan mudah pada kertas—beli lebih banyak jentera, upah lebih banyak pekerja, dan keluarkan lebih banyak produk. Namun dalam amalan, stesen pemotongan sering menjadi botol leher yang menghalang pertumbuhan sebelum ia benar-benar bermula. Sebuah bengkel bersaiz sederhana mungkin mampu menghasilkan 200 panel sehari dengan dua meja pemotongan manual dan empat operator. Apabila jumlah ini ditingkatkan kepada 400 panel, lantai pemotongan secara tiba-tiba berubah menjadi huru-hara—tumpukan fabrik tidak selari, ukuran tidak konsisten, sisa fabrik bertimbun, dan kadar kerja semula meningkat melebihi tahap yang boleh diterima.
Pasaran penutup tingkap global dinilai sekitar $14.4 bilion pada tahun 2024 dan dijangka mencapai $22.7 bilion menjelang tahun 2033, dengan kadar pertumbuhan tahunan sekitar 5.2%. Pertumbuhan tersebut tidak tersebar secara sekata di seluruh rantaian bekalan. Kedai-kedai yang tidak mampu meningkatkan operasi pemotongan mereka secara cekap akan melihat peluang ini berlalu begitu sahaja ke tangan pesaing yang telah menyelesaikan persamaan pengeluaran.
Maksud Sebenar Skalabiliti di Lantai Pemotongan
Skalabiliti dalam pemotongan tirai industri bukan sekadar tentang memproses lebih banyak fabrik setiap jam. Itu adalah versi terlalu ringkas yang sering dipromosikan oleh tenaga jualan peralatan. Skalabiliti sebenar bermaksud keupayaan untuk mengendali jenis tanpa mengorbankan kelajuan, untuk menyerap lonjakan isi padu tanpa menggandakan bilangan pekerja, dan untuk mengekalkan kepantasan Kualiti sama ada pesanan itu untuk lima puluh panel yang serupa atau lima ratus panel bersaiz khusus.
Sistem pemotongan yang direka dengan baik mampu berskala dalam tiga dimensi: isi padu keluaran, kepelbagaian bahan, dan kerumitan pesanan. Dimensi pertama adalah jelas—lebih banyak panel setiap satu shift. Dimensi kedua menjadi penting apabila sebuah bengkel menangani pelbagai jenis fabrik, dari fabrik berat ringan hingga fabrik gelap berat, di mana setiap jenis memerlukan parameter pemotongan yang berbeza. Dimensi ketiga muncul apabila pesanan berubah daripada pengeluaran pukal dalam saiz yang sama kepada kerja tersuai berjenis tinggi tetapi berisipadu rendah, iaitu arah pasaran yang semakin meningkat.
Kos Tersembunyi bagi Pemotongan Manual pada Skala Besar
Pemotongan manual mempunyai tempatnya dalam industri ini, tiada soalan mengenainya. Untuk kerja tersuai dalam kelompok kecil atau pembuatan prototaip, seorang pemotong mahir dengan pisau lurus dan meja yang baik mampu menghasilkan hasil yang sangat baik. Namun, skala besar mengubah keseluruhan pengiraan.
Pertimbangkan apa yang berlaku apabila sebuah kedai meningkatkan bilangan stesen pemotongan daripada dua kepada enam tanpa mengubah proses asas. Kos buruh tidak sekadar bertambah—tetapi bertambah secara eksponen. Melatih pemotong baharu mengambil masa, dan kualiti hasilnya berbeza-beza secara ketara antara pekerja berpengalaman dan pemula. Sisa bahan akibat ralat pengukuran juga bertambah di setiap stesen. Satu kajian oleh Persatuan Mesin Tekstil Antarabangsa mendapati bahawa sistem pemotongan automatik mampu mencapai ketepatan ulangan corak sebanyak 98% merentasi beberapa kitaran pengeluaran, berbanding konsistensi yang jauh lebih rendah dengan kaedah manual. .
Inilah realiti yang sering diabaikan: pemotongan manual tidak berkembang secara linear. Apabila output diduakan, kadar ralat tidak kekal stabil—malah meningkat. Semakin banyak pemotongan bermakna semakin banyak peluang untuk kesilapan, semakin banyak fabrik terbuang akibat pengukuran yang salah, dan semakin banyak kerja semula yang mengurangkan margin keuntungan yang sudah sedia nipis.
Kes dari Lapangan: Penambahbaikan Semula Kilang Kimia Selatan
Semasa projek pemasangan semula di sebuah loji kimia di selatan China, bengkel penyelenggaraan tirai dalaman kemudahan tersebut menghadapi cabaran yang tidak biasa. Loji tersebut beroperasi di beberapa bangunan dengan dimensi tingkap yang tidak piawai—tiada satu pun tingkap yang serupa dari satu sayap ke sayap yang lain. Mereka menghasilkan tirai pengganti secara pukal dalam kelompok tiga puluh hingga empat puluh panel, dengan spesifikasi ketinggian dan lebar yang unik bagi setiap panel.
Susunan sedia ada menggunakan meja pemotong manual bersama pisau lurus. Seorang operator mampu memotong kira-kira lima belas panel setiap satu gilir kerja, manakala kadar ralatnya berada pada sekitar 8%—yang bermaksud lebih kurang satu daripada setiap dua belas panel perlu dipotong semula. Keadaan ini tidak kelihatan teruk sehingga anda mendarabkan angka tersebut dengan jumlah lebih daripada 200 tingkap di loji tersebut yang memerlukan penggantian secara berkala.
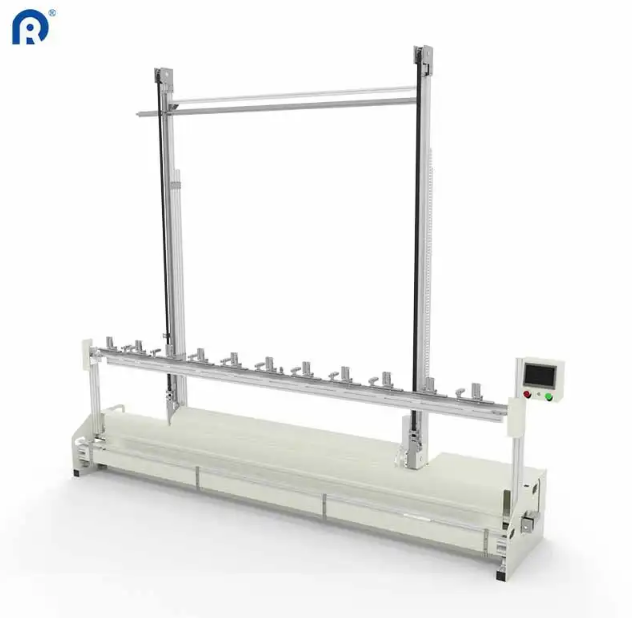
Pasukan tersebut menggantikan mesin pemotong menegak automatik dengan tetapan ketinggian yang boleh diprogramkan. Operator hanya memasukkan dimensi untuk setiap kelompok, dan mesin menguruskan baki proses. Output meningkat menjadi empat puluh lima panel setiap tukar kerja dengan bilangan pekerja yang sama, dan kadar ralat turun di bawah 1%. Kilang berjaya mengurangkan tempoh tunggu penggantian tirai dari enam minggu kepada sepuluh hari tanpa menambah seorang pun anggota bahagian penyelenggaraan .
Pilihan Teknologi yang Membolehkan Pertumbuhan Sebenar
Tidak semua teknologi pemotongan menyokong skalabiliti dengan cara yang sama. Pilihan ini lebih penting daripada yang disedari kebanyakan pemilik bengkel.
Sistem berbilah masih menjadi tulang belakang bagi pengeluaran berisipadu tinggi. Sistem ini menangani bahan tebal seperti tirai gelap secara cekap dan mengekalkan kos operasi rendah dalam jangka masa pengeluaran yang panjang . Kompromi yang dibuat: bilah menjadi tumpul seiring masa dan perlu digantikan, serta tidak menghermetikkan tepi fabrik, yang bermaksud langkah penyelesaian tambahan diperlukan bagi bahan yang berbulu.
Penjarum Laser , khususnya sistem CO2, sangat unggul dalam memotong bahan halus seperti sutera atau renda. Kajian daripada Textile Research Journal (2023) menunjukkan bahawa pemotongan laser dapat mengurangkan kerosakan tepi sebanyak kira-kira 85% berbanding bilah konvensional . Ketepatan toleransinya mencapai kira-kira 0.1 mm, yang penting untuk penyesuaian corak pada barangan berkualiti tinggi . Namun, sistem laser mempunyai kos awalan yang lebih tinggi dan memerlukan penyelenggaraan yang lebih kerap.
Pemotongan Ultrasonik bergetar pada frekuensi tinggi untuk memotong dan menyegel bahan sintetik secara serentak . Ini menghilangkan proses penyelesaian pasca-pemotongan bagi kebanyakan campuran sintetik, tetapi teknologi ini tidak berprestasi sebaik pada gentian semula jadi atau tumpukan lapisan tebal.
Sistem kawalan CNC menyediakan ketepatan berulang yang diperlukan untuk penskalaan. Pemotong tirai CNC moden mengekalkan ketepatan dalam julat kira-kira 0.5 mm sepanjang jam produksi lapan jam dan mampu memproses kira-kira 120 meter fabrik per jam—kira-kira tiga kali lebih cepat daripada kaedah manual .
Ekonomi Penskalaan
Kes pelaburan untuk peralatan pemotong yang boleh diskalakan bergantung pada beberapa angka utama yang harus dikira oleh pengilang sebelum menandatangani sebarang pesanan pembelian.
| Faktor Kos | Pemotongan Manual (setiap 1,000 panel) | Pemotongan CNC Automatik (setiap 1,000 panel) |
|---|---|---|
| Buruh Langsung | 40–50 jam operator | 8–12 jam operator |
| Pembaziran Kain | 8–12% bahan | 3–5% bahan |
| Kadar Kerja Ulang | 6–10% panel | 1–2% panel |
| Overhead latihan | Tinggi (berterusan) | Rendah (sekali sahaja) |
Proses pemotongan manual yang kurang dioptimumkan boleh membazirkan 15–20% fabrik bagi setiap lapisan, manakala sistem CNC automatik dengan perancangan penanda yang dioptimumkan secara rutin mencapai kadar pembaziran di bawah 10%. Perbezaan tersebut sahaja—5 hingga 10 peratus poin dalam penjimatan bahan—sering kali menutup pelaburan peralatan dalam tempoh dua hingga tiga tahun bagi bengkel yang beroperasi pada skala sederhana.
Melakukan Peralihan Tanpa Mengganggu Pengeluaran
Beralih daripada pemotongan manual kepada automatik bukanlah operasi ‘tekan butang dan siap’. Peralihan ini memerlukan perancangan, dan bengkel yang bijak akan melaksanakannya secara berperingkat daripada terus melaksanakan sepenuhnya dalam satu malam.
Mulakan dengan SKU yang paling tinggi volumenya dan paling berulang-ulang. SKU- SKU ini paling mudah diprogram dan memberikan pulangan pelaburan (ROI) paling pantas. Biarkan stesen manual mengendalikan pesanan khas yang tidak biasa sementara sistem automatik membina rekod prestasi pada kerja utama. Setelah operator sudah selesa dan jentera telah membuktikan kebolehpercayaannya, alihkan lebih banyak campuran kerja ke sistem automatik.
Bahagian lain yang sering diabaikan: data. Sistem automatik menjana data pengeluaran yang tidak pernah dapat dihasilkan oleh stesen manual—masa pemotongan, penggunaan bahan, log ralat. Data tersebut menjadi asas bagi penambahbaikan berterusan. Bengkel-bengkel yang menganggap mesin pemotong sebagai sumber data dan bukan sekadar alat cenderung mencatatkan peningkatan dalam skalabiliti yang jauh melampaui peningkatan awal dalam kadar keluaran.
Ridong telah menghasilkan peralatan pemotong langsir sejak tahun 2007, dengan pemasangan di lebih daripada 100 negara pengalaman mereka di pelbagai persekitaran kilang—daripada bengkel kecil hingga kemudahan pengeluaran berskala besar—memberikan perspektif praktikal mengenai apa yang berkesan ketika membesarkan operasi pemotongan langsir.
Kandungan
- Sekat Skalabiliti yang Tidak Pernah Dibincangkan
- Maksud Sebenar Skalabiliti di Lantai Pemotongan
- Kos Tersembunyi bagi Pemotongan Manual pada Skala Besar
- Kes dari Lapangan: Penambahbaikan Semula Kilang Kimia Selatan
- Pilihan Teknologi yang Membolehkan Pertumbuhan Sebenar
- Ekonomi Penskalaan
- Melakukan Peralihan Tanpa Mengganggu Pengeluaran




